欢迎访问本站!
东北一个工地,十一月底抢工期,钢管支架白天焊完,第二天早上巡场,焊口边上一道细裂纹。焊工不服气,说夏天同样的活闭着眼干。冬天的焊缝跟夏天真不是一回事,温度把三件事放大了:冷却快、氢没跑干净、拘束应力大。这篇把负温焊接的防裂办法按规范讲一遍。
裂纹是怎么来的。钢管焊完,焊缝从几百度往环境温度掉,冬天环境零下十几度,冷却速度翻着倍地涨,热影响区淬硬,硬度蹿上去,塑性掉下来。焊条药皮里的水分分解出氢,溶在焊缝里,冷却快来不及逸出,聚在淬硬组织里攒成裂纹源。再加上钢管接头组对时的拘束应力,三个因素凑齐,冷裂纹就成了。它不是焊完立刻显形,多数在焊后几小时到几天内冒出来,所以叫延迟裂纹,最坑人。
规范怎么说。GB 50661-2011《钢结构焊接规范》对焊接环境有专门条款:环境温度低到一定程度,要采取预热、保温等措施,低于规范下限的不允许施焊,确需施焊的要做工艺评定。现场控制就抓两条:温度计挂在施焊点实测,风速、雨雪看环境条件,达不到条件不开工,抢工期抢不出一个返工月。
预热是最有效的一招。焊前把坡口两侧加热到规定温度,降低冷却速度,让氢有时间跑。预热温度按钢种和壁厚定,碳素钢管一般一百摄氏度上下,低合金钢还要高,加热范围坡口两侧各一倍板厚以上。厚壁焊接预热的详细讲究见《厚壁方矩管焊接要不要预热,多少厚度开始预热》,钢管负温施工在这基础上从严。测温用测温笔或红外枪,测坡口边缘,别拿手背试温。
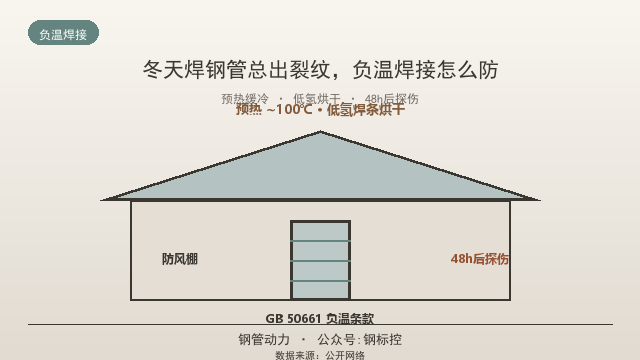
焊材管住氢。负温焊接必须用低氢型焊条,用前按说明书烘干,一般三百五十到四百度保温一到两小时,烘完放保温筒里随取随用,露天的焊条超过四小时回炉重烘。药皮吸了潮,氢就是现成的裂纹源。气保焊的气体也要防冻,瓶装气减压阀结冰冻结,流量忽大忽小,焊缝里全是气孔。
工艺上稳住层间温度。多层多道焊,道与道之间的温度不能掉下去,层间温度不低于预热温度下限,焊完一段马上焊下一段。收弧要填满弧坑,弧坑裂纹在负温下出现率最高。整条焊缝焊完,拿保温棉或岩棉把焊缝盖住缓冷,两三个小时再揭,缓冷这一步多数工地直接省了,省下的是裂纹。
组对和坡口把基础打好。负温下钢材发脆,组对敲打要轻,严禁用大锤硬砸校正,强行组对产生的附加应力在负温下更容易撕裂焊缝。坡口按规范开,间隙均匀,见《方矩管焊接坡口怎么开,组对间隙钝边讲清楚》,组对应力控制和焊序安排见《方矩管焊接变形怎么控制,先焊哪边有讲究》。坡口周围的水汽冰霜,焊前火焰烤干,湿气进熔池就是气孔加氢源。
环境防护别省。露天作业搭防风棚,挡风挡雪,棚内温度提不上来至少保证焊点不受雪风直吹。夜里温度比白天低得多,能不焊就不焊,赶不上工期的账,算算返工成本就知道亏了。材质本身的低温性能是另一码事,管子会不会冻脆,见《东北冬天方矩管会不会脆断,材质等级怎么选》,管材选对是前提,焊接工艺是保障。
检验要等一等。延迟裂纹有潜伏期,负温环境焊的焊缝,焊完二十四到四十八小时再做外观和无损检测,方法等级见《方矩管焊缝要不要探伤,方法和等级怎么定》。当天看着好好的第二天裂了,就是这个道理。检验记录把焊缝编号、焊工、时间、温度记全,出问题能追到根上。
焊接设备在低温下也要伺候。焊机冬天搬进温暖的车间存放,露天过夜的焊机开机先空载跑一会儿,凝露进电路板就是故障。电缆低温发硬打折,接头处反复弯折容易断芯,焊机输出不稳,电弧忽强忽弱,焊缝质量跟着抖。气瓶搬进棚里存放,减压阀加热带备一个,结冰的减压阀流量失真,比没气还危险。
焊工自身的状态也得管。负温下戴厚手套操作手感下降,焊工轮班要缩短,手冻僵了硬焊,运条不稳,成型难看还在其次,夹渣未熔合跟着来。防风棚里配取暖,但取暖设备离焊机和气瓶要有安全距离,明火取暖一票否决。抢工期阶段的作业票、动火票一样不能省,天冷不是简化程序的理由。
焊后处置再补两件小事。焊缝清渣在负温下药皮更脆,敲渣的飞溅伤眼睛,护目镜戴严实。焊完的管件转运时垫软物轻放,淬硬区磕出缺口的危害比夏天大得多。管道系统的试压放在环境温度回升后做,负温试压管内残水结冰胀裂的事故,比焊接裂纹还常见,试压的水温、排水口在设计阶段就要安排好。
焊接顺序在负温下也要重新排。整根管子分段焊,别从一头一路焊到底,温差积累把管子拉弯,直度超了限值。对称焊、跳焊、分段退焊轮着用,见《方矩管焊接变形怎么控制,先焊哪边有讲究》,负温下还要把层间等待时间留足。焊口的编号顺序提前画在管子上,焊一段验一段,返工的范围就锁得住。
负温焊接的工装准备提前一天做。预热用的烤枪、测温笔、保温棉、保温筒,头天晚上清点到位,第二天到了现场翻箱倒柜找东西,预热时间被拖过,管口温度掉下去,等于白烘。负温作业的窗口期本来就短,工具齐整是效率的底子。
负温焊接的焊缝外观检验也别省,鱼鳞纹均匀、没有咬边凹坑,是内在质量的第一道信号,外观糊的焊缝探伤通过率明显低一截。
焊机接地线在冻土上难打,接地端提前选在接地良好的位置,接地不良电弧发飘,负温下电弧稳定性本来就差,别再添乱。
总结一下:负温焊接防裂三件事,预热把冷却速度降下来,低氢焊材烘干把氢源断掉,层间温度和缓冷把应力放出去。施焊条件按 GB 50661-2011 把关,不达标不开工;焊缝检验等过潜伏期再做。冬天抢的那点工期,抵不上一次开裂返工。
常见问题(FAQ)
冬天焊缝为什么容易裂?
低温下冷却快导致热影响区淬硬,焊缝氢来不及逸出,加上组对拘束应力,三者叠加形成延迟冷裂纹。
负温焊接环境按什么标准控制?
按 GB 50661-2011 的环境条款执行,实测施焊点温度,低于规范下限不许施焊,确需施焊先做工艺评定。
预热温度怎么定?
按钢种和壁厚定,碳素钢一般一百摄氏度上下,低合金钢更高,加热范围覆盖坡口两侧一倍板厚以上。
焊条为什么要烘干?
药皮吸潮后水分分解出氢,是冷裂纹的主要氢源,低氢焊条按三百五十到四百度烘干并放保温筒随用随取。
焊完为什么不能马上检验?
延迟裂纹在焊后几小时到几天内出现,负温焊缝宜在二十四到四十八小时后再做外观和探伤检验。
焊完还要做什么?
用保温棉覆盖焊缝缓冷两三小时,防止冷却过快,缓冷这一步对负温防裂必不可少。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控