欢迎访问本站!
方矩管是焊管成型焊出来的,焊缝就是它的出生证明。焊缝要不要探、用什么方法探、合格怎么判,采购和验收的人常常说不清,这一篇按现行标准的路子讲明白。
先明确一个前提:方矩管本体执行 GB/T 6728,通用技术要求执行 GB/T 6725,标准对冷弯型钢的焊缝质量有基本要求,焊缝应焊透、不允许裂纹等致命缺陷。也就是说焊缝检查不是可做可不做,而是标准里就有的项目,区别只在于用什么方法、做到什么程度。
主流的三种无损检测各有分工。涡流检测适合电阻焊焊缝的在线全检,速度快、不接触、能上自动线,管子过一遍探头线圈,焊缝的裂纹未熔合这类缺陷报警剔除;超声检测适合抽检和厚壁件,对面积型缺陷敏感;射线检测直观看缺陷影像,仲裁和重要构件复核常用。三种方法的适用场景,和焊管焊缝的通用判读在《高频焊管(ERW)焊缝总出问题?未熔合、裂纹、毛刺怎么判,涡流探伤和压扁扩口试验卡这几条标准》 里讲得细。
焊管的检测要求在产品标准里是落了条的。低压流体输送用焊接钢管的标准对焊缝无损检测的选型和验收有明确条款,怎么按标准选涡流、超声还是射线,在《焊管的无损检测怎么选?涡流、超声、射线怎么定——GB/T3091-2025第6.7条与表7说清》 里逐条对过,方矩管作为冷弯焊管,检测思路同源,可参照执行。
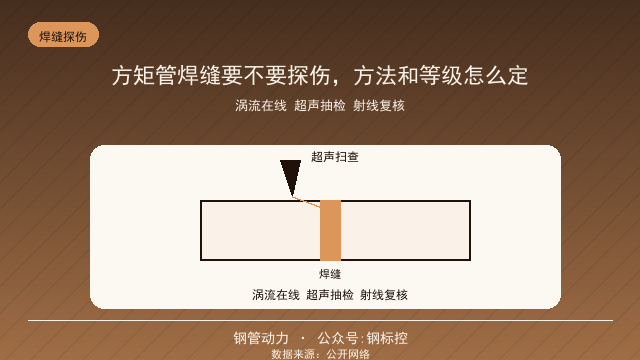
超声检测的方法和验收等级,按 GB/T 5777 和焊缝超声的通用验收规则走,等级怎么判、和涡流的分工,在《钢管超声探伤(UT)能探出哪些缺陷?验收等级怎么判、和涡流探伤差在哪,GB/T5777说清》 里写得清楚,订货引用时对着那篇列的表写等级。
探什么缺陷心里有数。焊缝的典型缺陷是未熔合、裂纹、气孔、夹渣、错边引起的局部减薄,涡流对表面和近表面的裂纹未熔合最灵,超声对内部面积型缺陷强,射线对气孔夹渣这类体积型缺陷成像直观。三种方法不是互斥的,重要构件常常两种搭配着用。
方矩管的焊缝位置有个特殊性。直接成方的管,焊缝大多落在一条边的直边中部,位置固定好找好探;圆变方的管,焊缝成型后被压到某个面,加上角部变形,焊缝附近的材料状态更复杂,探伤时灵敏度设置要考虑这个因素。
抽检比例按用途定。普通建筑结构和装饰用途,厂内在线涡流全检加成品抽检就够;承重结构、塔架、桥梁附属这些安全件,合同约定抽检比例加严,必要时逐支超声。比例定多少,看构件失效的后果,不看出厂价差的那几百块。
扩口压扁试验是探伤的廉价搭档。焊管标准里的压扁、扩口试验,把焊缝韧性不足的料在试验台上一压就现形,比探伤仪便宜得多,批量验收时压扁扩口加涡流是性价比组合,先压后探,坏料根本走不到探伤那一步。
验收等级和判定要落在纸面上。合同里写清:检测方法、执行标准、合格等级、抽检比例、复验规则,五个要素齐了,供需双方才有共同的尺子。口头说探过了,等于没探。
检测报告怎么核。报告要有委托方批号、设备编号、标准号、等级、检测人资质编号,缺一项的效力和追溯性都打折。无损检测人员持证上岗是行规,证不对报告白搭,收报告时对一眼证件号。
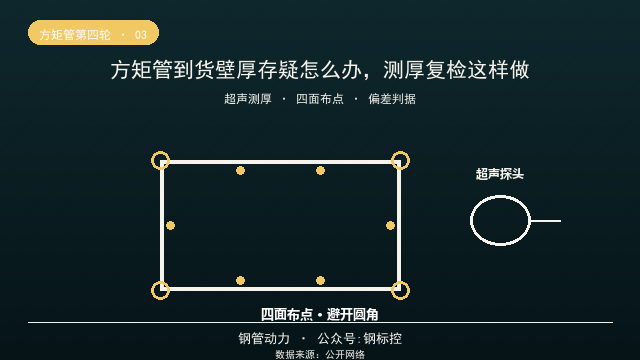
角部和焊缝交界面是漏检高发区。方矩管成型后角部冷作硬化,焊缝若靠近角部,缺陷信号和结构噪声混在一起,常规灵敏度容易漏。这类管子探伤时把扫查位置往角部多覆盖一段,灵敏度试块对准焊缝实际位置校。
内毛刺的残留不是探伤能完全替代的项。焊缝内毛刺清除的状态影响流体阻力和后续加工,目视加手感检查内毛刺,重要用途的合同里把内毛刺高度上限写进去,别只盯着探伤报告。
厚壁方矩管探伤的覆盖要规划。壁厚上来以后,超声的声程、探头的折射角都要按壁厚选,一次扫查覆盖不到整个焊缝截面时要两向扫查,这些技术细节写进检测方案,检测方和采购方先对方案再开检。
施工工地的对接焊缝另算一笔。方矩管买回去现场焊接的对接接头,焊缝质量取决于焊工资艺,重要结构的现场焊缝按钢结构焊接的检测要求做超声或者射线,和管厂出厂探伤是两码事,别混着谈。
返修复检的规矩。探伤发现缺陷,返修后按原标准原等级复检,返修次数超过两次的管子要慎重,反复返修的热影响区组织变差,重要构件直接报废,别心疼料钱。
在线涡流的探伤状态要日常校验。生产线上涡流设备用人工缺陷试块定时校验灵敏度,试块用钝了还继续校机,整批的报警线都是歪的,校验记录和试块台账是审核线上的必查项。
标识跟着探伤走。探伤合格的管子在端面喷合格标识或者色环,抽检批的标识要能追溯到检测班次,发货混批时标识错乱,收货方有权整批复检,标识管理算探伤管理的半个战场。
不同成型工艺的焊缝检测侧重不同。高频焊管焊缝窄而直,涡流效率高;埋弧焊厚壁方矩管焊缝宽,内部缺陷概率高,超声为主射线抽芯。机组类型决定缺陷谱,检测方案跟着工艺走。
客户监造和驻厂验货是加严的通行做法。重要工程订货时,采购方派驻监造,涡流报警剔除、压扁试验、探伤报告全程见证,出厂问题在厂里解决,比到货发现再退换省一个来回的运费。
返修工艺也要评审。焊缝缺陷挖补的坡口形式、焊材匹配、层间温度,返修方案让工艺员出,焊工按方案干,随手补焊的返修缝往往比原缺陷更伤,方案化返修是合格复检的前提。
总结一下:方矩管焊缝探伤不是可选项,标准里就有底线要求;方法上涡流在线全检、超声抽检厚壁、射线仲裁复核;等级和比例按用途定,五个要素写进合同,报告批号资质对齐,焊缝这块心里就踏实了。
常见问题(FAQ)
问:方矩管焊缝必须探伤吗?
答:GB/T 6725 对冷弯型钢焊缝质量有基本要求,焊缝检查是标准内的项目,普通用途在线检测加抽检即可,安全件合同加严比例。
问:涡流、超声、射线怎么分工?
答:涡流适合电阻焊焊缝在线全检,对表面和近表面缺陷灵敏;超声对内部面积型缺陷强,适合抽检和厚壁;射线对气孔夹渣成像直观,常做仲裁复核。
问:验收等级怎么写进合同?
答:写清检测方法、执行标准、合格等级、抽检比例、复验规则五个要素,双方才有共同的判定尺子,口头承诺不作数。
问:压扁扩口试验能替代探伤吗?
答:不能替代但能互补,压扁扩口把焊缝韧性不足的料先筛掉,成本低见效快,批量验收常用压扁扩口加涡流的组合。
问:检测报告要看哪些要素?
答:批号、设备编号、标准号、合格等级、检测人资质编号缺一不可,人员证书对不上号的报告效力存疑。
问:现场对接焊缝归谁管?
答:管厂出厂探伤只管厂内焊缝,工地对接焊缝按钢结构焊接检测要求单独做超声或射线,两笔账分开谈。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控