欢迎访问本站!
收方矩管的料,最扎心的争议就是壁厚。单子上写着四点零,卡尺一量三点四,供应商说是负偏差,采购说这是瘦身管。吵架解决不了问题,复检可以。这一篇把到货壁厚复检的方法、测点、判据一次讲清,下次收货照着做,谁对谁错十分钟见分晓。
先说为什么卡尺经常量不准。方矩管的壁厚在内腔里,卡尺卡外侧量的是边长,从开口处量又受圆角限制,薄壁管的卡尺爪伸不进去,厚壁管量到的也只是边角增厚区。游标卡尺量壁厚只适合切开的试样或者管端切口处,整根管的代表性壁厚,得靠超声测厚仪。
超声测厚仪的原理不复杂:探头往管壁里打超声波,声波在钢和空气的界面反射回来,仪器按往返时间和声速算厚度,精度能到零点零一毫米。操作要点有三条:探头和表面要耦合好,管面有漆、锈、凹坑的先打磨露出金属,滴耦合剂(甘油或者机油都行)把空气排掉;仪器用随机的钢试块校零,换材质、换温度要重新校;测量时探头垂直压在表面上,听到稳定滴声再读数,晃着读的数不作数。方法细节见 GB/T 11344-2020《无损检测 接触式超声脉冲回波法测厚方法》。
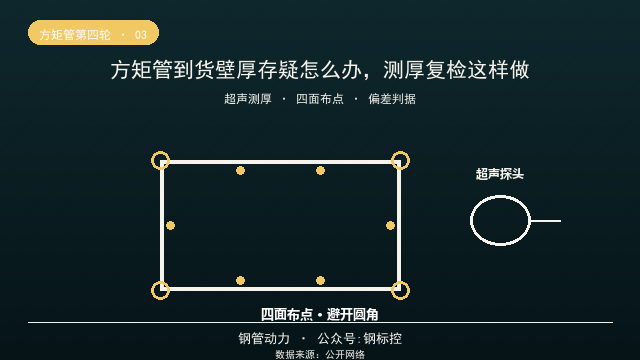
测点布置决定结论有没有代表性。一根方矩管,四个面都要测:每面沿长度方向至少测两端和中部三点,圆角附近不要测(冷弯成型后圆角处壁厚本来就偏薄、且有增厚减薄变化,不代表平面区壁厚),平面区离边棱留出两倍壁宽的距离再下探头。同一根管十个点以上,去掉明显异常值后取多数值区间,这个区间才是这根管的真壁厚。
拿到壁厚数字,对照什么判?GB/T 6728-2025《结构用冷弯空心型钢尺寸、外形、重量及允许偏差》给的是壁厚允许偏差:普通精度负偏差不超过标称壁厚的百分之十,较高级精度收紧到百分之八左右,具体档次按标准表查。也就是说,标称四点零的管,量出三点六五到三点七,在负偏差百分之十的口径内是合规的;量出三点三,那就是实打实的不合格,不是偏差问题,是偷壁厚。
批量的料怎么抽?整批几十根、几百根,按批次随机抽,抽检比例跟供方协商,行业惯例是按批抽百分之几、不少于几根,争议大的加抽。抽检记录要留:批号、规格、测点位置、读数,用手机拍仪器读数屏也行。将来出了争议,有记录的一方说话声音大。测厚有争议需要仲裁的,取样做剖切实测,用千分尺量切面,这个是最硬的口径。
壁厚跟另外两笔账是联动的。一笔是米重:壁厚薄一档,每米重量跟着掉,按理重结算的订单,量壁厚就是量钱,换算方法在《镀锌方管米重,怎么算才准》 里;按过磅结算的,过磅和理重对不上的原因之一也是壁厚缩水,《方矩管理论重量和过磅对不上,按哪个结算》 拆过这笔账。
另一笔是偏差和直发的博弈。负偏差在国标范围内是合法的,但聪明一点的买家会在订单里约定正偏差供货或者约定实际壁厚下限,写进合同一句话,收货少吵十次架。GB/T 6728-2025 相比老版本的变化,《GB/T6728-2025已实施:方矩管新国标“两标合一”,采购和验收必须盯住的10项变化》 里列过清单,订货条款可以照着写。
仪器本身也要管理。测厚仪每年送检校准,随机的标准试块磨损了要及时换,探头磨球面了读数会漂。工地上几台仪器混用的,用同一块试块互相核一遍再开工,两台仪器差出零点一的,先校准再量料,别拿仪器之间的差异当料的差异。
复检发现的壁厚问题怎么处理?量出来确实超了负偏差,先书面通知供方,附测厚记录和照片;小批量的问题料可协商按实际壁厚折价,影响结构安全的整批退换。别在卸车现场吵,卸完车按记录谈,谈判桌上数据比嗓门管用。
为什么圆角附近的壁厚不能当代表?这跟冷弯成型工艺有关。方矩管从带钢辊弯成型,圆角处材料经历了最猛的弯折,金属被挤着走,有的位置增厚、有的位置减薄,同一根管四个圆角的壁厚互有出入是常态。国标对圆角区的壁厚没有单列偏差要求,判定以平面区为准。所以量平面区、躲开圆角,不是测厚仪的脾气,是标准判定口径本身的要求。
厚壁料测厚还有个粗晶干扰的坑。壁厚超过二十五毫米的料,普通探头用一次反射法读数会受钢材晶粒散射影响,误差变大,规范的做法是改用二次反射法或者换低频探头。方矩管多数壁厚在四到八毫米,一次反射够用,但遇到塔架用的厚壁料,这个坑要知道,读数可疑时换法复核,别拿仪器的误差当料的罪证。
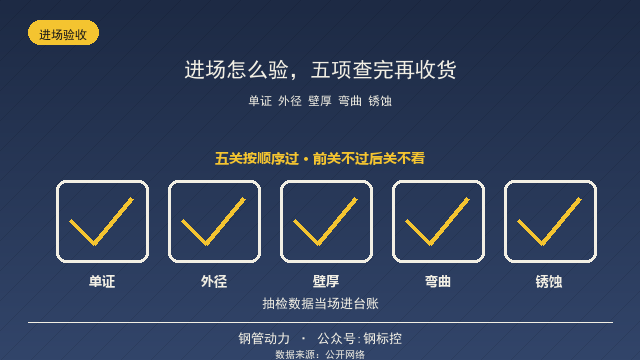
给一个能直接照抄的收货流程。卸车前先抽三到五根,量边长对角线核对规格(对不上规格的料壁厚多半也有问题),随后按批抽检做超声测厚,测完当场把读数填进记录表:日期、车号、批号、规格、各点读数、判定结论,测量人签名。全项过了再签收卸货,发现问题当场拍照封存,别卸完才发现、卸完货就说不清了。流程里再加一道保险:同车料里挑外观最粗壮和最细弱的两根分别测,两头的数都过线,中间的基本没问题,抽样的代表性就是这么来的。这套流程熟练了一个人二十分钟走完,比事后扯皮省下的时间多得多。
总结一下:壁厚复检靠超声测厚仪,方法按 GB/T 11344-2020,测点布满四个面的两端加中部,避开圆角;判据看 GB/T 6728-2025 的壁厚偏差档,负偏差合法、超偏差违法;抽检留记录,争议做剖切仲裁;订货时把壁厚下限写进合同,比收货后扯皮省事得多。口径提前谈拢,双方都省心,这比任何复检技巧都治本。
常见问题(FAQ)
为什么卡尺量壁厚不准
方管内腔的壁厚卡尺够不着,管端切口处又受圆角增厚影响,代表性差。整管壁厚用超声测厚仪量平面区。
超声测厚仪怎么用才准
表面打磨露金属、滴耦合剂排空气、探头垂直贴合稳定读数,测量前用钢试块校零,方法细节见 GB/T 11344-2020。
测点应该布在哪里
四个面各测两端加中部三点以上,离边棱留两倍壁厚距离,避开圆角区,单管十个点以上取多数值区间。
壁厚多少算合格
对照 GB/T 6728-2025 壁厚允许偏差,普通精度负偏差不超百分之十、较高级约百分之八,超限即不合格。
整批货怎么抽检
按批次随机抽样,比例与供方协商约定,测厚读数拍照留档;争议大的加抽,必要时剖切试样用千分尺仲裁。
量出壁厚不够怎么办
书面通知供方并附测厚记录,可协商按实际壁厚折价或整批退换,结构安全相关的料从严处理。金额大的批次建议在合同里约定复检条款。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控