欢迎访问本站!
厚壁方矩管一焊就裂,裂纹多半出现在焊后几分钟到几个小时,位置在焊缝边上,这就是业内闻之色变的冷裂纹,也叫氢致裂纹。预热就是防它的第一道闸。今天把什么时候要预热、怎么预热、焊后还要做什么,按现场能落地的粒度讲一遍。
先讲原理,明白了原理所有规定都能自己推出来。焊接时焊缝局部被加热到上千度,随后快速冷却,冷却速度太快时,热影响区的淬硬组织增多,钢材变硬变脆;同时焊条药皮和母材带入的氢在快冷时来不及逸出,被闷在硬化区里,加上焊接收缩产生的拘束应力,三个因素凑齐——硬化组织、氢、应力——冷裂纹就形成了。预热的作用一举三得:降低冷却速度减少淬硬、让氢有时间扩散逸出、减小温差降低应力。所以防冷裂纹的所有措施,都是围绕这三个因素展开的。
那多厚算厚?判断依据是钢材的碳当量加板厚。碳当量是把钢里各元素对淬硬的贡献折算成碳的含量,GB/T 1591-2018低合金高强度结构钢附录给出了碳当量CEV计算公式:CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15(各元素以质量百分数代入)。Q235这类低碳钢碳当量低,可焊性好;Q355含锰高,碳当量明显抬升,同样的厚度它就更需要预热。碳当量高的钢材,更薄的厚度就要开始预热。
具体温度门槛,按GB 50661-2011钢结构焊接规范执行,规范按钢材类别和工件厚度给出了最低预热温度表,这是法定依据,施工时对着表查。经验范围是:Q235类碳素钢,工件厚度到了40毫米以上预热基本躲不开;Q355类低合金钢,25到30毫米以上就要预热;预热温度常见落在60到100度区间,厚度更大或碳当量更高时往上加。必须强调:这个经验范围只帮你心里有数,实际执行必须查规范表格加焊接工艺评定,每批母材的碳当量实测值不同,不能凭一篇科普定工艺。
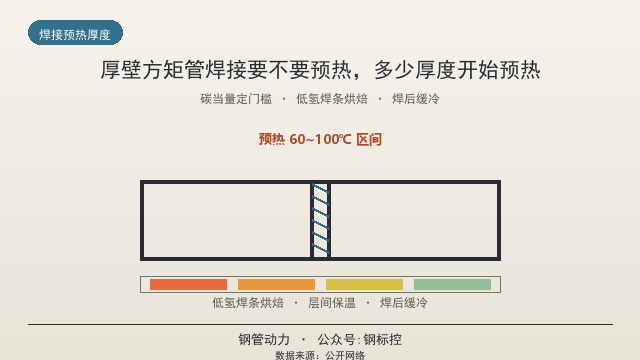
预热怎么做才有效,常见错误是拿着焊枪在焊缝旁边燎两下就算预热了。正确的做法:预热区域是焊缝两侧各不小于板厚三倍且不小于100毫米的范围,用火焰枪或电加热片均匀加热;测温点在离焊缝75毫米左右的位置,用测温笔或红外测温枪,达到规定温度才能开焊;多层焊的层间温度也要控制,不能一层焊完凉透了再焊下一层,层间温度一般保持在预热温度以上、规范上限以下。厚壁件最好整根管子整体均匀预热,局部热、整体冷的管子焊完应力反而更大。
氢的控制是另一半功课,源头在焊材。低氢型焊条药皮容易吸潮,受潮焊条就是移动氢源,所以GB 50661-2011规定低氢焊条使用前要按说明书烘干,常见做法350到400度保温一到两小时,烘好放保温筒随用随取,出筒超过四小时没用完的要回炉重烘。气保焊的气体要防潮,二氧化碳气瓶含水量超标同样是氢源。这些细节看着琐碎,厚板冷裂纹的账,多数栽在焊条受潮上。
环境温度是另一个变量。冬季露天施焊,母材本身冰凉,等于没预热,GB 50661-2011对低温环境施焊有专门规定,环境温度过低时预热温度要提高,下雪下雨无防护的作业面不能焊。北方工地的冬季焊接,围个挡、生个炉子把工件和环境的温度提上来,比什么高级工艺都管用。焊后缓冷也是防裂的一环:焊完拿保温棉把焊缝盖住让它慢慢凉,别拿水浇、别扔在寒风里,厚板焊后立即急冷等于自己制造裂纹条件。
焊完不是终点,厚壁重要焊缝还要探伤。冷裂纹有延迟性,可能焊后几小时甚至一两天才出现,所以探伤时机有讲究,GB 50661-2011建议低合金钢厚板焊缝的探伤在焊后24小时以后做,太早做会把潜伏的裂纹漏掉。探伤方法和等级的选择在《方矩管焊缝要不要探伤,方法和等级怎么定》里写过,厚壁方矩管重要焊缝建议超声波加表面磁粉双管齐下。
两个相邻话题划清边界。预热防的是裂纹,不防变形,焊接收缩变形靠的是焊接顺序、反变形、刚性固定那套办法,在《方矩管焊接变形怎么控制,先焊哪边有讲究》里写过,两套措施要同时上,别以为预热了就不会弯。材质方面,Q355比Q235更需要预热,两个牌号的可焊性差异在《方矩管用Q235还是Q355,材质怎么定》里有对比,低温环境选材的连带要求看低温选材那篇的思路即可。
给一线的实操清单收个尾:查材质单算碳当量,对照GB 50661-2011定预热温度;预热范围两侧三倍板厚且不小于100毫米,测温合格再开焊;低氢焊条350到400度烘一到两小时,保温筒带着走;层间温度保住,焊后保温棉盖住缓冷;厚板焊缝24小时后探伤。五条都做到,厚壁方矩管的冷裂纹基本绝缘。
还有一个前置环节要说:焊接工艺评定。正式的厚壁焊接不是现场拍板就能干的,GB 50661-2011要求焊接工艺按评定合格的工艺规程执行,评定就是先用同材质同厚度的试板按拟定的参数焊一遍,做探伤和力学试验,合格了这套参数才能用到正式产品上。很多工厂嫌麻烦跳过评定直接干,产品没出事算运气,出了事追责时拿不出工艺记录就是管理责任。方矩管厚壁焊缝的工艺评定,核心参数就五个:预热温度、焊材型号、电流电压、焊接速度、层间温度,评一次用很多年,这笔投入值得。
总结一下:预热防的是氢致冷裂纹,三要素是硬化组织、氢、拘束应力;Q355比Q235更早进入预热区间,温度门槛按GB 50661-2011表格和工艺评定定,经验区间60到100度;预热范围三倍板厚、测温开焊、层间保温;焊条烘焙、环境提温、焊后缓冷一个不能少;焊后24小时探伤,裂纹抓延迟性。
常见问题(FAQ)
厚壁方矩管为什么要焊前预热
厚板焊后冷却快,热影响区产生淬硬组织,氢来不及逸出,加上拘束应力形成冷裂纹。预热降低冷却速度、帮助氢逸出、减小应力。
多厚的方矩管开始需要预热
按GB 50661-2011按钢种和厚度查表。经验上Q235类40毫米以上、Q355类25到30毫米以上要预热,常见温度60到100度,实际以规范表和工艺评定为准。
碳当量怎么计算
按GB/T 1591-2018附录公式:CEV=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15,各元素以质量百分数代入。碳当量越高,淬硬倾向越大,越需要预热。
低氢焊条怎么处理
使用前按说明书烘干,常见350到400度保温一到两小时,烘后放保温筒随用随取,出筒超四小时未用完需回炉重烘。受潮焊条是氢致裂纹主因。
预热范围和测温位置怎么定
预热范围为焊缝两侧各不小于三倍板厚且不小于100毫米,测温点在离焊缝约75毫米处,达到规定温度才能开焊,多层焊保持层间温度。
厚板焊缝什么时候探伤合适
冷裂纹有延迟性,低合金钢厚板焊缝建议焊后24小时以后再探伤,过早会把潜伏裂纹漏掉。重要焊缝超声波加磁粉配合使用。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控