欢迎访问本站!
方矩管焊框架,焊完四条腿不齐、对角线差出一指宽,十有八九是焊接变形没管住。变形这东西不是焊工手艺单一项的问题,焊接顺序和方法占大头,方法对了新手也能焊出方正的框。
变形的来源就一条:焊缝金属冷却收缩。每条角焊缝纵向收缩零点几毫米每米,横向收缩更可观,几条焊缝的收缩叠加起来,框架整体就往焊缝多的一侧歪。总量算不准没关系,方向是确定的。
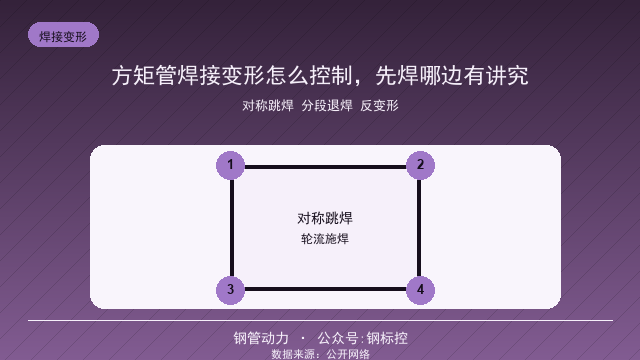
顺序是第一位的。先点固定位,再满焊;对称位置的焊缝轮流焊,别把一条焊到底再焊对面。四条腿的框架,跳着焊,让每条焊缝的收缩互相牵制。这一条不花钱,全靠安排。
长焊缝用分段退焊。把一条长缝分成几段,每段往已完成的方向退着焊,收缩方向来回抵消。薄壁方矩管最吃这一套,整条通焊的框十有八九扭。
刚性固定是强力手段。构件压在平台上用卡具固定再焊,焊完冷却了松开。要注意固定把变形按住的同时,把应力也留在了构件里,重要的结构焊完考虑整体去应力处理,一般结构靠自然时效也就够了。
反变形是提前算账。知道往哪边缩,装夹时顶着一个反方向的角度,焊完正好拉回来。批量构件先做一件试验件标定量,比套公式快,一个下午就能定下来,后面照着装。
焊接规范能小则小。电流大、热输入大,变形跟着大,多层小焊缝比单层大焊缝可控。方矩管壁薄,电流大了焊穿比变形还麻烦,把参数表贴在焊机上,比口头交底管用。
批量下料要放收缩余量。长框架每米放零点几毫米起步,试焊一件量一量再修正,不同结构和工艺差得不少,别指望一个数走天下。
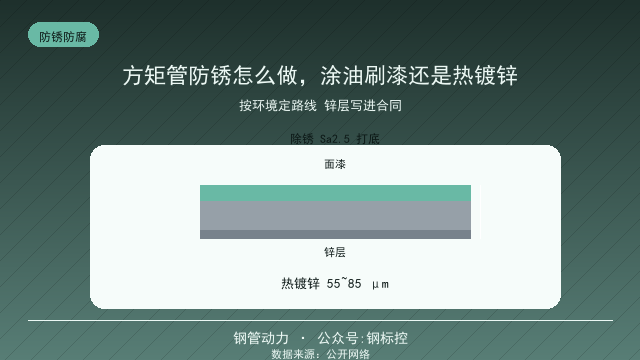
变形超差的兜底是校正。火焰烤点或者机械校正,位置和温度凭经验,烤过了母材变色就是伤到了。镀锌件慎用火焰,锌层经不起折腾。校正完必须复量,不能看着差不多就装。
管子自身的焊缝和现场角焊缝是两码事。管子出厂那条内焊缝的焊接功夫,在《方矩管装磁棒,难在V形角》 里讲过;现场焊缝开裂更多牵扯材料和加工,思路可以看《钢管冷弯加工时开裂的原因有哪些?如何有效预防?》,两篇文章对照着用。
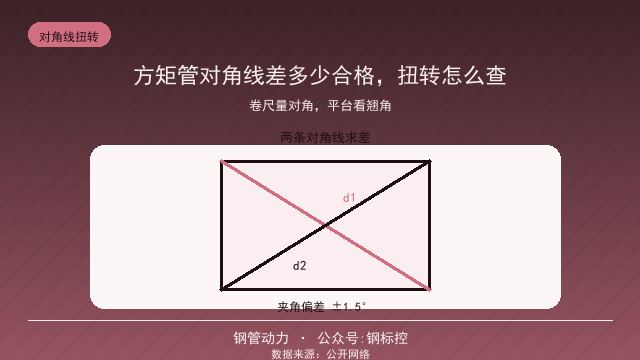
验收留个习惯:下料前量一次对角线和平面度并记录,焊完再量一次做对比。变化大就回头找原因,是顺序不对还是固定不牢,别把变形带进下一道工序,越往后修的成本越高。
装配间隙先管住。点固之前把间隙敲到一毫米以内,间隙大的焊缝熔敷金属多,收缩跟着大,变形先从间隙失控开始。点固焊从中间往两头点,把框架先锁正。
焊角大小按设计来,不是越大越好。多焊一分的焊角,多一分的熔敷和收缩,变形和残余应力一起涨。图上标多少焊多少,想加保险前先想想变形。
非受力位置用断续焊。围护板、装饰件的连接焊缝,断续焊够用,熔敷金属少一半,变形跟着小一半,这是薄壁结构最实用的减变形手段。
薄壁管怕烧穿。电流往小调,速度往快走,背面垫一块铜板导热,烧穿的孔比变形难看多了。参数先在废料头上试,试好了再上件。
火焰校正的温度要控制。加热到六百度上下钢材发暗红,趁热校正效果最好;温度冲过头材质性能受伤,回火温度都过了还校什么直。烤点位置选在弯的凹侧,梅花状分布。
长框架的装焊顺序提前排。先焊主框架,校正合格后再装附件和连接板,附件焊缝的收缩影响就局限在局部。顺序反了,主框架的精度全被附件焊缝带跑。
记录表简单三列:下料前对角线、焊后对角线、差值。贴在工位上,每件都填,两周下来自己就知道收缩规律,反变形的量也就有了。
点固焊缝本身也要讲究。点固的长度和间距按板厚走,薄壁管点固密一点短一点,防止满焊前间隙又张开。点固的焊肉别太高,打磨留着满焊盖面。
拼装平台的平整度决定成品。平台本身歪着,构件点固时就带上了初变形,焊完雪上加霜。平台定期找平,垫铁虚实检查,这些基本功不能省。
对称截面的方矩管,四条角焊缝轮流焊。一条焊两层再焊对面,比四条各焊一层更容易扭,这个顺序细节很多人忽略。
焊完别急着松卡具。等构件凉透再松,热态松卡,收缩还没完,变形照样出来。急的工程多等半小时,比返工划算。
不同壁厚的管对接要开坡口。薄壁直接对焊还能对付,壁厚差一级以上,削薄处理加坡口,否则焊透不了,变形还大。
点固焊的位置躲开后续焊缝的交叉点。交叉点的应力叠加最大,点固焊肉留在那里,满焊时容易出缺陷。点在焊缝中间偏一点的位置,冲突就小。
薄壁管焊接怕穿堂风。风一吹熔池冷却快,焊缝成形差还容易出气孔,门口窗口的穿堂风挡一挡,小投入大收益。
焊机接地钳的位置也影响电流走向。接地离焊缝近,电流走捷径,两条焊缝的收缩不均,框架就歪。接地对称布置,变形也对称。
批量框架做首件确认。第一件焊完量全尺寸,确认顺序、参数、余量都对,再往下批量干。首件制度多花一小时,批量返工能省一天。
组对间隙均匀比小更重要。间隙忽大忽小,焊缝收缩就不均匀,变形反而大。塞尺顺着缝量一遍,垫平了再点固。
焊接顺序排完画在图上。哪条先焊、哪条分段,标在装配图上交给焊工,口头交底十个人十个样,图上的顺序只有一个。
焊接档案别嫌麻烦。每批框架的焊工代号、焊接参数、探伤结论归一份档,日后增层改造或者出质量问题,档案就是底账,找责任找原因都从它开始,翻旧账有据可查。
总结一下,控变形的五板斧:对称跳焊定顺序、分段退焊压收缩、刚性固定稳住架、反变形提前顶、收缩余量下料放。五样里前两样不要钱,先从它们做起。
常见问题(FAQ)
问:方矩管焊接变形的根源是什么?
答:焊缝金属冷却收缩,纵向每米零点几毫米、横向更明显,多条焊缝收缩叠加使框架偏斜,控制靠顺序和方法。
问:先焊哪条缝有讲究吗?
答:有。先点固再满焊,对称位置轮流焊、跳着焊,让收缩互相牵制,切忌一条焊到底再焊对面。
问:长焊缝怎么焊不弯?
答:分段退焊,把长缝分几段、朝已完成方向退着焊,收缩来回抵消,薄壁方矩管尤其要用。
问:刚性固定有什么副作用?
答:变形被按住的同时应力留在构件里,重要结构焊后做整体去应力处理,一般结构自然时效即可。
问:反变形的角度怎么定?
答:批量构件先焊一件试验件,量出收缩量反推出预偏角度,试焊标定比套公式快,标定后固定执行。
问:焊完发现变形超差怎么办?
答:火焰或机械校正后复量,火焰温度控制住避免伤母材,镀锌件慎用;校正记录留档,变化大的要找原因。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控