欢迎访问本站!
方矩管机组上新磁棒,很多班组照着圆管那套经验配:按内径算截面,按距离定位置,装上就开跑。跑上两天,焊缝时好时坏,把磁棒抽出来,外壳上糊着一层铁疙瘩,水路也堵了一半。
这不奇怪。方矩管和圆管用的都是一根棒,可这根棒待的地方从圆孔变成了方孔,受的罪和坏的方式全跟着变了。照搬尺寸,往往第一周就出问题。
先把工艺分清楚。方矩管有两条成型路线,磁棒只跟其中一条有关系,搞错了方向,后面全是白费。
第一条是圆变方。先把带钢卷成圆管,在高频焊机上焊成圆管,再经推方机或辊弯机组冷态整成方矩形。焊缝在圆管阶段就已经完成,方管段只是整形,不开焊。
这条路线的磁棒按圆管配。装在内孔里,位置对着圆管焊机的挤压辊,方管段没有磁棒的活要干。国内不少厂用这条线,国外冷态圆变方也占主流,成品角部尖、尺寸精度高。
第二条是直接成方。带钢经多道轧辊,直接弯成方矩形管坯,在方形孔型里完成高频焊接,焊完再定径。国内辊弯直接成方用得比较普遍,辊片共用性强、换辊快,带钢展开宽度也小一些。
只有这条路线,磁棒才真的要进方孔。方孔和圆孔差在哪儿,得从磁通怎么走路说起。圆孔里磁通沿着管壁绕一圈,磁棒摆在正中间,把内壁那条近路堵住。
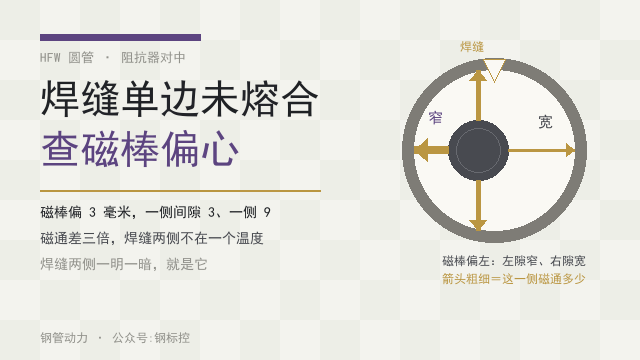
方孔不一样。四个角是直角突变,磁力线走到角上要拐个大弯,路程长、磁阻大,而磁棒是圆的,四个角根本盖不到。磁通就从这四条角上的缝隙漏回内壁去了。
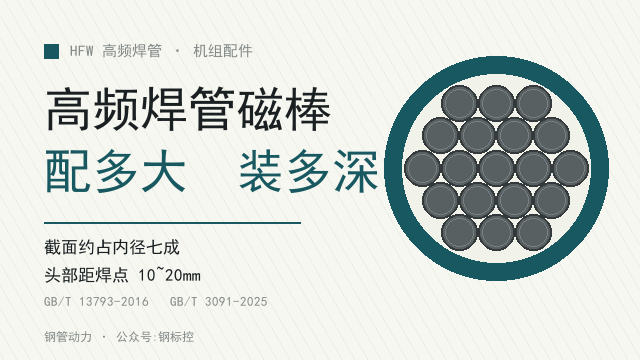
按比例算更直观。边长 a 的方孔,内切圆直径就是 a。按内切圆七成配磁棒,棒束直径 0.7a,截面积约 0.385a²,占方孔面积 38.5%。
同样是七成配法,圆管里磁棒能占到内孔面积的 49%。差的这十个点,就是四个角上漏掉的磁通,也是方矩管焊缝温度不如圆管均匀的一个原因。
矩形管更麻烦。短边决定磁棒能有多粗,长边又多出一大块空间用不上。常见做法是把磁棒做成扁截面,或者几根排成方阵,尽量贴着短边和焊缝那一侧。
方矩管还有一件圆管没有的事:V 形角。直接成方在焊接点上有两个角,一个是管坯两边夹出来的开口角,一般 3 度到 6 度;另一个是沿壁厚方向的 V 形角。
V 形角的意思是,带钢两条边在厚度方向上没有完全贴平,形成一个上宽下窄的楔形。热量往壁厚深处走,上下就不一样了。
《冷弯方、矩形钢管质量的优化》这篇文章把后果写得很直接:厚壁方矩管在焊接点,靠近 V 形角下部温度过高,金属熔化生成铁瘤;V 形角上部温度过低,熔化深度不够,甚至没熔。
这些铁瘤往下滴,滴在正下方的磁棒上。外壳裹上一层钢,磁通被这层钢短路,效果立刻打折;糊得厚了,还会挡水路、卡住拖动。
圆管没这么严重。圆管靠的是弧面,熔滴挂不住;方矩管的焊缝所在平面朝上,V 形角开口正对着棒,等于把滴下来的东西直接送到磁棒头上。
这是方矩管磁棒最常见的坏法。很少是烧坏的,多数是外壳上裹了一层钢。抽出来看,一片一片的金属瘤,刮不掉,只能换外壳。
源头在焊接边。同一篇文章给出的办法是预刨焊接边,把 V 形角刨成 I 形或 X 形,让两条边在厚度方向平贴,温度差就小了,铁瘤也跟着少。
现场能做的是另一头:把检查和清理的周期压短。方矩管机组的磁棒,班中抽一次不算多,外壳上的挂渣趁热刮,别等它糊成一层壳。
还有磨损。阻抗器靠一根钢丝拖着走,中心要固定在挤压辊中心线附近,管坯高速前进,棒与内壁一直在蹭。
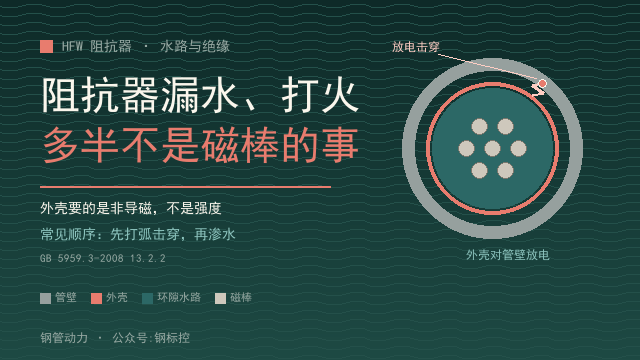
方孔的四个 R 角是硬点。圆弧过渡处间隙最小,外壳在这里被刮得最狠。磨薄了会渗水,磨穿了就打火,这两件事在方矩管上出现得比圆管早。
位置也不能照抄圆管。圆管的老经验是磁棒头部距焊点 10 到 20 毫米。另一份方矩管高频焊的工艺要领写得更干脆:阻抗器前端位置正好在挤压辊中心线处时,扩口强度和压扁强度最好。
这两个口径不矛盾,说的是两件不同的事。前者是常规圆管的经验区间,后者是方矩管用强度试验反推出来的最佳点。方矩管照后者调,更靠得住。
尺寸还会变。GB/T 6728-2025《结构用冷弯型钢》2025 年 8 月 29 日发布、2026 年 3 月 1 日实施,全部代替 GB/T 6728-2017 和 GB/T 6723-2017,行业里叫两标合一。
这版标准里,壁厚允许偏差改成在附录 B 中系统规定,还新增了 500×500 到 1000×1000 的大规格。壁厚一波动,方孔内壁的实际位置就跟着动。
内壁一动,间隙就变。按名义尺寸配的磁棒,赶上壁厚走正偏差,四边余量全被吃掉,开机就蹭;走负偏差,间隙又大出一截,磁通更散。
所以方矩管的间隙要按最不利情况留。圆管的老经验是 6 到 15 毫米,方矩管还得把 R 角、壁厚偏差、成型道次的回弹一起算进去,按短边取。
要去内毛刺的机组更紧。方矩管的内毛刺刀杆本来就难布置,磁棒只能塞进刀体里,截面比满孔时小一截,本来就不够的磁通再打个折。
焊缝位置也影响布置。直接成方的焊缝多数落在某个平面的中部,也有落在角上的,看孔型设计。磁棒要往焊缝那一侧偏,机械居中反而把磁通浪费在背侧。
效果怎么判?别只看焊缝颜色。同规格、同壁厚、同速度跑两段,装和不装各一段,比焊速、比功率读数、比上下两条边的毛刺形态,再看扩口和压扁的结果。
压扁和弯曲是标准给的尺子。GB/T 13793-2016 规定,外径大于 60.3 毫米的直缝电焊钢管要压扁到两平板间距为 2/3 外径,焊缝不许裂。
外径不大于 60.3 毫米的可以用弯曲代替,弯芯取 6 倍外径、弯 90 度。这几项查的都是焊缝延性,磁棒状态差,第一项就容易挂。
方矩管本身按 GB/T 6728-2025 交货,看的是尺寸、外形、壁厚偏差、角部圆弧。它管的是管子长什么样,不管焊缝是怎么焊出来的,也不管里面装没装磁棒。
别把磁棒当万能的。直接成方壁厚 10 毫米以上,焊速本来就压得低,端部不齐、开口角不对、挤压力不合适,这些问题磁棒一个都补不了,只会在焊缝上多留一层假象。
采购时把话说全:方孔用还是圆孔用、内切圆多大、短边多长、卡箍位置、水接头朝哪边、外壳什么材质。只报一个管径,回来的多半是圆管通用件。
方矩管的磁棒,按圆管件改个尺寸配不出来。孔型、截面、位置、水路,四处都要重做一遍。配错了不影响开机,只影响你什么时候发现焊缝不对。
常见问题(FAQ)
问:圆变方的方矩管,方管段要不要装磁棒?
答:不要。圆变方是先把带钢焊成圆管,焊缝在圆管阶段就完成了,后面的推方或辊弯只是冷态整形,不再开焊。磁棒装在圆管的内孔里,对着圆管焊机的挤压辊,方管段没有它的位置。在方管段硬加一根,只会多一处摩擦和一处漏水点。
问:怎么从成品看出这根方矩管是直接成方还是圆变方?
答:看焊缝落在哪里。外壁有一条连续焊道、落在平面上或角上的,是直接成方;整根管子外壁找不到焊道,焊缝只在圆管阶段留下的,是先焊圆再变方。再看角部,圆变方的角更尖、圆弧半径更小,直接成方的角部过渡更宽一些。
问:磁棒外壳上糊的那层铁是什么?
答:是焊接时滴下来的铁瘤。厚壁方矩管在焊接点沿壁厚方向温度不均,V 形角下部过热,金属熔化后被挤出来,滴在正下方的磁棒上。这层钢把磁通短路,效果往下掉,糊厚了还挡水路,刮不干净就得换外壳。
问:方矩管的磁棒截面,按内径算还是按边长算?
答:按内切圆算,也就是按短边。边长 a 的方孔,内切圆直径就是 a,磁棒束直径取到 0.7a 已经接近极限。折算下来磁棒只占方孔面积的三成多,四个角是空的,这也是方矩管焊缝温度不如圆管均匀的原因之一。
问:直接成方壁厚 10 毫米以上焊不透,换根大磁棒有用吗?
答:作用有限。这个厚度区间焊速本来就低,端部不齐、开口角偏、挤压力不够都会造成未熔合,磁棒只能把内壁的分流压下去,压不住前面这几项。先查焊接边的准备和开口角,再谈磁棒。
问:为什么方矩管机组的磁棒比圆管换得勤?
答:多两个损耗。一是铁瘤挂在外壳上,磁性能掉得快;二是方孔四个 R 角间隙最小,外壳被刮得最狠,磨薄渗水、磨穿打火都比圆管来得早。方矩管的磁棒进点检表,周期按周算,不要按季度算。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控