欢迎访问本站!
矩形管买回来拼框架,四角对不齐,立柱装上去整个拧了个角度,回头一查,多数是对角线差和扭转在作怪。这两个指标不如壁厚名声大,出起麻烦来一点不少。
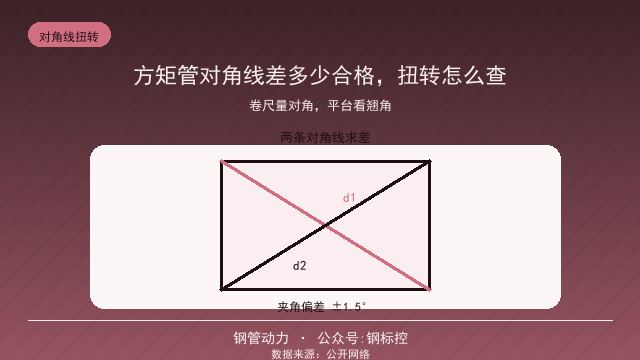
对角线差指同一截面上两条对角线的差。差值大,截面就偏成菱形,相邻两边的夹角不再是九十度。标准层面对方正度有明确要求,GB/T 6728-2025 规定角度偏差不大于正负 1.5 度,换算到对角线上就能估出量级。
现场判法更直观:卷尺量两根角到角的距离,差值多少一目了然。不少验收方案按对角线差不大于边长公差的 1.5 倍掌握,这属于行业经验做法,用的时候写进合同才作数。新国标还有哪些硬指标,《GB/T6728-2025已实施:方矩管新国标“两标合一”,采购和验收必须盯住的10项变化》 里逐条列过。
测量要点是同一截面、卡准角部。沿着管身测三五个截面,看最大差值,只量端部容易漏掉中段菱形。角部圆弧大的管,卷尺位置往里让一点,两根线量法保持一致就行。
扭转是另一个问题。管子沿长度方向一端相对另一端转了个角度,放到平台上四个角有一个翘起来,翘起高度和管长的比值就近似反映扭转程度。方矩管装立柱、装龙骨,扭转超差的装出来肉眼就能看出歪。
扭转怎么来的?成型机组调整不当、矫直环节没做透、捆扎堆压不当都有份。低价小厂的料扭转问题偏多,多半是省了矫直工序,出问题别只怪搬运。
轻微扭转有救,夹具反扭加矫正可以做,但空心截面容易回弹,效果有限,得边扭边量。扭转超差的直接换货,别硬装,装完返工拆一遍的工钱比料钱贵。
对设计和安装的影响说几个实账。幕墙立柱扭转超差,玻璃副框装不平,打胶宽窄不匀;设备机架对角线差,导轨孔位错位,返修全靠锉;货架立柱歪一点,横梁插接就别扭,装得越多越明显。
拼焊框架有个土办法管用:下料前逐支查对角线,把差值接近的管配对用,差值均匀分布在两面,比集中在一侧强得多。这不是标准要求,是装配工人的经验,架子上少返多少工只有自己知道。
采购上怎么办?要求高的场合,订货时把扭转和对角线要求写进合同,写明测量方法和判定值。标准允许偏差是底线,底线之上还能约定,合同不写,事后没有依据。
检查工具最简单不过:卷尺、直角尺、一块平台。验货花十分钟,装的时候省半天,这笔账怎么算都划算。
至于角部减薄、一弯就裂那类问题,就不是对角线的事了,那是成型质量或者材料的事,机理在《方矩管一弯就裂、R角还减薄,是料不行还是模具不行?GB/T6728这几条说清》 里展开过,可以对照着看。
角度差换算成对角线差有个量级参考。正负 1.5 度的正切约 0.026,边长 100 毫米的方管,两对角线差算下来五毫米上下。拿这个数当心算基准,卷尺量出来的差值超没超线,扫一眼就有数。
扭转的平台测法再细一点。管放平台,四角里最高的那个翘起,用塞尺量翘起高度。六米的管翘三十毫米,按长度折算约零点三度,量级概念有了,判定就不慌。
验收工具配齐三样:卷尺量对角线,直角尺配塞尺量角部贴合,平台看翘角。全程十分钟,比装完发现问题再拆省十倍工。
运输对扭转的影响别小看。打捆太紧勒的、单点吊起的、斜坡上滚的,都会把合格管弄出扭转。到货验出扭转,先看运输记录再定责,别一杆子打给厂家。
订货加严可以这样写:矩形管同一截面两对角线差不大于某个值,扭转不大于每米某个角度,测量方法按平台法。数值提多严看用途,写清楚了厂家才好报价。
货架和设备机架是对角线最敏感的两类用途。货架横梁挂片靠孔位对准,扭转一点就装不进;机架导轨孔靠数控加工,毛坯菱形,加工余量全吃光。这两类订单,验收加严值得。
对角线差的根源在成型。孔型间隙两边不一致,截面就被挤成菱形,换辊不及时、辊缝单边松,都是来源。同一批管菱形方向一致,多半是机组的问题,换一批供应商比挑拣更快。
量对角线时卷尺要过角部顶点。卷尺贴在两个角的外顶点上,两边保持同样的量法,读数才有对比意义。一边贴顶点一边贴平面,差值全是量法带来的。
扭转和直线度会互相掩护。管子带着扭转放在地上,弓弯看着不明显,矫直机压完弯曲,扭转反而显形。两项检查都要做,只查一项会漏。
幕墙和门窗型材配套的方矩管,对角线要求最严。玻璃和框料的配合间隙以毫米计,管子菱形一毫米,装出来胶缝宽窄一眼看出。这类订单建议驻厂验货或者全检。
让步接收要有条件。对角线超差的管让步用于非关键部位,书面注明批次和去向,将来检修更换有据可查。混着用在关键部位,等于把隐患编号存档了都不知道。
菱形截面装连接板最吃亏。连接板按九十度打孔,管子菱一度,孔位错一两毫米,工地上现场扩孔,扩完的孔削弱截面,越补越漏,源头把好对角线这道关最省。
大批量到货用抽检加全检的分层做法。先抽两成,出现一件超差,整批翻成全检。全检成本高,但比装完返工低,这笔账每个项目都该算在事前。
扭转超差也分程度。装到不受力围护位置的,肉眼不显的扭转可以让步;上立柱、上导轨的,一丝都不让。让步的边界写在验收记录里,不是口头说说。
这两项指标查起来零成本,卷尺加平台就是全部家当,可它们决定的是安装那一天的效率。把对角线和扭转写进每批方矩管的验收清单,习惯养成,框架活儿的返工率能明显往下走。
总结一下,对角线差和扭转的验收就三步:同截面量两根对角线、平台看翘角、超差留证换货。要求高的合同里写明判据,验收十分钟换安装半天,值得。
常见问题(FAQ)
问:对角线差多少算合格?
答:标准对角度偏差的要求是不大于正负 1.5 度,现场常按对角线差不大于边长公差 1.5 倍掌握,属经验判法,合同约定后执行。
问:扭转怎么在现场快速判断?
答:把管放平台上看四角是否贴平,一角翘起的高度与管长之比近似反映扭转程度,装立柱前逐支过一遍。
问:轻微扭转能矫正吗?
答:可以夹具反扭加矫正,但空心截面回弹大、效果有限,边扭边量,超差的直接换货更划算。
问:对角线差对什么影响最大?
答:幕墙立柱、货架、设备机架这类要拼装对孔的场合影响最大,截面菱形会让孔位错位、胶缝不匀。
问:拼焊框架怎么减小对角线差的影响?
答:下料前逐支测量,把差值接近的管配对使用,让偏差均匀分布,这是装配现场的经验做法。
问:订货时要写扭转要求吗?
答:要求高的结构建议写,写明测量方法和判定值,标准允许偏差是底线,合同可以约定得更严。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控