欢迎访问本站!
钢管表面的结疤、麻点、划伤、折叠,到货时常常被一句“不影响用”带过,真正进焊接或承压环节就出事。表面缺陷的深度是决定判废的关键,而深度又和壁厚负偏差挂钩——修磨太深会把壁厚修到负偏差之外。GB/T 14977-2025《钢管表面缺陷的探测、分类和评定》已于 2026 年实施、代替 2008 版,是钢管表面缺陷的最新国家标准。下面把深度怎么判、怎么修磨讲清楚。
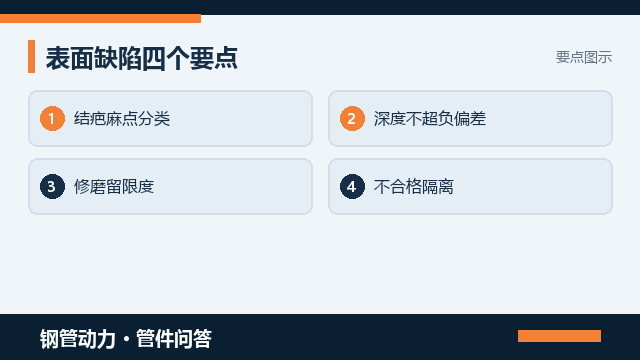
先认缺陷类型。GB/T 14977-2025 对钢管表面缺陷做了探测、分类和评定,常见的结疤、麻点、划伤、折叠、氧化皮压入等各有定义和评定规则。GB/T 8162-2018、GB/T 8163-2018 等产品标准也对表面质量有要求,表面不得有裂纹、折叠等危害使用的缺陷。到货验收先按标准把缺陷分好类,再谈深度。
深度多少算缺陷。关键原则是:表面缺陷的深度不得使壁厚超出允许的负偏差范围,换句话说,修磨或缺陷本身削去的壁厚加上原有负偏差不能越过下限。具体允许深度以 GB/T 14977-2025 和产品标准为准,不同缺陷类型、不同用途管的限度不同。《管件表面有划痕凹坑,修磨到多深算合格》 里对管件表面划痕凹坑修磨到多深算合格也讲过类似判据,钢管本体同理。
修磨的限度。允许修磨的表面缺陷,修磨后凹陷处的壁厚仍须满足负偏差要求,且修磨区要平滑过渡、不得有棱角造成应力集中。修磨过深使壁厚超负偏差的,不能算合格修磨,该根要判废或降级。《方矩管焊缝为什么先锈,焊接接头防腐有方》 里对方矩管焊缝先锈的问题也提醒过,表面缺陷放任不管,后续锈蚀会从缺陷处加速扩展。
怎么测深度才准。深度用深度千分尺、测深规或复型法测量,结疤和麻点要连同周边母材一起量净深度。批量验收按产品标准规定的抽样和判定,记录最深缺陷的位置、类型和数值。《管件在库房放半年生锈,堆放防锈怎么做》 里对管件库房生锈防锈的处置也适用:到货发现表面缺陷先隔离,避免和健康管混堆后相互磕碰产生新伤。
不合格怎么处置。裂纹、折叠等危害使用的缺陷一般不允许修磨后使用,直接判废或降级;可修磨的局部缺陷修磨复测,仍超壁厚负偏差的判废。成批出现同类缺陷要追溯轧制工艺和炉批号,扩大检查或整批复验。把缺陷类型、深度、处置方式记进台账,作为索赔和加严依据。
把表面质量要求写进采购单。第一行写产品标准与版本,第二行写表面质量等级或注明按 GB/T 14977-2025,第三行写修磨限度(壁厚不超负偏差),第四行写抽样与判定规则。需要指定表面等级、限制某类缺陷或提供逐根目视记录的,别在电话里说个大概,到钢管动力发布需求信息把规格、标准和表面要求一次写清,让能按标准出证的厂家主动对接。
最后提醒:表面缺陷和椭圆度、壁厚不均一样,都属于到货外观检查的必检项。建议把表面目视、深度抽测和外形尺寸放在同一次到货检验里完成,缺陷管挑出后单独存放、单独处置,别让麻点结疤混进合格堆,后期焊接或承压时才发现已经来不及。
到货抽检时建议建立缺陷分布台账,按炉批号记录结疤、麻点的数量、最深深度和位置,趋势性增多就及时停货追溯。表面缺陷常与轧制节奏、冷却和氧化皮控制相关,批量异常是工艺波动的先行信号,比单根判废更值得重视。
对已修磨的管,修磨区要单独复测壁厚并做平滑度检查,确认凹陷处仍满足负偏差且无棱角。修磨记录随质保书归档,后续若发生早期失效,能快速判断是否与表面缺陷修磨过度有关,责任界定也清楚。
表面质量也是压力管道注册和定检的基础资料之一,缺陷位置和深度要能追溯到具体炉批号。到货检验表把表面项单列,和外形、壁厚、探伤并列,后期任何早期腐蚀或开裂都能回到这批原始记录核对,责任和时间线都清楚。
对镀锌或涂层的管,表面缺陷要在镀前或涂前先处理,否则缺陷被镀层盖住反而更易藏锈。到货若发现基体有结疤、折叠,应先退镀或打磨再重新防腐,不能指望涂层把缺陷盖过去,盖住的缺陷后期会先从涂层破损处开始腐蚀扩展。
常见问题(FAQ)
问:钢管表面结疤麻点深度多少算缺陷
答:原则是缺陷深度不得使壁厚超出允许负偏差范围,修磨或缺陷削去的壁厚加上原有负偏差不能越过下限。具体允许深度以 GB/T 14977-2025 和产品标准为准,不同缺陷和用途限度不同。
问:表面缺陷可以修磨补救吗
答:可修磨的局部缺陷修磨后凹陷处壁厚仍须满足负偏差,且要平滑过渡、无棱角。修磨过深使壁厚超负偏差的不能算合格修磨,该根要判废或降级,不能凑合用到压力管道上,修磨区要单独复测留证。
问:裂纹和折叠怎么处置
答:裂纹、折叠等危害使用的缺陷一般不允许修磨后使用,直接判废或降级。成批出现要追溯轧制工艺和炉批号,扩大检查或整批复验,并记入不合格台账作为索赔和加严依据,危害缺陷绝不姑息放行。
问:表面缺陷深度怎么测才准
答:用深度千分尺、测深规或复型法测净深度,结疤麻点连同周边母材一起量。批量按产品标准抽样判定,记录最深缺陷的位置、类型和数值,最深点要重点标注便于追溯,测量点要避开已修磨区。
问:表面检查和其他项目要一起做吗
答:建议把表面目视、深度抽测和外形尺寸同一次到货检验完成,缺陷管挑出单独存放处置。表面缺陷若混进合格堆,后期焊接或承压时才发现往往已来不及返工,代价远高于当场挑出。
钢管动力,关联公众号:钢标控