欢迎访问本站!
做过护栏、货架、大棚的都有同感:方矩管本体还好好的,焊缝周围先起了红锈,一圈一圈跟长癣似的。为什么受伤的总是焊缝?这不是焊工手艺不行那么简单,是焊接这个动作本身给腐蚀创造了条件。这篇把病根找出来,再一条条给方子。
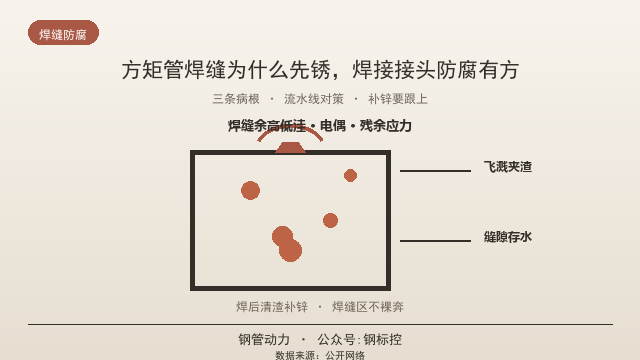
第一条病根:几何形状。焊缝有余高,焊道和母材过渡处形成小台阶和小凹坑,水积在缝边干得慢,灰尘粘上去清理不掉,这一小条湿润带就是腐蚀的温床。间断焊留下的缝隙更糟,两段焊道之间的开口是个天然的积水瓶,水钻进去出不来,缝隙内部缺氧、外部富氧,形成氧浓差电池,缝里反而锈得更快,这就是经典的缝隙腐蚀机理,腐蚀教材里的标准内容。所以设计上能用连续焊就不用间断焊,实在要间断,缝隙要封胶处理。
第二条病根:焊接飞溅和夹渣。飞溅的金属颗粒粘在焊缝旁边的母材上,成分和组织都跟母材不同,粘着物和基体在潮湿环境里形成小电池,粘颗粒的地方成了阳极优先腐蚀;焊渣残留也是同理,渣里的可溶物溶进水膜加速锈蚀。焊后清理飞溅和敲渣这道工序看着粗糙,实际是防腐链条的第一环,省了它,后面涂装做得再厚都是白搭,锈从渣底下顶出来,漆面一鼓一掉一片。
第三条病根:热影响区和残余应力。焊接热循环让焊缝旁边的母材经历了一次快速加热再冷却,组织跟原始状态不同,电位也有差异;同时焊接冷却收缩在接头区留下残余拉应力。组织差异加应力集中,让这一带在腐蚀环境中更活跃,应力腐蚀开裂的风险也集中在这里。厚壁管预热能降低冷却速度、改善这个状况,多少厚度开始预热在《厚壁方矩管焊接要不要预热,多少厚度开始预热》里讲过,焊缝质量本身的检查按《方矩管焊缝要不要探伤,方法和等级怎么定》的思路走。
方子按流程给。焊前:坡口和焊缝两侧二十毫米范围打磨见金属光泽,除油除锈除水,这一步按涂装前表面处理的常规要求做即可。焊中:控制线能量,避免咬边和过大的余高,焊道过渡尽量圆滑,盖面道别焊得高高凸起。焊后:立即清渣、去飞溅、磨平明显尖角,外观质量的要求可对照GB 50661-2011钢结构焊接规范里对焊缝外观的规定,咬边、气孔这些表面缺陷既是强度问题也是腐蚀起点。
防腐补上的时机和做法。镀锌管现场焊接后,焊缝区的锌层已经烧没了,必须补:小面积用富锌涂料刷涂,要求高或面积大的用热喷锌,补涂范围要盖过烧损区往外扩一截,厚度不低于原镀锌层,这个要求跟GB/T 13912-2020里对镀层损伤修复的思路一致,具体操作在《方矩管镀锌层碰坏了怎么补,补锌方法讲全》里一步一步写过。油漆体系的构件,焊缝区要在底漆里补富锌底漆,再按原涂层体系配齐中间漆面漆,别只补个面漆了事。
设计端还有两招预防。一是排水:户外构件别让焊缝处于积水位置,箱形截面底部焊缝要避开低洼死角,管口朝天进水从里往外锈的问题在《方管口朝天雨水灌进去,从里往外锈怎么封堵》里单独讲过,内外配合防。二是异种材料隔离:不锈钢件跟碳钢方管直接焊接或接触,电位差会让碳钢一侧加速腐蚀,中间加隔离垫片或用绝缘紧固件。至于整体防腐方案怎么选型,基础盘还是《方矩管防锈怎么做,涂油刷漆还是热镀锌》那篇的路子。
应力腐蚀开裂这个更隐蔽的病单独说。拉应力加特定腐蚀介质同时存在时,裂纹能在应力远低于强度极限的情况下悄悄扩展,外表看不出锈,一断就是脆断。碳钢方管日常更多是均匀锈蚀,但在高应力焊缝区、含氯介质环境里也不能排除这种失效模式。预防就两招:重要构件焊后做消除应力处理,再就是避免焊接缺陷留下应力集中源。
镀锌管焊接区的锌花流淌提一句。热镀锌管焊接时,高温让焊缝旁边的锌层熔化流淌,凝固后形成厚薄不均的锌堆积,堆积边缘的锌层薄且不连续,锈就从这条边缘线爬上来。焊后补涂时把范围往堆积区外再扩一圈,过厚的锌瘤先打磨掉再补,补涂方法照《方矩管镀锌层碰坏了怎么补,补锌方法讲全》。
给个真实教训当案例。见过一个大棚骨架第二年焊缝全圈锈流到膜上,拆开一看,焊后没清渣直接刷了道面漆,渣皮底下全是锈,一个雨季漆就顶开了。返修比当初认真处理多花了三倍的钱,还误了一茬种植。焊后清理这道工序两小时的事,永远是防腐流程里性价比最高的一步。
巡检清单收个尾。季度巡检五项:焊缝外观有没有锈点鼓包、间断焊缝隙有没有存水、涂层破损点台账上有没有新增、积水部位排水是否通畅、紧固件有没有松动。发现锈点当场记录拍照,按严重程度排进处理计划,别等来年一起算总账。
焊缝修磨的分寸提一句。焊后打磨追求圆滑过渡,但别把焊缝余高全磨平,强度富余是靠焊肉堆出来的,磨过头等于自费武功;咬边这种真正的缺陷要补焊修磨,而不是磨平了眼不见为净。探伤合格的焊缝再做防腐,顺序别反,探伤合格线按《方矩管焊缝要不要探伤,方法和等级怎么定》里讲的等级走,表面质量和内部质量都过关,防腐层才有一个干净的地基。
不同防腐路线的焊缝处理差别再归拢一下。刷漆体系:焊缝区打磨除渣后按底漆面漆补齐,重点在底漆附着;镀锌体系:焊后必须补锌,富锌漆或热喷锌二选一;喷塑体系:塑层遇焊即毁,焊缝区要么焊前预留后补塑,要么焊后改刷漆收口并跟客户说明外观差异。路线不同动作不同,但共同的铁律只有一条:焊缝区永远不能裸奔。
总结一下。焊缝先锈的病根三条:几何上积水积尘,飞溅夹渣形成电偶,热影响区加残余应力雪上加霜。对策一条流水线:焊前打磨除净,焊中控制线能量和余高,焊后清渣去飞溅按GB 50661-2011查外观,防腐上镀锌管焊后必须补锌、油漆管按体系补齐。焊缝是结构上最硬的地方,也是防腐上最软的地方,多花半小时处理焊缝,几年后省下的是返修的大钱。
常见问题(FAQ)
为什么焊缝比母材先锈?
余高低洼积水、飞溅夹渣形成电偶、热影响区组织与残余应力差异,三个因素叠加让焊缝区腐蚀更快。
间断焊的缝隙有什么危害?
缝隙内外氧浓度不同形成氧浓差电池,缝内优先腐蚀,能连续焊则连续焊,间断焊缝隙要封胶。
焊缝区防腐什么时候做?
焊后清理完焊渣飞溅立即做,镀锌管焊后必须补锌,厚度不低于原镀锌层并外扩一定范围。
焊缝外观按什么标准检查?
外观质量可对照GB 50661-2011钢结构焊接规范,咬边气孔夹渣既是缺陷也是腐蚀起点。
厚壁管焊接怎么减轻热影响?
按规定厚度预热降低冷却速度,控制线能量,具体在预热相关文章中有明确门槛值。
不锈钢件能直接焊在方管上吗?
不建议直接接触,电位差会加速碳钢侧腐蚀,应加隔离垫片或绝缘紧固件。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控