欢迎访问本站!
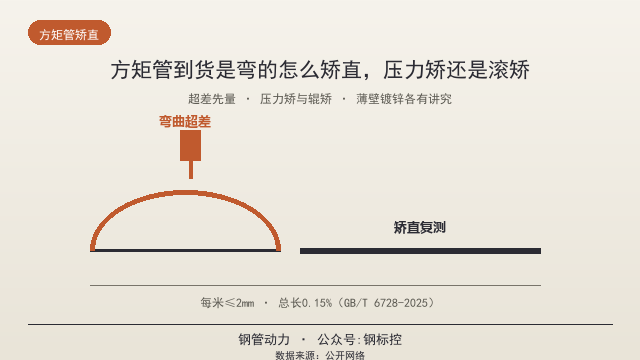
开箱一看,十几根方管躺在一个弧面上,这场景做钢管生意的都不陌生。先别急着骂供应商,也别急着上机器,第一步是把弯的程度量出来,判断它到底算不算质量问题。方矩管的弯曲度验收,国标是有明确数字的:按GB/T 6728-2025,弯曲度每米不大于2毫米,总弯曲度不大于总长度的0.15%。一根6米的管子,全长的弓高不能超过9毫米。在限值以内就是合格品,超出限值才是超差,处置方式完全不同。
怎么量有个土办法:把管子侧放在平整地面上,用塞尺或者直尺量弧底到直边的最大间隙,再乘以6除以管长折算成每米值。细的量法在《方矩管弯了怎么量直线度,验收限值是多少》里写过,照着做就行。量完你会发现,运输码放不当造成的弯,多数在每米三五个毫米这个量级,属于超差但幅度不大,是矫直能救回来的范围。要是弯得跟香蕉似的每米十几毫米,那就得跟供应商谈退换了。
矫直之前先想清楚一件事:这根管是什么状态。黑管、镀锌管、薄壁还是厚壁,路线完全不一样。黑管厚壁随便矫;薄壁管矫直最怕塌角,镀锌管矫直会伤锌层,矫完还得补锌。把状态搞清楚再动手,不然管是直了,别的问题又来了。
矫直方法主流就两条路:压力矫直和辊式矫直。压力矫直机是一点一点压,管子两端支在支点上,凸面朝上,压头在中部往下压一个过弯量,靠回弹把管子带回直线。压力矫的好处是设备简单、单根也能矫、适合大截面方矩管,坏处是效率低、依赖师傅手感,压多压少全凭经验,新手容易压过头变成反弯。
辊式矫直是让管子从一排交错布置的辊子中间穿过去,反复弯曲把曲率逐渐归零,机械厂里常见的斜辊矫直机就是这个原理,圆管用得多,方矩管要用带方孔型辊的专用辊矫。辊矫的好处是效率高,一整批管子几十根连续过机,适合成批处理;坏处是换规格要换辊,小批量不划算,而且对薄壁方管要调小压下量,不然角部容易起波浪。
薄壁方矩管是矫直里的高危户。壁薄、截面惯性矩小,压力稍大角部就塌,塌了就从矫直变成报废。经验做法有三条:压力矫时支点和压头都垫软质垫块,扩大接触面;压弯量分多次给,每次压完松开量一次,宁欠勿过;壁厚1.5毫米以下的超薄壁,能不矫就不矫,直接跟供方协商换货更划算。矫直和扁塌矫正不是一回事,压瘪凹陷的修补是另一个路数,《矩形管压瘪扁塌怎么矫正,什么情况直接报废》里分得很细。
火焰矫直也常用,原理是在凸侧局部加热,加热区膨胀受周围冷金属挤压产生压缩塑性变形,冷却后收缩把管子拉直。方矩管火焰矫要点是加热区做成三角形,底边在凸缘上,温度控制要严:低碳钢加热别超过900度,看到管面发橙红就够了,到了亮红发白就过热,材料性能要受损。镀锌方管原则上不建议火焰矫,640度左右锌就熔了,锌层烧损一片白斑,矫完还得按补锌的办法处理,修补层厚度有国标下限,这账算下来往往不如直接换管。
出口单子要注意标准的差异。美标ASTM A500对直线度的要求折算下来大约是每英尺0.025英寸,换算成公制约每米2.1毫米,跟国标每米2毫米基本一个量级,但算法是按总长分五段量,验收时条款写法不同。做出口的工厂矫直精度要按合同里引用的标准执行,别拿国内习惯套美标单子,这方面《方矩管出口订单怎么接,欧标美标怎么对照》里有对照表。
冷拔方矩管是另一条线。冷拔异型管执行GB/T 3094,弯曲度要求同样是每米不大于2毫米、总弯曲度不大于总长的0.2%,但冷拔管的矫直多在制造厂里完成,出厂前辊矫到位。到货发现冷拔管弯超差,说明出厂检验没把住,直接提异议比现场矫直更合理。
矫直完不是拍拍手就完事,必须复测。用量弯的同一套办法再量一遍,每米值回到2毫米以内、总弯在0.15%以内才算合格,同时检查三个附带项:角部有没有塌、表面有没有压痕、锌层有没有剥落。复测结果记个台账,哪批管、弯多少、矫了几次、复测多少,下回再出问题对得上号。这批管子矫完怎么码放也有讲究,垫木对齐、平直码放,码放不当第二天又弯回去,堆放的规矩在《方矩管堆放怎么垫,压弯变形怎么防》里写全了。
从源头减少弯管,比矫直省事得多。弯管高发的环节有三个:装车时单支点悬空太长、运输途中没打紧捆带管子在车厢里滚、卸货时单根往下扔。运输环节的包装捆扎要求,《方矩管长途运输怎么包装,防变形防锈两手抓》里有一套完整做法。到货验货时当场把弯曲度量了再签收,签完字再发现弯,责任就说不清了。
还有一类弯是后天的:焊接完的方矩管框架整体翘曲,这不是管子弯,是焊接收缩变形把构件带弯了,矫直的思路完全不同,要顺着焊缝加热对称矫正,具体在《方矩管焊接变形怎么控制,先焊哪边有讲究》里讲过。先分清是料弯还是焊完变弯,再决定用哪套办法,别拿着矫直机去对付焊接变形,越矫越乱。
总结一下:先按GB/T 6728-2025量弯曲度,每米2毫米总长0.15%是验收线;限值内的算合格,超差幅度小的能矫就矫;压力矫适合大截面单根,辊矫适合成批,薄壁管垫块加分次压,镀锌管矫完要补锌;火焰矫别超900度,矫完复测记台账;弯得离谱的直接退换,别把时间耗在救废料上。
常见问题(FAQ)
方矩管弯曲度国家标准限值是多少
按GB/T 6728-2025,弯曲度每米不大于2毫米,总弯曲度不大于总长度的0.15%。一根6米的管,全长弓高不超过9毫米为合格。
压力矫直和辊式矫直怎么选
单根、大截面、小批量用压力矫直机,一点一点压;成批同规格用辊式矫直机连续过机,效率高。薄壁管两种方式都要控制压力,防塌角。
镀锌方管能矫直吗
机械矫直可以,但注意护角防压伤锌层;火焰矫直不建议,锌在640度左右熔化会烧损,矫完需按规范补锌,成本高时直接换管更划算。
火焰矫直加热到多少度
低碳钢一般加热到不超过900度,表面呈橙红色即可,过热会损伤材料性能。加热区做三角形,底边放在弯曲凸侧。
薄壁方管矫直为什么容易塌角
薄壁截面惯性矩小,角部是两道弯成形的应力集中区,压力大就局部失稳塌陷。要垫软垫块扩接触面,压弯量分多次给,宁欠勿过。
矫直后要检查哪些项目
复测弯曲度是否回到每米2毫米以内,同时查角部塌陷、表面压痕、锌层剥落三项附带损伤,并做记录台账。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控