欢迎访问本站!
管厂老板常碰见怪事:同一台高频焊管机,操作工没换工艺没动,换了一批带钢,成型就开始跑边,焊缝一会儿错位一会儿开缝,废品率翻着跟头涨。机器没毛病、人没毛病,毛病出在来料上。纵剪带钢是焊管和方矩管的第一道源头,这篇讲带钢验收要看什么,以及它的毛病是怎么一路传导到成品管上的。
先说带钢是哪来的。钢厂出来的热轧卷宽度是固定的几个规格,管厂要的宽度五花八门,中间靠纵剪机组分条,一卷大卷纵剪成若干条窄带。分条这道工序决定了带钢的三样关键指标:宽度准不准、边部毛不毛、整条直不直。源头加工的好坏,管厂接货时就要看出来。
第一个指标是宽度偏差。带钢宽度偏了,成型后管子的外径和边长跟着偏,做成方矩管后对角线差、边长允差全受牵连,成品允差按 GB/T 6728-2025 判,判定方法见《方矩管对角线差多少合格,扭转怎么查》。带钢宽度的允许偏差按 GB/T 709-2019《热轧钢板和钢带的尺寸、外形、重量及允许偏差》执行,验收时每卷测头中尾三点,宽度波动大的卷要挑出来。
第二个指标是镰刀弯,也就是带钢沿长度方向往一边弯。镰刀弯大的带钢进机组,立辊天天调整也追不上,出来就是竹节状的管子,焊缝一会儿在中间一会儿偏到边上。镰刀弯限值 GB/T 709-2019 里有规定,验收时把带钢拉直一段量一米内的偏移,整卷还要看有没有蛇形。镰刀弯的来源多数是纵剪机侧间隙不对或者原卷板形差。
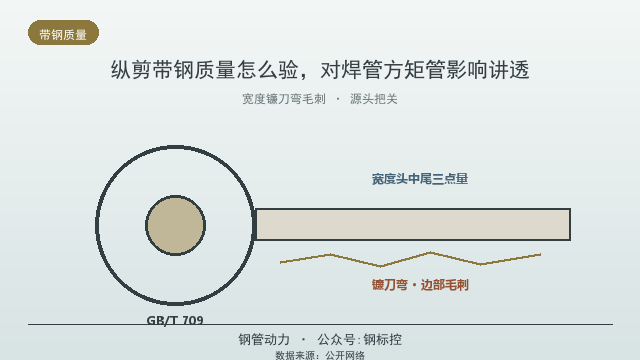
第三个指标是边部毛刺。纵剪是剪切分离,剪刃间隙不当或者刃口钝了,切口就带毛刺,塌边、碎边也是同类毛病。毛刺的危害两层:一层是划伤成型辊和挤压辊,辊子寿命缩短;一层是高频焊接时毛刺熔进焊缝,形成夹渣,焊缝探伤过不去,焊缝质量的问题见《方矩管焊缝要不要探伤,方法和等级怎么定》。验收时戴手套顺边摸一圈,能明显刮手的判毛刺超标,细验可用卡尺量毛刺高度。
第四类是边部和内部的伤。纵剪边部要是出现二层皮、分层,焊接时边部熔合不上,焊缝直接开缝;卷形不好出现塔形、散卷,开卷时带钢跑偏,同样没法干。这些是外观就能看出来的毛病,进货时开箱检查别省。
这些毛病怎么传导到方矩管上,给你捋一条线。宽度偏差传导成边长偏差和壁厚分布不均,见《方矩管壁厚怎么量,负偏差留多少才稳》;镰刀弯传导成焊缝错边和管子弯曲;毛刺传导成焊缝夹渣。带钢板形差还会让成方工序的应力分布更乱,成方方式对应力的影响见《方矩管直接成方和圆变方,有什么区别》,应力攒大了镀锌变形、矫直反弹都是后账。源头一卷带钢的几十块钱差价,传导到成品可能是整批管降级。
进货验收的操作给你列个清单。对质保书,炉号批号要对上实物;量宽度,头中尾三点;摸边部,查毛刺塌边;看卷形,塔形散卷拒收;拉直量镰刀弯;开卷头一段看板面有没有结疤划伤。每卷记录归档,出问题时追溯有据。规格和订货口径先说死,见《方矩管规格怎么报才不买错,边长壁厚一次说清》。
最后说句实在的:便宜带钢省的每一分钱,都会在焊管机上以废品的方式还回来。剪刃该换不换、间隙将就着调的小分条厂,出的带钢边部看着差不多,用起来天差地别。选带钢供应商,看边部质量和批次稳定性,比看吨价重要。
纵剪的工艺门道简单交代一下。纵剪机是上下两排圆盘剪刃,间隙调得恰当,切口平整毛刺小;间隙大了撕出来的边毛糙带塌边,间隙小了刃口磨损快还容易崩边。剪刃用钝了不及时换,整卷带钢边部一路毛刺到底。所以看一家分条厂的带钢,边部质量就是它的管理水平,刃口间隙的调整记录、换刀周期,问一问就知道了。
供应格局给你个底。大钢厂的热卷走大型分条线,宽度精度高、批次稳定,价格也高;钢贸市场的分条厂设备参差,价格灵活,质量看老板良心;还有一部分是管厂自备纵剪,自剪自用,宽度按自家机组调,匹配度最好。做精品焊管、出口管的,别在带钢上省钱;做普料跑量的,选稳定的分条厂签长期协议,把边部质量和宽度偏差写进供货条款,比现找现谈稳。
材质证明和炉号追溯再强调一遍。带钢的质保书要有炉号、批号、化学成分、力学性能,实物卷上打的钢印或挂的标牌要跟质保书对得上。管厂把带钢炉号记到焊管批号上,焊管再记到方矩管批号上,一条链追到底。出了质量争议,有这条链说得清是来料问题还是工艺问题,没这条链就成了一笔糊涂账,谁也不认。
冬季存放带钢还有个低温脆性的事。气温到了零下,带钢搬运开卷时磕碰开裂的倾向变大,特别是边部有微裂纹的料,冬天一摔直接豁口。冬季吊装轻起轻落,开卷前把带钢先放进室内缓温再开,避免冷脆开裂。库内存放离暖气远一点,忽冷忽热卷面结露,锈就顺着层缝往里长,开卷一看层间红锈,整卷都得降级处理。
最后提一句订单沟通。带钢下单时把用途写清楚,是高频焊管用还是冷弯型钢用,要求边部交货还是毛边交货,宽度按正偏差还是负偏差交,这些细节写进订货单,分条厂按单生产,到货对不上号时有单为证。
补充一个现场经验:验收带钢时带上手电,贴着卷面斜照,划伤、结疤、锈点这些白天反光看不清的毛病,斜光下无所遁形,一卷照下来心里就有数了。
总结一下:纵剪带钢验四样,宽度偏差对 GB/T 709-2019,镰刀弯一米内量偏移,边部毛刺上手摸带卡尺量,卷形板面开箱查。这些指标一路传导成焊管的边长偏差、焊缝夹渣和成型废品,源头把住关,后面每道工序都省心。
常见问题(FAQ)
带钢镰刀弯是什么,怎么验?
带钢沿长度方向向一侧弯曲的缺陷,验收时拉直一段量一米内偏移,限值按 GB/T 709-2019,镰刀弯大会导致焊管成型跑边和竹节。
带钢毛刺对焊管有什么危害?
毛刺会划伤成型辊缩短辊子寿命,高频焊时熔入焊缝形成夹渣,导致探伤不合格,验收用手摸和卡尺量毛刺高度。
带钢宽度偏差怎么影响方矩管?
宽度偏差传导成成品边长偏差、壁厚分布不均和对角线超差,按 GB/T 6728-2025 判定可能整批降级。
带钢验收查哪些项目?
核对质保书炉号批号,量宽度头中尾三点,摸边部查毛刺塌边,看卷形查塔形散卷,拉直量镰刀弯,开卷查板面伤。
带钢标准用什么?
尺寸外形偏差按 GB/T 709-2019 热轧钢板和钢带的允许偏差执行,成品管质量按 GB/T 6728-2025 判定。
便宜的带钢能用吗?
边部质量差、批次不稳定的低价带钢,废品率损失远超差价,选供应商先看边部质量和批次稳定性再比价格。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控