欢迎访问本站!
一个做钢结构配套的镀锌厂,上个月接了一批 DN100 的镀锌管,6 米定尺,两百多根。前处理、助镀、浸锌、冷却,流程走完,出货的时候客户来验,拿一根 6 米的管子放在平台上滚,两头翘起来,中间一段贴着平台,缝隙能塞进一枚硬币。
客户说直线度超了,要退货。厂里不服气,说进厂的时候管子是直的,镀锌又不会把管子掰弯,肯定是客户运输的时候压的。
先给结论:热浸镀锌会把管子镀弯,这在行业里不是新鲜事。原因有三个:加热和冷却过程中的温度不均产生热应力,四百多度时钢的屈服强度掉到常温的一半以下、自重就能让它下垂,钢材里原有的残余应力在高温下释放。三个原因叠在一起,细长的管子最容易弯。锌锅不背这个锅,但也脱不了干系。
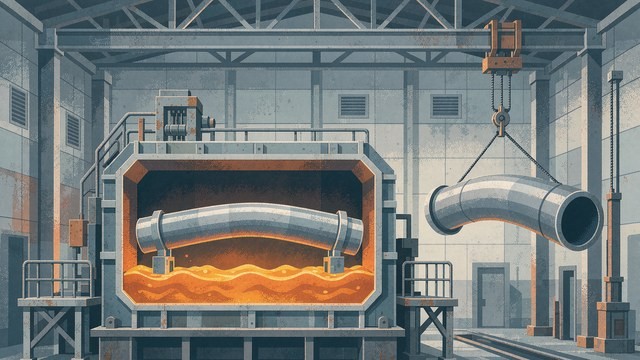
热浸镀锌的锌液温度在 445 到 465 摄氏度之间。管子进锅,整个断面被加热到这个温度,出来以后冷却。这个温度对锌来说是液态,对钢来说不算高温,但已经足够改变它的力学性能。
Q235 钢在常温下的屈服强度是 235 兆帕。加热到 450 摄氏度,屈服强度降到 120 到 150 兆帕,差不多是常温的一半。抗拉强度降得少一些,但塑性明显增加。
屈服强度掉一半,意味着原来不会让它永久变形的力,现在能了。一根 6 米长的 DN100 管,理论重量每米 9.6 公斤,整根 57 公斤。两端支起来,中间悬空,自重产生的弯曲应力不大,但在这个温度下,材料已经开始蠕变,时间一长就定型了。
膨胀也是个大数。钢的线膨胀系数是每摄氏度 12 乘 10 的负 6 次方,加热 450 度,伸长量是 0.54%。6 米的管子,从常温到锌液温度,长度增加 32 毫米。
32 毫米本身不是问题,问题是这 32 毫米是不是均匀分布的。管子进锅的时候,先入水的部分先热,后入水的后热;管子上下表面接触锌液的方式不同,上表面可能被锌液覆盖,下表面贴着锅底或者托架;管子两端和中间的散热条件也不一样。温度不均,伸长就不均,不均就产生热应力,热应力超过当时的屈服强度,就产生塑性变形。
假设管子上下表面的温差是 30 摄氏度。上表面温度高,伸得长;下表面温度低,伸得短。6 米长的管子,两面的长度差是 6 乘 12 乘 10 的负 6 次方再乘 30,等于 2.16 毫米。
一面比另一面长 2.16 毫米,管子就弯了。弯成什么样?按圆弧估算,6 米跨度、两端长度差 2.16 毫米,对应的挠度大约 1.6 毫米。这个量级在常温下不算什么,但在 450 摄氏度、屈服强度只有一半的状态下,1.6 毫米的弯曲会伴随着塑性变形,冷却以后回弹一部分,剩下的是永久的。
自重下垂也算一笔。DN100 的管子,截面惯性矩约 1.87 乘 10 的 6 次方毫米四次方。两端简支、均布荷载,跨中挠度按 5 乘均布荷载乘跨度的四次方,除以 384 乘弹性模量乘惯性矩。
常温下弹性模量 206000 兆帕,算出来挠度 4.1 毫米。450 摄氏度时弹性模量降到 170000 左右,挠度变成 5.0 毫米。再加上屈服强度下降带来的塑性分量,实际下垂能到 6 到 8 毫米。
如果在中间加一个支点,跨度从 6 米变成 3 米,挠度和跨度的四次方成正比,马上降到原来的十六分之一,0.3 毫米。这就是为什么挂具的设计比锌锅温度更影响变形。
钢管在进镀锌厂之前,已经经历过很多次加工。成型、焊接、定径、矫直、切断、运输,每一道都会在材料里留下残余应力。
残余应力在常温下是稳定的,因为材料屈服强度高,应力释放不了。加热到 450 摄氏度,屈服强度掉一半,原来被约束住的应力就释放出来了。释放的方式就是变形。
焊缝附近最明显。焊接的时候,焊缝和热影响区的冷却速度不同,产生拉应力和压应力。镀锌加热相当于一次去应力退火,焊缝区的应力释放,管子就朝着应力平衡的方向弯。
矫直留下的应力也一样。管子出厂前要矫直,矫直机施加的压力让管子产生塑性变形,表面留下压应力,芯部留下拉应力。镀锌加热以后,这些应力释放,管子会朝着矫直的反方向回弹,也就是原来弯的地方更弯。
这也是为什么同一批管子,有的弯得多有的弯得少。残余应力的分布本来就不均匀,释放出来的变形自然也不均匀。客户拿十根管子验,可能八根合格两根超差,这种批次性的差异最难解释。
锌锅的温度是工艺定的,改不了多少。挂具和装料方式是厂里能控制的,也是变形差异的最大来源。
第一种错法是悬臂挂。管子一端挂在挂具上,另一端自由悬空。悬臂梁的挠度是简支梁的十六倍,6 米的管子悬出去 3 米,下垂量能到几十毫米。这种挂法只适合短管。
第二种错法是支点太少。6 米的管子只用两个支点,支点在两端,中间全靠自重扛。前面算过,这个状态下的下垂是 5 到 8 毫米。改成三个支点,下垂降到 0.3 毫米。
第三种错法是装得太密。管子和管子挨着,中间没有间隙,锌液进不去,热量传不进,加热不均。密装还会导致冷却不均,中间的管子冷得慢,边上的冷得快,同一批管子的变形量差很多。
第四种错法是不同规格混装。粗细不同的管子放在一个挂具上,吸热和散热都不一样。粗管热得慢冷得也慢,细管正好相反,两者的变形规律完全不同,混在一起没法统一控制。
正确的做法是:支点按管长均匀分布,6 米管至少三个支点,间距不超过 2 米;管与管之间留出 20 到 30 毫米的间隙;同规格同壁厚的装一挂;挂具本身要有足够的刚度,挂具变形会直接传给管子。
管子出锌锅以后要冷却。冷却方式有水冷和空冷两种,各有各的麻烦。
水冷的冷速快,锌层结晶细,表面光洁,生产效率高。问题是水冷的时候管子入水的顺序有先后,先入水的部分先冷、先收缩,后入水的后收缩。收缩不同步,就产生新的热应力。如果管子是斜着入水的,一头先冷一头后冷,弯的方向就是固定的。
空冷的冷速慢,温度梯度小,变形小。缺点是占用场地,生产周期长,而且空冷过程中管子还是在自重作用下,高温停留时间长,蠕变的分量更大。
实际生产中常用的是水冷加空冷的组合。先在水槽里短时间冷却,让锌层定型,再吊出来空冷。水冷的入水方式要整根同时入水,不要斜着下,不要一头先下。水槽要够大,管子能完全浸没。
冷却水的温度也有讲究。水温太低,冷速太快,热应力大;水温太高,冷速慢,锌层组织粗。一般控制在 40 到 60 摄氏度,靠循环水或者加冷水调节。
冷却时间要够。有些厂为了赶产量,管子在水里涮一下就吊出来,表面温度还是几百度,后面的空冷过程继续变形。浸锌时间和冷却时间都要按工艺卡走,镀锌管热镀锌,浸锌时间多久 里讲过时间与锌层厚度的关系,冷却时间是另一半,同样不能省。
锌层在冷却过程中会收缩,收缩率比钢大。锌的线膨胀系数是每摄氏度 30 乘 10 的负 6 次方,钢是 12,差了一倍半。
从 450 度冷到常温,温差 450 度,锌的收缩量是 1.35%,钢是 0.54%。锌层想缩得比钢多,但被钢基体约束住,于是在锌层里产生拉应力,在钢的表层产生压应力。
这个应力本身不足以把管子拉弯,因为锌层很薄,几十微米。但如果管子一面锌层厚、一面锌层薄,两面的应力不对称,就会产生一个弯矩。薄壁管对这个弯矩更敏感。
锌层为什么会一面厚一面薄?管子在锌锅里是横着放的,上表面离开锌液的时候带走的锌多,下表面流掉的锌多,所以上表面通常比下表面厚。这个差异在小口径管上不明显,大口径、薄壁的管子上就能看出来。
锌瘤会放大这个效应。局部挂了一大块锌,那一侧重,冷却的时候收缩量大,管子就朝那一侧弯。锌瘤怎么产生的、怎么处理,热镀锌锌瘤,怎么处理 里有说法,从控制变形的角度,锌瘤要尽量少。
第一种是冷校。把管子放在校直机上,用压头压弯的地方,靠塑性变形把它压回来。冷校的优点是效率高、成本低,缺点是校直以后管子表面有压痕,锌层开裂,裂口处露钢。校直量大的地方,锌层基本就废了。
第二种是热校。把弯的地方局部加热到 600 到 700 度,趁热压回来。热校的变形均匀,不容易裂,但加热会烧掉锌层,校完必须补锌。加热范围要控制,不能整根烧。
第三种是重镀。把锌层退掉,校直,重新镀。成本最高,但质量最好。适合高要求的场合,比如外观件、承压件。
校直有个限度。行业里的一般做法是,校直的处数不超过两处,校直影响的面积不超过整根管表面积的 5%。超过这个限度,锌层的完整性就没法保证,补锌也补不过来。
校完还要复检。直线度用平台加塞尺量,或者用拉线法量。锌层用测厚仪量,校直区域的锌层厚度不能低于标准要求。补锌层按 GB/T 13912 做到 100 微米以上。
GB/T 13912 是热镀锌层的标准,它管的是锌层厚度、附着力、外观,不规定构件的变形量。变形的要求一般在产品标准或者合同里约定。
管材的直线度,GB/T 3091 有规定,但那是出厂状态,镀锌以后的变化不在其中。所以镀锌管采购,变形这一项要在合同里单独写。
怎么写?给出量化指标。比如:6 米定尺管,全长直线度偏差不大于 0.15%,也就是 9 毫米;任意 1 米范围内的局部弯曲不大于 3 毫米;不允许有 S 形弯。这几个数写进去,验收就有依据。
还要写处理方式。超差的管子是退、是降级、还是接受校直,校直的费用谁承担,校直后锌层破损怎么补。这些不写清楚,出了问题就是扯皮。
壁厚也要写。薄壁管比厚壁管更容易弯,同样的挂具和工艺,壁厚 3.2 的管子变形量可能是壁厚 4.0 的两倍。壁厚负差走满,变形还会加剧,镀锌管壁厚下差,一半在镀锌之前 里讲过负差的来源,采购时把最小壁厚写死,对控制变形有直接帮助。
第一条,进镀前做去应力。对焊接管、冷弯件、矫直量大的管子,镀前做一次去应力退火,温度 550 到 600 度,保温后缓冷。这道工序增加成本,但对高精度管件是值得的。
第二条,支点加密。6 米管三个支点,9 米管四个支点,间距不超过 2 米。挂具要定期检查,变形了要修或者换。
第三条,控制入锅和出锅的速度。入锅慢一点,让管子均匀受热;出锅快一点,减少高温停留时间。速度要稳,不要忽快忽慢。
第四条,冷却要同步。整根入水,不要斜下,水温控制在 40 到 60 度,冷却时间按工艺卡走。
第五条,分规格装挂。同规格、同壁厚、同长度的装一挂,不要混。混装的变形规律没法统一,控制不住。
这五条里,支点加密和冷却同步的成本最低,效果最直接。去应力退火成本高,但对薄壁长管是必要的。
镀锌厂和用管的一方,最好在打样阶段就把变形量谈清楚。拿一批管子做试镀,量出实际的直线度偏差,双方认可了这个数,量产才不会退货。这类工艺参数和验收口径的沟通,也可以在钢管动力上发一条需求,把管径、壁厚、长度、直线度要求写清,做镀锌加工的厂家看到,报价和承诺都会具体一些。
镀锌管镀完变弯,是锌锅的问题吗?
不全是。锌液温度 445 到 465 摄氏度,这个温度下 Q235 的屈服强度从 235 兆帕降到 120 到 150 兆帕,自重就能让细长管下垂;加热和冷却不均产生热应力;管材原有的残余应力在高温下释放。三个原因叠加,锌锅只是提供了温度条件。
6 米的管子镀完,弯多少算正常?
GB/T 13912 不管变形量,要在合同里约定。常见的写法是全长直线度偏差不大于 0.15%,6 米管就是 9 毫米;任意 1 米内局部弯曲不大于 3 毫米。挂具支点从两个加到三个,跨中下垂能从 5 到 8 毫米降到 0.3 毫米。
为什么同一批管子,有的弯得多有的弯得少?
残余应力分布本身不均匀。焊接、矫直、成型在管子里留下的应力各处不同,加热到 450 摄氏度屈服强度下降后,应力按各自的分布释放,产生的变形量自然不同。装料位置不同、受热和冷却条件不同,也会放大这个差异。
镀锌后校直,锌层破了怎么办?
冷校会在表面留下压痕和锌层裂纹,热校会烧掉局部锌层。校直区域必须补锌,按 GB/T 13912 修复层做到 100 微米以上,用富锌漆或者热喷锌。校直处数一般不超过两处,影响面积不超过整根管表面积的 5%,超了就该重镀。
薄壁管为什么比厚壁管更容易镀弯?
抗弯刚度按壁厚的一次方变化,而自重按壁厚的一次方增加,两者相抵不掉。更关键的是薄壁管的截面惯性矩小,同样的弯矩产生的曲率大;同时薄壁管对锌层收缩产生的弯矩更敏感。壁厚走负差以后,变形量还会再放大一截。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。