欢迎访问本站!
一个钢结构厂,二保焊的二氧化碳从汇流排接到十二个工位,管道用的是 DN25 镀锌管,总长七十多米。用了大半年,焊工反映气流越来越小,有的工位调大流量阀也不见好。
拆开管道末端,倒出来一小堆灰白色的粉末,还有几片剥落的锌皮。再看减压器出口的滤芯,糊了一层白泥。
这个案例里,镀锌管并没有「不能用」,问题出在气源带水、管道没做排水、末端没装过滤。二氧化碳本身对锌不算凶,带水的二氧化碳才是。
二氧化碳管道能不能用镀锌管,答案取决于三件事:气态还是液态、干还是湿、工业级还是食品级。三件事的组合不同,结论完全相反。
二氧化碳在常温常压下是惰性的,它不会像氧气那样直接把锌氧化掉。锌在干燥的二氧化碳里,表面会生成一层薄而致密的碳酸锌,这层膜反而起保护作用。
问题出在水。二氧化碳溶于水生成碳酸,这是一个弱酸,一级电离常数是 4.3 乘 10 的负 7 次方。常压下饱和了二氧化碳的水,氢离子浓度大约是 1.2 乘 10 的负 4 次方摩尔每升,pH 在 3.9 左右。
锌在 pH 低于 6 的环境里开始明显溶解,pH 4 左右是它的一个腐蚀高峰区。这个酸还跟硫酸、盐酸不一样,它是「储备酸」:水里的二氧化碳被消耗掉,管道里存的二氧化碳又溶进去,酸性不会因为中和而消失。
所以真实的腐蚀场景是这样的:气源带水,水在管底积成一层,二氧化碳溶进去变成碳酸水,管底的锌层被一点点吃掉,生成白色的碳酸锌和氢氧化锌,剥落下来堆在管底,堵住下游的滤芯和小孔。
第一种,焊接保护气,气态、低压、干燥。压力一般 0.1 到 0.3 兆帕,气源经过减压和干燥,露点在负 40 摄氏度以下。这种工况镀锌管可以用,而且是常用做法。前提是管道要吹扫干净、末端装过滤器、定期排水。
第二种,二氧化碳灭火系统。这一档的规定很明确,管道要用无缝钢管,内外表面镀锌,依据是 GB 50193-93(2010 年版)《二氧化碳灭火系统设计规范》。注意两个词:无缝、镀锌。用的是无缝钢管做的镀锌管,不是普通镀锌焊管。
为什么灭火系统要用无缝管。高压储存的二氧化碳容器设计压力到 15 兆帕,喷放瞬间管道内温度因为节流膨胀骤降到零下 20 到零下 40 摄氏度,管道还要承受冲击和振动。焊管的焊缝在这种工况下是薄弱环节,无缝管的整体性更好。
第三种,食品级或者高纯二氧化碳。这一档不能用镀锌管。食品添加剂二氧化碳执行 GB 1886.228-2016,对纯度、气味、杂质有严格要求,管道内壁的锌层会析出金属离子,还会脱落颗粒。这类系统用不锈钢,内壁抛光,焊接或卡压连接。
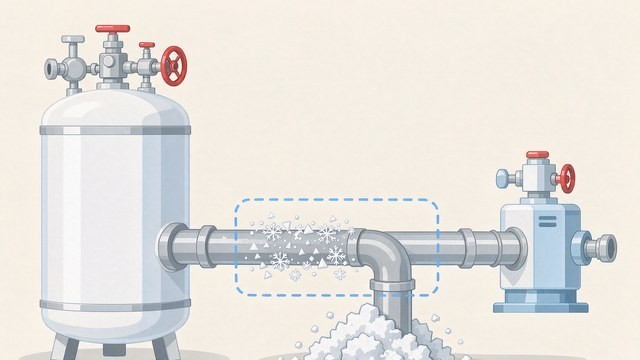
第四种,液态二氧化碳或者含干冰的低温段。这一档不建议用镀锌焊管。液态二氧化碳在管道里节流会生成干冰,干冰温度零下 78.5 摄氏度,会在弯头和阀门处堆积成块,堵死管道。低温加上温度交变,焊缝和螺纹接头反复收缩,渗漏风险高。
二氧化碳的三相点在 5.18 巴、零下 56.6 摄氏度。压力低于这个值,液态二氧化碳不存在,直接变成气体和固体。
管道里如果局部压力降到 5 巴以下,比如阀门后、弯头处流速快的地方,二氧化碳就会闪蒸,一部分变成干冰。干冰是固体颗粒,跟着气流走,遇到弯头、变径、滤网就停下来堆着,越堆越多,到头来把通道堵死。
镀锌管的内壁在这里帮了倒忙。热镀锌的管内壁有锌瘤,粗糙度比无缝管高,干冰颗粒更容易附着。管径选得偏小、流速偏高,闪蒸更明显,堵得也更快。
避免的办法有三条:管径放大一档,让流速降下来;减少弯头,用大半径弯;在易堵位置设排凝或者可拆卸的短节。已经堵了的,不要用明火烤,干冰受热直接升华成气体,体积膨胀几百倍,管内压力骤升会炸管。正确做法是拆开下游法兰,让它自然升华。
气源先解决水。汇流排前面要有干燥器,露点控在负 40 摄氏度以下。很多厂图省事,直接用钢瓶气,钢瓶气本身比较干,但一瓶用到底的时候会带出冷凝水,所以汇流排要设排水阀,每班放一次。
管道要有坡度。水平管朝气流方向下坡,坡度不小于千分之三,最低点设排水。管道如果拉平,水就积在中间,两头都排不掉。
末端要过滤。每个工位前面装一个 5 微米的气体过滤器,再加一个流量计。过滤器是耗材,三个月换一次,压差超过 0.05 兆帕就该换。这一个滤芯能挡掉大部分锌粉,保护焊机的气阀。
管径按流量选,别按经验凑。十二个工位,每个工位二保焊峰值流量按 20 升每分钟算,同时使用系数取 0.6,总流量约 144 升每分钟。DN25 的管内径 27 毫米,这个流量下流速只有 4.2 米每秒,压损很小;换成 DN15,流速到 13 米每秒,压损翻十倍,末端气压就不稳了。
管道装完要吹扫。镀锌管内的锌渣和切割毛刺,吹不干净就会跑到焊机里。吹扫的标准和做法,跟压缩空气管道一样,流速不小于 20 米每秒,靶板检验合格为止。
焊接施工的时候,锌烟防护不能省。二氧化碳管道多是丝接或者沟槽,需要焊接的部位不多,但只要有焊,就有锌烟。防护的做法在 镀锌管焊接,锌烟怎么防 里有具体措施。
假设管道里真的积了水,形成 pH 4 的碳酸环境。锌在这个条件下的腐蚀速率,实验室数据在每年 100 到 300 微米这个量级,具体看温度、流速和氧含量。
热镀锌管的锌层按 85 微米算,除一下,三到十个月。这个数字跟前面那个钢结构厂的情况对得上:大半年,管底一层白泥。
反过来,如果气源干燥,露点负 40 摄氏度,管内基本没有液态水,锌层的消耗速率降到每年 1 微米以下,85 微米能用几十年。这就是「干」和「湿」的差别,不是几倍,是两个数量级。
所以判断一条二氧化碳管道能不能用镀锌管,先别问材质,先问三个问题:气源露点多少、管道有没有排水、末端有没有过滤。三个都做到,镀锌管没问题;有一个没做到,多好的管材也白搭。
第一步是查水。在管道最低点装一个排水阀,每天放一次,看放出来的是气还是水。有水,说明干燥器失效或者钢瓶带水,先解决气源。
第二步是加过滤。在主管末端和每个工位前加装过滤器,精度 5 微米,带自动排水。这一项投入不大,能挡住已经产生的锌粉。
第三步是测厚。用超声波测厚仪在弯头外侧、管底这些容易减薄的位置打点,跟原始壁厚对比。减薄超过 20% 的管段要换。
第四步是评估要不要换材质。如果这条管线是长期、连续、高流量的生产用气,建议把主管换成不锈钢管或者无缝钢管,镀锌管只留作支管。一次投入,省掉后面反复清管的麻烦。
另外两种气体的管道,做法可以对照着看。氧气管道的禁忌比二氧化碳多,镀锌管能走氧气吗 里讲了脱脂和流速限制;压缩空气的管径和压损,镀锌管能走压缩空气吗 里有完整的算例。
二氧化碳管道的管材、管件、汇流排、过滤器、流量计,规格配套起来比较杂,尤其是高压段和低温段对材质的要求不一样。把压力、温度、流量、纯度等级、连接方式列清楚发到钢管动力,做气体管道的厂家能按工况配材质,也能把哪些段必须用无缝管说明白。
焊接用的二氧化碳管道,能用镀锌管吗?
气态、低压、干燥的工况可以用。前提是气源露点低于负 40 摄氏度、管道有坡度并在最低点设排水、每个工位前装 5 微米过滤器。气源带水时锌层会被碳酸腐蚀,大半年就能烂出白泥。
二氧化碳灭火系统的管道,规范要求什么材质?
按 GB 50193-93(2010 年版)《二氧化碳灭火系统设计规范》,管道采用无缝钢管,内外表面镀锌。这里用的是无缝钢管做的镀锌管,不是普通镀锌焊管,因为高压储存和喷放时的低温冲击对焊缝不利。
食品级二氧化碳为什么不能用镀锌管?
食品添加剂二氧化碳执行 GB 1886.228-2016,对纯度和杂质有严格要求。镀锌层会析出锌离子,还会脱落颗粒污染气体。这类系统要用不锈钢管,内壁抛光,采用焊接或卡压连接。
管道里结干冰堵住了,能用火烤吗?
绝对不能。干冰受热直接升华,体积膨胀几百倍,管内压力骤升会炸管伤人。正确做法是拆开下游法兰或者阀门,让干冰自然升华,同时用干燥的氮气从上游缓慢吹扫。
干湿两种工况,锌层寿命差多少?
差两个数量级。管内积水形成 pH 4 左右的碳酸,锌的腐蚀速率在每年 100 到 300 微米,85 微米锌层只能撑三到十个月。气源干燥、露点负 40 摄氏度以下时,速率降到每年 1 微米以内,能用几十年。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。












