欢迎访问本站!
客户在微信上发来一句「输送化工废水,用什么材质」,不少业务员顺手回一句「304 就行」。这句话不要钱,代价可能在三年后:管子内壁穿孔,客户拿着合同找过来,说当初是你们推荐的。翻开合同,上面只写了牌号和规格,一个工况参数都没有。这种局面里,谁都说服不了谁。
选型出错的根子,多数不在牌号知道得少,在工况问得少。304、316L、2205、904L 这些牌号各自的定位很清楚,公开资料一查就有;难的是把客户嘴里那句「废水」「盐水」「酸水」,翻译成几个能拿去对照的数值。
这一篇不讲单个牌号的成分和性能,那些在前面几篇里分别讲过。只讲一件事:接一个选型问题,该按什么顺序问、问到什么颗粒度、问完怎么落到牌号,以及怎么把它写进技术协议。四项工况问清了,牌号基本自己会浮出来。
同一个 316L,放在常温、氯离子 200 mg/L 的水里,十年不出事;放在同样水质、80℃ 的回水管上,一年半就可能穿孔。材料没变,变的是温度。这就是为什么「316L 耐不耐氯离子」这个问题本身没有答案,它缺了浓度和温度两个前提。
把工况拆开,其实是四组数:介质是什么、多浓、含什么杂质;温度有几个、最高到多少;流速多少、有没有死水段;结构上有没有焊缝、缝隙、异种金属。这四项决定了腐蚀以哪种形式发生,也决定了该往哪个牌号梯队走。
常见的错法是倒过来:先定牌号,再去找工况来证明它合适。业务上这么干很自然,因为报价要快。可一旦出了事,这个顺序就是责任认定的分水岭,先定牌号的那一方,很难解释自己当初凭什么定。
「酸」这个字下面藏着完全不同的两种环境。硝酸是氧化性的,304 一类在常温 65% 浓度以下反而用得挺好;盐酸是还原性的,奥氏体不锈钢几乎任何浓度都不适合,常温稀盐酸也会迅速点蚀。同一句「走酸管」,答案差了一个材料体系。
硫酸更能说明问题。98% 的浓硫酸常温下对碳钢近乎钝化,用不锈钢既贵又未必更好;反过来 5% 的稀硫酸常温就足以让 316L 吃力。浓度和温度一起变,等腐蚀曲线会翻好几个来回。所以「耐不耐酸」这个问题,离开浓度和温度就没法回答。
问介质至少要问四层:主成分是什么、浓度多少、含哪些杂质、是氧化性还是还原性。杂质里最要命的是卤素,氯离子排在第一位。同样叫「废水」,氯离子 200 mg/L 和 20000 mg/L 是两个世界,前者 316L 够用,后者要往双相甚至更高走。
还有两个常被漏掉的氯来源。一个是杀菌剂,次氯酸钠、二氧化氯投加进去,本身就是活性氯;另一个是清洗剂和试压水,GB 50235 对不锈钢管道水压试验用水明确规定氯离子不超过 25 mg/L,很多现场直接用自来水打水压,打完不排空,半个月后管内一圈点蚀。
pH 也要问。pH 低于 2 的酸性环境和 pH 高于 12 的浓碱环境,对不锈钢的威胁方式并不一样:酸性走均匀腐蚀和点蚀,浓热碱走碱脆,也就是碱环境下的应力腐蚀开裂。这种场合换高镍材料,比换高钼材料对路。
再问一句含固量和是否含气。带颗粒的介质会磨掉钝化膜,含气液两相会加快冲刷,这两条指向的是「流速上限要收紧」,而不是「牌号往上提一档」就能解决。
客户报温度,通常只报一个「常温」或者「80 度」。实际要问四个:正常操作温度、可能的最高温度、冬季最低温度、清洗消毒温度。
最高温度常常不是工艺给的,是异常工况给的。蒸汽吹扫、伴热失控、泵出口憋压、夏季暴晒的室外管,都能把管壁温度顶到比设计值高一截。而这一段温度,恰好是氯离子最活跃的区间。
氯离子和温度是绑在一起的一对变量。行业里比较通行的经验门槛是这样:304 在常温、无缝隙的条件下,氯离子控制在 200 mg/L 以内比较稳妥;水温超过 60℃,这个限值要往下砍一半,而 60℃ 以上本身就是氯离子应力腐蚀开裂的敏感区间。316L 因为含钼,常温可以放到 1000 mg/L 上下;60 到 80℃ 这一段收到 300 mg/L;超过 80℃ 建议压到 150 mg/L 以内。2205 这一档常温能到 5000 mg/L,80℃ 的浓水工况控制在 2000 mg/L 以内比较稳。
这些数字是行业经验和公开资料里的常见口径,不是哪本标准强制规定的合格线,具体项目还要看介质里有没有别的杂质、有没有缝隙、流速多少。但趋势是可靠的:温度每上一档,允许的氯离子就降一档。所以「常温能用」这句话,在夏天、在伴热管、在停产的换热器里都不成立。
温度还有两条独立的线。一条是高温强度线,承压管道长期在 525℃ 以上服役,要考虑用含钛或含铌的稳定化牌号,普通 304 在那个区间会因晶界析出而变脆。另一条是双相钢的上限,2205 长期使用一般不建议超过 300℃,因为 475℃ 附近的脆性相析出会让韧性掉下来;往深冷方向走,双相钢的韧脆转变温度比奥氏体高,零下几十度就要慎重,奥氏体这一路反而能一路用到液氮温度。
清洗消毒温度是最容易漏的一个。食品、医药、纯水管路经常要 80 到 90℃ 的碱洗加热水,或者上纯蒸汽灭菌,这一段是周期性高温高湿,管壁温度比正常操作还高。选型时如果把这段温度漏掉,正常生产三年没事,一次大清洗就出问题。
这一项几乎没人主动问,但它决定了很多早期穿孔的发生位置。
流速太低,问题是一串的:介质里的固形物沉积在管底,形成一层垢,垢下面缺氧,氯离子在垢下浓缩,缝隙腐蚀和点蚀就从这里起头。海水管用 316L 挂了,很大一部分不是牌号选错,是流速太低、长期滞水、生物膜附着,把好好的钝化膜闷死了。
流速太高,问题换个方向:含固介质冲刷管壁,含气介质产生气泡溃灭,焊缝余高和热影响区这些几何突变的位置最先被啃掉。液体管道常见的设计流速在 1 到 3 米每秒这个区间,含固或含气的要往下压,具体按介质性质和管径算,不能拍脑袋。
比流速更隐蔽的是运行方式。连续运行的管子是一个状态,一天开两小时、其余时间存着水的是另一个状态。间断运行、长期备用、停车不排空的管段,等于给缝隙腐蚀和微生物腐蚀开了门。这一类工况要么在设计上给出坡度和排净口,要么在牌号上留一档余量。
还有一类滞留是结构造成的:盲管、仪表接管、支管死头、换热器封头。这些位置流速接近零,往往是整条管线最先坏的地方。选型时把它们单独点出来做处理,比把整条管子的牌号提一档更省钱。
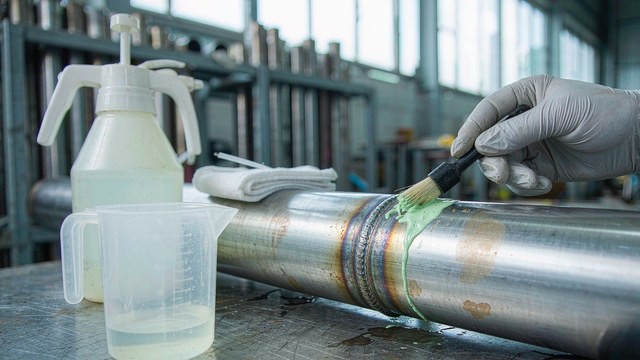
不锈钢焊管有一个绕不开的事实:管子本体和焊缝不是一回事。焊缝熔池凝固后的组织、热影响区那一圈经过焊接热循环的金属,耐蚀性都比母材低。公开资料里常见的口径是,焊后不清洗、不钝化的焊缝,耐蚀性能掉三到五成。这个损失不是靠提牌号能补回来的,只能靠焊后处理补。
所以问结构,第一句是问有没有焊缝、是不是现场焊。工厂预制好、出厂前酸洗钝化的管段,和现场手工焊、焊完只刷一刷的管段,服役表现差得很远。现场焊的部分要问清焊后能不能酸洗钝化,不能的话至少要打磨、清洗、刷洗到露出金属本色。
第二句问有没有缝隙。法兰垫片下、卡箍里、支吊架与管壁的接触面、螺纹连接处,这些位置氧气进不去,氯离子却能进去并浓缩。行业里的经验是缝隙腐蚀的临界温度比点蚀低一二十度,意思是同一个环境里,光板面还亮着,缝隙里已经开始烂了。所以要么消灭缝隙,用同材质或非金属隔离垫、避免搭接;要么在躲不开缝隙的位置直接上一档牌号。
第三句问有没有异种金属连接。不锈钢接碳钢、接镀锌件,电偶腐蚀里先烂的一定是电位低的那个,通常就是碳钢那一侧,而且烂得比它单独使用时快得多。这一条在前面讲异种金属连接的那篇里展开过,这里只提醒一句:结构上能绝缘就绝缘。
第四句问卫生和洁净要求。食品接触面、医药洁净管路、纯水系统,除了牌号往 316L 走,还要管住内壁粗糙度和内焊缝。GB 4806.9 对食品接触金属材料有明确要求,医药那边还有 GMP 和 3A 一类行业规范,这些都不是换一个牌号就能满足的。
四项问完,落到牌号这一步可以先用一把粗尺子排个序,这把尺子叫耐点蚀当量,英文缩写 PREN,算法是铬含量加上 3.3 倍的钼含量,再加 16 倍的氮含量。
按这个算法,304 大概在 18 到 19,316L 在 23 到 26,2205 双相在 34 到 35,904L 在 35 上下,254SMO 到 43,2507 超级双相也在 42 附近。这串数字的用处是排梯队:同一个含氯环境里,PREN 差五到八点,大致相当于临界点蚀温度高一档。
它还能干一件更实用的事:看报价里的水分。同样写着 316L,钼含量压在下限的料 PREN 可能只有 23,钼压在上限的能到 27,两者在临界工况下的寿命差得不少,价格也差得不少。所以技术协议里写「316L」不够,写上「PREN 不低于 26」才是可执行的。这一条在沿海项目和含氯介质上尤其值钱。
边界也要说清。PREN 只管点蚀的起始,不管缝隙腐蚀,不管应力腐蚀开裂,不管还原性酸,也不管晶间腐蚀。含锰高的 200 系材料,用这个公式算出来的数没有意义,因为系数是针对 300 系和双相标定的,锰对组织的影响算不进去。所以它是排序的尺子,不是合格的证书。
第一类,拿 200 系顶 304。201 用锰代镍,价格能便宜两三成,常温干燥环境下看着没差别,一进潮湿含氯环境就露馅:点蚀来得早、锈迹走得快,加工后带磁性还容易被客户当成假货。这类替代在装饰件上有它的位置,在输送腐蚀介质的位置上不能用。
第二类,304 上含氯水。常温 200 mg/L 是它的经验上限,过了这个数,钝化膜随时可能被击穿。生活热水、含氯消毒水、沿海地区的自来水,都属于要重新算一算的场合。氯化消毒之后的水,余氯本身就是活性氯,跟盐水里的氯是一回事。
第三类,316L 用在高温含氯场合。316L 的耐氯能力比 304 强,但强在常温;到了 60℃ 以上,氯离子应力腐蚀开裂的风险对所有奥氏体牌号都存在,而这类开裂没有明显的减薄预警,往往是突然裂穿。这一条是选型里最不该赌的。
第四类,双相钢用错了地方。2205 耐氯、强度高,但有两个禁区:长期 300℃ 以上的高温,和深冷;另外焊后不做固溶处理,焊缝的相比例会失衡,耐蚀性和韧性一起掉。双相钢不是「更强的 316L」,它是一套不同的工艺要求。
还有一类不算误选,算漏项:只看牌号不看交货状态。GB/T 12771 把交货状态分成焊接态、热处理态、磨抛态三种,标志上分别加 H、T、SP 代号。同样是 316L,热处理加酸洗交货的和焊接态交货的,表面状态、残余应力、耐蚀性都不一样。合同里只写牌号,交货状态就由供方自己定,这是很多争议的起点。
上面这些,落到操作上就是一张八行的表。买方填,卖方复核,谁也别替对方猜。
第一行,介质名称加主要成分加浓度。第二行,氯离子含量,单位 mg/L,没有就写没有。第三行,正常温度和最高温度,两个数都要。第四行,最低温度,冬季和停车状态下的。第五行,压力,以及是不是承压管道,这一项决定走 GB/T 20801 这类压力管道规范还是普通流体输送。第六行,流速和运行方式,连续还是间断,停车是否排空。第七行,连接与焊接方式,现场焊还是预制,焊后能不能酸洗钝化。第八行,卫生或洁净要求,有没有食品、医药、纯水这一类的规范要满足。
这八行填完,选型基本不用猜。反过来,如果客户只能给出「常温、废水」四个字,正确的回答不是「304 行」,而是把这张表发过去,告诉他哪几行缺了会直接影响报价和寿命。
这么做短期看是慢了半拍,长期看省掉的是三年后的扯皮。而且这张表本身就是一道筛子:愿意填的客户,多半是真的要做项目;不愿意填的,多半只是随口问问价。
第一条,工况表作为附件。介质成分、氯离子、温度、流速这几项写进附件,并注明工况变更需书面确认。这一句是后面所有责任划分的基础。
第二条,牌号加标准加交货状态。写清执行哪本产品标准、哪个牌号、什么交货状态,需要的话再加一个 PREN 下限。
第三条,壁厚和腐蚀裕量。不锈钢在多数中性介质里按零腐蚀裕量设计,但这句话要写出来,不能默认。有腐蚀的场合,裕量给多少要有个依据,不能凭经验拍。
第四条,焊后处理要求。酸洗钝化做不做、内焊缝要不要磨平、内壁粗糙度到多少,这几项写清楚,验收才有落点。这一条对现场焊的管段尤其重要,工厂里的处理条件现场往往复制不了。
第五条,验证试验。需要做晶间腐蚀、点蚀电位一类试验的,把标准、方法、合格判据一并写上,别只写「提供合格报告」几个字。判据不写,报告就是一纸空文。
第六条,质保期和失效责任。质保期内出问题的判定顺序,是先查工况有没有偏离,还是先查材料有没有不符,这一句最好提前约定,否则出事时两边各拿各的依据,只能靠吵。
选型这件事,说到底不是比谁记的牌号多,是把一堆模糊的说法变成几个能写下来的数。介质、温度、流速、结构,四项问清了,牌号是自然结果;四项没问清,选什么牌号都带赌的成分。
一个可以立刻用上的动作:把那张八行的表存下来,下次客户问「用什么材质」,先发表格,再谈价格。
主要依据是 GB/T 12771-2019 对不锈钢焊管牌号与交货状态的规定,GB 50235 对不锈钢管道水压试验用水氯离子不超过 25 mg/L 的要求,GB 50050-2017 对循环冷却水系统氯离子控制的口径,GB/T 20801 对压力管道材料选用的要求,GB 4806.9 对食品接触金属材料的要求,以及公开网络上关于耐点蚀当量算法与氯离子浓度、温度对应关系的常见技术口径。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
客户只说「输送化工废水,用 304 行不行」,该怎么回?
这四个字里缺的东西太多,直接答行或不行都带赌。化工废水的氯离子跨度可以从几十 mg/L 到几万 mg/L,前者 304 勉强够,后者 316L 也不够,要往 2205 甚至更高走。所以先按八行问清:主要成分和浓度、氯离子含量、正常和最高温度、是否间断运行、现场焊还是预制、有没有卫生要求。回答的方式最好是给条件,比如氯离子 200 mg/L 以内、常温、连续流动,304 可以用;超过这个数,或者温度上到 60℃ 以上,就要换牌号。把条件摆在前面,比给一个结论更负责,也更容易在出问题后说清楚。
同样叫 316L,两家报价差一大截,便宜的到底能不能用?
先核三处。一是钼含量,316L 的钼在 2.0 到 3.0 之间,压在下限的料 PREN 只有 23 上下,压在上限的能到 27,临界工况下寿命差不少,可以让供方在质保书上标 PREN 或者提供成品成分。二是交货状态,热处理加酸洗交货和焊接态交货成本差一截,表面状态与耐蚀性也不一样。三是实际壁厚偏差,负差走得多的料,名义壁厚一样、实测薄一截。这三处都对得上,价差还在,才轮到品牌、运费和账期去解释。最怕的是拿 316 顶 316L,碳含量上限不同,焊后晶间腐蚀的敏感性差很远。
常温用了两年都没事,为什么今年夏天集中穿孔?
大概率是温度这一项超了设计前提。氯离子的破坏力和温度绑在一起,常温 200 mg/L 对 304 是临界,到 60℃ 以上这个限值要砍一半,而夏天室外管、屋顶管、伴热管附近的管壁温度很容易顶上去。第二种可能是不流动,夏季用水量变化,某些支管长期滞水,氯离子在滞水段浓缩,缝隙里先烂。第三种可能是杀菌剂加量,夏季投加次氯酸钠通常更多,等于人为提高了活性氯。排查时先看穿孔位置是不是集中在滞水段、焊缝和支管接口,再看那一段的实际壁温,基本能定位到是哪一条超了。
不锈钢焊管的焊缝,是不是天生就比母材差?靠什么补回来?
焊缝和热影响区的耐蚀性确实低于母材,这是焊接热循环带来的组织变化,公开资料里常见的说法是焊后不清洗、不钝化会掉三到五成。补回来的办法有三层:一层是把焊接氧化色清干净,机械刷洗或者酸洗,氧化色本身就是贫铬的;二层是钝化,让铬在表面重新形成均匀的氧化膜;三层是几何处理,内焊缝余高磨平、去掉飞溅和咬边,减少沉积和缝隙。三层都做到位,焊缝可以接近母材水平;做不到,牌号提一档也救不回来。所以技术协议里与其写「焊缝耐蚀性不低于母材」,不如把焊后处理怎么做、做到什么程度写清楚。
技术协议里除了牌号,还该写哪几个数,才不容易被钻空子?
四个数加一句话。第一个数是氯离子含量上限,单位 mg/L,把工况写死。第二个数是 PREN 下限,比如 316L 写不低于 26,供方就不能只按成分下限交货。第三个数是交货状态,热处理加酸洗还是焊接态,标志带 T 还是 H。第四个数是腐蚀裕量或者最小实际壁厚,避免名义壁厚够、实测薄一截。一句话是工况变更需书面确认,把介质、温度、流速变化的责任划出去。另外补一条试验条款,需要做晶间腐蚀或点蚀试验的,把标准、方法和判据一并写全,不要只写提供合格报告。