欢迎访问本站!
焊缝突然发暗,功率表却没什么变化。很多班组的第一反应是加功率,加完发现外壁烧过了,里面还是没熔透。
这时候该停机,把磁棒抽出来看一眼。它藏在管子内孔里,平时谁也看不见,出的问题却直接落在焊缝上。
磁棒的学名叫阻抗器。一套阻抗器由导磁芯棒和外壳组成,芯棒就是俗称的磁棒,外壳用非导磁材料做,里面通水冷却。
它干的活不复杂。管壁是个闭合圆筒,高频电流除了沿 V 型角边缘走,还能从内壁绕回去。内壁那条路不加热焊接区,纯粹在分流。磁棒穿进管内,把这条路的感抗抬起来,电流只好往 V 型角边缘挤。
装得不对,这条分流立刻回来。边缘升温慢,挤压辊压下去时温度不够,焊缝发暗、未熔透,内毛刺也跟着变多。
材料是第一道关。要用软磁锰锌铁氧体,行业里常写成 MXO 类。不能用永磁体,也不能拿普通钢棒凑。
永磁体这条错得最多。钕铁硼、永磁铁氧体磁性强,很多人以为越强越好。它们的相对磁导率只有 1.05 上下,跟空气差不多,对高频磁通没有引导作用,装进去等于一根塑料棒。
普通钢棒和不锈钢棒也不对。碳钢电阻率低,自己先被感应加热烧红;奥氏体不锈钢基本不导磁,等于没装。
挑材料看三个参数:初始磁导率 μi、饱和磁通密度 Bs、居里温度 Tc。前两个决定它能引导多少磁通、会不会饱和,第三个决定它扛得住多热。
锰锌功率铁氧体的居里温度大致落在 200°C 到 240°C。拿常见的 R2KB 一类功率料来说,Tc 标称在 200°C 以上,饱和磁通密度在 400mT 以上。
温度和磁导率的关系很陡。μ 随温度先升后降,越靠近居里点掉得越急,到 Tc 附近就跌到接近 1。磁棒一旦被烤到这个温度,管内那条路的感抗就没了。
配多大,看截面积。行业经验是磁棒总截面积占管内径截面的七成左右。这个七成不是标准里的数字,是长期试出来的匹配区间。
常见规格是直径 10mm、长度 120mm 到 160mm 的磁棒,几根捆成一束装进外壳。管径大,就多捆几根,或者换更长的棒。
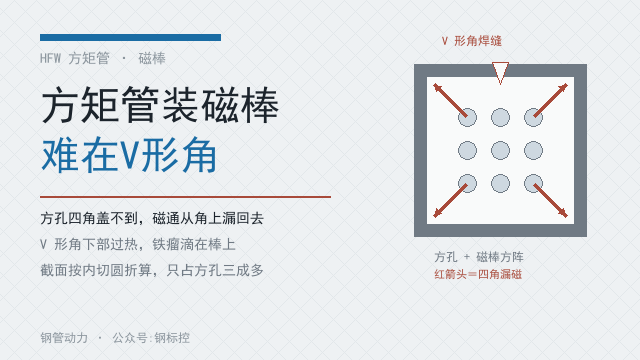
捆扎有个细节容易漏。棒与棒之间要贴紧,空隙用非导磁的填料填实。中间留缝,磁通从缝里漏掉,有效截面就打了折。
磁棒与管内壁的间隙,经验值 6mm 到 15mm。管径大取上限,管径小取下限。间隙太大磁通散掉,太小装机时容易蹭内壁。
装多深,看磁棒头部到焊接点的距离。经验值 10mm 到 20mm,管径大同样取大值。磁棒中心线要和管子中心线重合。
太靠前,V 型区那段磁路没被堵住,提升有限。太靠后,端部离熔融金属太近,容易粘渣、局部过热,铁氧体受一次热冲击就可能开裂。
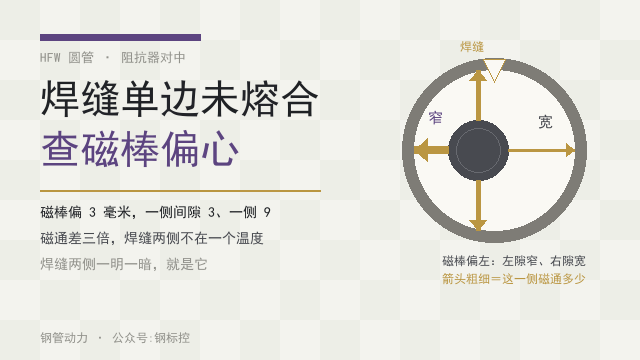
偏心是另一个常犯的毛病。磁棒贴着一侧内壁,这一侧间隙不够,另一侧磁通漏掉,焊缝两边加热不对称,跑偏和单边未熔合都跟着来。
长度也得够。磁棒太短,V 型区后段没有磁路覆盖,磁通从尾部漏出去,效果和把磁棒整体前移差不多。换棒时只看直径不看长度,很容易吃这个亏。
换管径时磁棒要重配。Φ32 的精密管和 Φ508 的管线管,用的不是一套东西。细管塞不进粗棒,粗管用细棒磁通又不够。
要去内毛刺的机组更麻烦。磁棒只能塞进内毛刺刀体里,刀体空间有限,截面比满管时小一大截。
这种情况靠布置补。API 管这类高等级管,磁棒做成集中扇面布置,比沿圆周均匀铺一圈更管用,磁通集中在焊缝一侧。
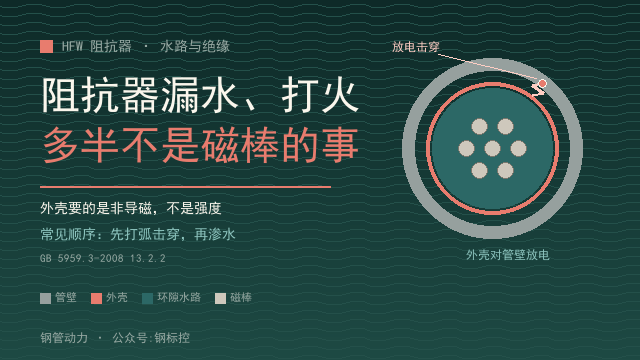
外壳材质也常被忽略。胶木、环氧、铝、铜都行,碳钢不行。钢壳会把磁通短路在自己身上,还会被高频感应加热。
感应焊和接触焊的提升幅度不一样。感应焊加阻抗器,焊速提升最明显,行业资料里提到接近一倍;接触焊的电流直接进管边,提升没那么大。
冷却水不能省。焊接区辐射热很强,磁棒自身还有磁滞和涡流损耗,断水几分钟就够它升到居里点以上。
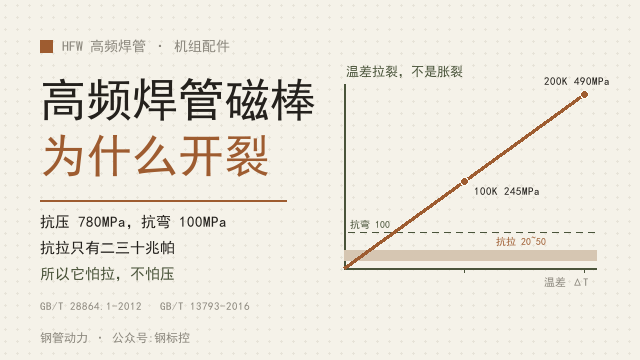
这里要分清两件事。超过居里点当时失磁是可逆的,温度降下来磁导率会回来。真正不可逆的是裂,铁氧体是脆性材料,热冲击加振动会让裂纹一路扩下去。
判断该不该换,方法常被搞错。软磁材料没有剩磁,拿高斯计去测磁棒表面磁场,读数接近零是正常现象,不代表它坏了。
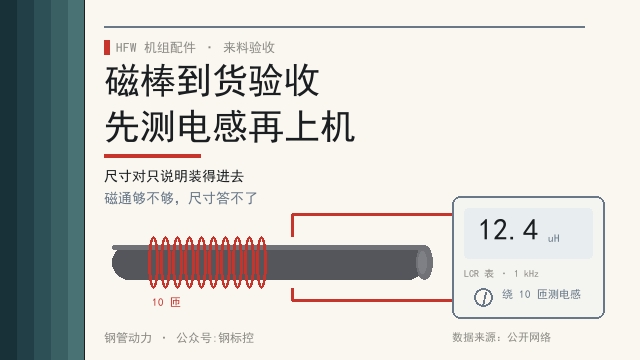
可行的办法是测电感。同样匝数的线圈套在磁棒上,用 LCR 表在机组工作频率下测,和新棒对比,电感明显掉档才说明磁性能退了。
现场还有两个笨办法。一是同工况对比,同样的管径、壁厚、速度,看功率读数和焊缝颜色有没有变;二是停机量外径、看裂纹和掉块。
磁棒碎了后果不小。碎片被挤进焊缝就是夹渣,内毛刺刀可能被打坏,管内壁被划伤,涡流或超声探伤一过就报警。
产品标准卡的是结果。GB/T 13793-2016 规定,外径大于 60.3mm 的直缝电焊钢管要做压扁试验,压到两平板间距为 2/3 外径时焊缝不许裂;外径不大于 60.3mm 的可以用弯曲代替,弯芯取 6 倍外径、弯 90°。
扩口试验按 6% 的扩口率,顶芯锥度取 30°、45° 或 60° 中的一种,扩后不许有裂缝。这几项查的都是焊缝延性,磁棒状态不好,第一项就容易挂。
低压流体管走 GB/T 3091-2025。它 2025 年 3 月 28 日发布,当年 10 月 1 日实施,代替 2015 版,适用范围里明确写了直缝高频电焊钢管。
管线管更严。GB/T 9711-2017 对钢级不低于 L210/A、外径不小于 60.3mm 的焊管,要求焊缝做 100% 无损检测。涡流按 GB/T 7735-2016,超声按 SY/T 6423.2 的 U3 级。
换完磁棒不能直接开机跑。管内阻抗变了,原来的功率、速度、挤压量、开口角都得重新对一遍,不然焊缝照样不合格。
阻抗器是机组配件,不是标准件。各家机组的刀体尺寸、水接头、安装法兰都不一样,换供应商要按图核对,别只报个管径就下单。
采购时问参数,别问「磁性强不强」。要初始磁导率、饱和磁通密度、居里温度、电阻率、尺寸公差,要材质报告。这几项对不上,尺寸再准也没用。
一根磁棒不值多少钱,一条线停一小时远不止这个数。它藏在管子里面,恰恰最该进点检表。
常见问题(FAQ)
问:磁棒能不能用钕铁硼磁铁代替?
答:不能。钕铁硼是硬磁材料,剩磁高但相对磁导率只有 1.05 左右,对高频磁通几乎没有引导作用,装进去等于一根塑料棒。它的强磁场还会吸住管内的铁粉和铁屑,越用越脏,清理不掉。
问:磁棒裂了一道缝,还能接着用吗?
答:看位置和长度。裂在端部、总长还够、装机后同工况的功率和焊速都没掉,可以短时间盯着用;裂在中段或者已经掉块,必须换。铁氧体是脆性材料,裂缝会顺着热循环继续扩,碎片一旦被挤进焊缝就是夹渣。
问:磁棒必须通水吗,用压缩空气吹行不行?
答:不行。空气的换热能力比水低一个量级,焊接区的辐射热加上磁棒自身的损耗,风冷压不住。磁棒到 200°C 往上就接近居里点,磁导率掉到接近 1。水冷还要盯出水温度和流量,有条件就做断水联锁。
问:换管径时,磁棒要不要跟着换?
答:要。磁棒截面得和管内径截面匹配。换大管径还用原来的细棒,磁通量不够,内壁分流堵不住;换小管径还用粗棒,塞不进去,或者间隙不够蹭内壁。换规格时位置也要重调,头部到焊接点按 10mm 到 20mm 随管径取。
问:磁棒头部是不是离挤压辊越近越好?
答:不是。行业经验是头部距焊接点 10mm 到 20mm,管径大取上限。太靠前,V 型区那段磁路没被堵住,提升有限;太靠后,端部离熔融金属太近,容易粘渣、过热,铁氧体受热冲击就裂。
问:新买的磁棒怎么验是不是软磁材料?
答:看三个参数:初始磁导率、饱和磁通密度、居里温度,要供应商提供材质报告,别只看尺寸。简易验法是同样匝数绕一个线圈,用 LCR 表在机组工作频率下测电感,软磁锰锌铁氧体的电感会明显高于同尺寸的钢棒或永磁体。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控