欢迎访问本站!
一批新磁棒拉到仓库,送货单上的规格、数量都对,验收栏空着等人签字。车间催得急,上一批快用完了。这种时候签字的人一般只看两样:外径对不对,长度对不对。
尺寸对,只说明它装得进去。装进去以后磁通够不够、能撑几个月,尺寸一个字都回答不了。
更麻烦的一点:阻抗器里的磁棒,没有一本专门的产品标准。铁氧体材料有分类标准,磁心有尺寸标准和缺陷术语,唯独磁棒这个具体产品,没有一份写着应当如何、不得如何的技术条件。
依据在哪?SJ/T 1766-2013《软磁铁氧体材料分类》里有一句话说得明白:标准给出的数值是材料参数的典型值,从材料参数直接转换成磁心参数相当困难,每种材料和磁心的详细规范应在用户和制造者之间协商一致。
这本标准 2013 年 10 月 17 日发布、12 月 1 日实施,代替 1997 版,等同采用 IEC 61332:2005。它管的是材料怎么分类,不管棒子做成什么形状、允许多大裂纹。
协商一致这四个字,就是磁棒验收的全部依据。这类定制配件本来就是这样:能不能用,由买卖双方把它写成条款。
所以验收入库这件事,本质是把这批能不能用翻译成几条现场能测的条款。写进合同或技术协议,验收才有话说;没写,就只剩手感。
最常见的错误是拿磁铁吸一下,或者拿高斯计贴上去读数。软磁铁氧体没有剩磁,吸不住、读数接近零,都是正常状态。真能吸住铁的,那是永磁体,装进管内只会招来铁屑。
正确的做法是绕线圈测电感。取一段漆包线在磁棒中段密绕 10 匝,两端接 LCR 表,在机组的工作频率下读串联电感。
频率要跟机组对上。高频焊管多用 200 到 400 千赫这个区间,测量频率离得越远,读数和实际工况差得越多。手上只有 1 千赫的台式电桥,测出来的排序仍然有用,绝对值不能直接拿去比。
电感为什么能代表磁通?磁通等于安匝数除以磁阻,而磁阻与磁导率成反比。磁导率掉两成,同样匝数、同样电流下磁通也掉两成,焊缝就吃不饱。
这一步的标准依据是 GB/T 28869.1-2012《软磁材料制成的磁心 测量方法 第1部分:通用规范》和 GB/T 28869.2-2023《软磁材料制成的磁心 测量方法 第2部分:低励磁水平下的磁特性》。
后者 2023 年 11 月 27 日发布、2024 年 6 月 1 日实施,等同采用 IEC 62044-2:2005。两本都是方法标准,只规定怎么测,不给合格值,合格值还得自己定。
初始磁导率是这些条款里最该写清的一个数。锰锌功率料常见 2000 上下,厂商样本上标的允差是正负 25%,也就是说 1500 和 2500 都算合格。这个跨度对焊速的影响,比尺寸公差大得多,所以只能靠实测的电感值来排序。
允差怎么定,行业里常见的是与封样比正负 5% 到 10%。这一条没有国家标准,写进合同才算数。散差比绝对值更要紧:同一批里最高的和最低的差出三成,装机后必然有的热有的不热。
外观这一项,先统一叫法。GB/T 28864.1-2012《软磁铁氧体磁心术语定义 第1部分:物理缺陷术语》2012 年 11 月 5 日发布、2013 年 2 月 15 日实施,等同采用 IEC 60401-1:2002,把表面缺陷、体缺陷、形状缺陷分门别类。
术语统一的好处很实在。报告里写崩缺、掉块,跟供应商对话才不费劲;写一句有点磕碰,对方永远可以回一句不影响使用。
现场先看三处:端面崩角、纵向裂纹、掉块。铁氧体是烧结陶瓷,崩角的位置就是应力集中点,装上去受一次热冲击就从那儿起裂。
还有一招快的:两根磁棒轻轻互敲。声音清脆是好的,发闷说明内部已经有裂。这法子只适合筛查,不能当判定依据,敲重了本来没裂的也会裂。
尺寸量三样:外径、长度、直线度。外径和长度用卡尺,直线度把棒子放在平板上滚一圈,看缝隙。
尺寸标准正在换版。GB/T 36103.1-2018《铁氧体磁心 尺寸 第1部分:通用规范》现在有效,2018 年 3 月 15 日发布、10 月 1 日实施,等同采用 IEC 62317-1:2007。
2027 年 1 月 1 日起,它由 GB/T 44069.1-2026《铁氧体磁心 尺寸和表面缺陷极限导则 第1部分:总规范》全部代替,新标准 2026 年 9 月 28 日发布,修改采用 IEC 63093-1:2020。连标准体系都承认:光管尺寸不够。
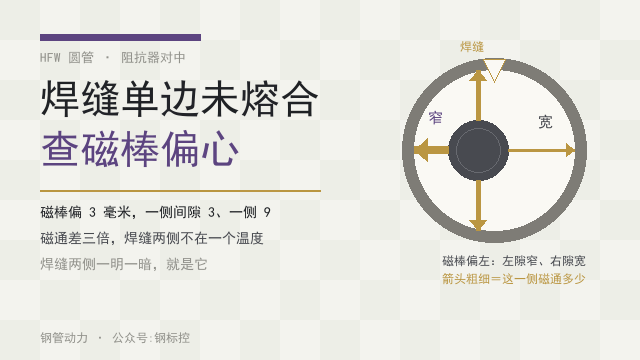
直线度最容易被放过。棒子弯个一两毫米,装进管内就是偏心,表现出来是焊缝一边亮一边暗,压扁试验从固定一侧开裂。
居里温度要抽测。GB/T 43870.2-2024《磁性材料居里温度的测量方法 第2部分:软磁材料》2024 年 4 月 25 日发布、11 月 1 日实施,专门给了软磁材料的测法。
厂内简化版:把磁棒放进烘箱,从室温开始每升 10 度停一次,取出用同一套线圈测电感,电感掉到室温一半时的温度,就接近居里温度。
数值上,锰锌功率料一般 215 到 250 度。合同里写不低于 200 度是通行底线。低于这条线的棒子,夏天循环水温高几度、连续生产几个小时,磁通就开始往下掉,操作工只能一路加功率。
抗弯强度测起来麻烦,但有必要。GB/T 43795-2024《磁性氧化物制成的磁心 机械强度测试方法》2024 年 3 月 15 日发布、10 月 1 日实施,修改采用 IEC 61631:2020,装置写得很细:压头和辊棒半径 2 毫米、硬度 40 到 60 HRC、试样最少 5 只。
但它列名的适用磁心是 E 型、ETD 型、I 型和环形,圆棒不在其中,属于其他类型,要按相关方达成一致的衍生方法做。所以合同里除了写强度下限,还要写清跨距和加载方式,否则两家实验室测出来的数没法比。
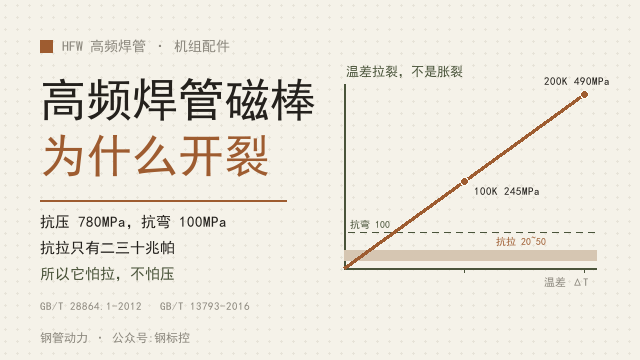
数值参考:锰锌铁氧体的抗弯强度在 100 兆帕上下,抗压 780 兆帕,抗拉只有 20 到 50 兆帕。三个数差这么远,说明它怕拉不怕压,而弯曲恰恰是让一面受拉。
密度可以顺手做。称干重,量外径和长度算体积,除一下得到 4.8 克每立方厘米上下就算正常。这一步没有专用国标方法,属于厂内做法。密度偏低意味着气孔多,强度和电感会一起往下走。
抽多少根,别拍脑袋。GB/T 2828.1-2012《计数抽样检验程序 第1部分:按接收质量限(AQL)检索的逐批检验抽样计划》给了一套按批量和检验水平查样本量的办法,一般检验水平 II 是最常用的默认档。抗弯是破坏性检验,要单独约定抽几只。
包装和运输也算验收的一部分。GB/T 191-2025《包装储运图形符号标志》2025 年 8 月 29 日发布、2026 年 3 月 1 日实施,代替 2008 版。外箱上的易碎、怕湿图形,就是按这本标准画的。
拆箱验外观要当场做。铁氧体摔一下不一定当场碎,可能只是内部一条细裂,隔两天再提,谁也说不清是路上摔的还是车间掉的。
批次一致性比单根指标更容易出事。同一批几箱摆开,颜色深浅、长度、电感散差一眼能看出来。建议每次到货留三根做封样,写上批次号和日期,下次有争议直接拿出来比。
最后一关是上机。挑一根装上,跑一段试车料,比功率、比焊速、看焊缝两侧颜色和内毛刺高度。前面所有数据都是间接的,只有这一关能证明整批能用。
试焊还要跟换棒前的记录对一遍。同一套参数、同一批钢带,换棒后功率需求明显上升,或者焊速掉了,问题就在棒子上,不在辊系。
把这些落成合同条款,大致是这几项:材料牌号与磁导率、居里温度下限,外径长度及公差,外观按 GB/T 28864.1-2012 的术语约定可接受范围,电感测试条件(匝数、频率、允差),抽样方案,包装方式与破损责任。
六项里最容易被漏掉的是电感测试条件。只写磁性能良好、不写匝数和频率,等于没写,供应商随便抽一根都能说合格。
便宜货的账要算长的。公差松、密度低、端面没倒角的棒子,价格能低两三成,装上去三四个月开裂,换一次要停线、要重新对中,停机损失远大于省下的那点差价。
已经在用的棒子,判废看四条:有裂纹或掉块,外壳磨穿,电感比新棒低两成以上,内壁出现单侧亮痕。第四条不是棒子本身的问题,是偏心,得连托架一起查。
需要采购磁棒,或者把手里的规格、报价跟别家比一比,可以到钢管动力平台看供应信息。质量有保证。
常见问题(FAQ)
问:磁棒能用磁铁或高斯计验收吗?
答:不能。软磁铁氧体没有剩磁,吸不住、表面磁场读数接近零都是正常现象。要判断磁性能,绕 10 匝线圈用 LCR 表在工作频率下测电感,与封样或上一批对比。真能被磁铁吸住的,是永磁体,不适合放进管内。
问:没有产品标准,验收依据写什么?
答:写进合同或技术协议。SJ/T 1766-2013 写明材料参数是典型值、详细规范由用户与制造者协商一致,所以条款只能自己定:尺寸公差、外观可接受范围、电感测试条件与允差、抽样方案、包装与破损责任。
问:电感偏差多少算不合格?
答:没有国家标准。行业做法是与封样比控制在正负 5% 到 10% 之间,同时看同一批的散差。把匝数、频率、允差三项写进合同,争议才有依据。
问:抗弯强度一定要测吗?
答:换供应商、换材料批次时建议测。GB/T 43795-2024 给了装置要求,压头与辊棒半径 2 毫米、硬度 40 到 60 HRC、试样不少于 5 只,但圆棒不在它列名的适用磁心内,跨距和加载方式要双方约定。锰锌料抗弯在 100 兆帕上下。
问:居里温度怎么快速判断?
答:按 GB/T 43870.2-2024 的方法,厂内可简化为烘箱升温加电感跟踪,每升 10 度测一次电感,掉到室温一半时的温度接近居里温度。锰锌功率料一般 215 到 250 度,合同写不低于 200 度。
问:验收合格就能直接上机吗?
答:还要做首件试焊。比功率、焊速、焊缝两侧颜色和内毛刺高度,并与换棒前的记录对照。同一套参数下功率需求明显上升,多半是磁棒磁通不够或者装偏了。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控