欢迎访问本站!
磁棒裂了,车间第一反应是这批料不行。可真把断的棒收集起来看断面,多数裂纹跟材料没关系,是装的时候磕的、开机时候激的、水里面带出来的。
它的底子是烧结铁氧体,属于陶瓷,不是金属。硬度不低,也耐腐蚀,缺点只有一个字:脆。 脆到什么程度,看三个强度。抗压能到 780MPa 上下,抗弯只有 100MPa 左右,抗拉更差,二三十兆帕就到头。
差出二三十倍。这个比例决定了它怕不怕压,也决定了现场常说的那句「热胀冷缩把它胀裂了」,方向就是错的。
先算轴向。一根棒两端被端盖顶死,温升 100K,自由膨胀被完全约束,应变是 1.2×10⁻³,按弹性模量 160GPa 算,压应力 190MPa。
190MPa 听着不小,可抗压强度是 780MPa,离压碎还差得远。轴向顶死不会把棒压断,只会把端盖和壳体顶变形,或者把端面压出崩角。
真正把它拉裂的是温差,不是温升。整根棒一起热,尺寸变化是自由的;一头热一头凉,热的想胀、凉的不让,拉应力就出来了。
还是那套算法,径向温差 100K,表面应力按 E·α·ΔT/(1-ν) 估算,泊松比取 0.22,结果是 245MPa 左右。
抗弯只有 100MPa,245MPa 是它的两倍多。所以只要棒的内外差出一百来度,裂纹就具备了条件,跟整根棒升到多少度关系不大。
这也解释了为什么贴着焊缝那一侧的棒先裂。一边是熔融金属的辐射热,一边泡在水里,周向温差比径向还陡。
热冲击是同一件事的极端版本。断水、水量不足、泵吸空,棒温爬到 200°C 往上,这时候突然来一股冷水。
表面先凉,芯部还烫。热量在铁氧体里走得慢,热扩散系数只有 1.85×10⁻⁶ m²/s,比钢低一个量级。
拿 Φ10 的棒算,半径 5mm,热量从表面走到芯部要十几秒。表面在这十几秒里从 200°C 掉到水温,芯部几乎没动。
表层要收缩,里层不让,表层就受拉。ΔT 取 200K,代入同一个式子,应力接近 490MPa。
抗拉只有二三十兆帕,差着一个数量级。热冲击不是慢慢损伤,是一次到位,裂完当场掉块,没有第二次机会。
现场对应两个动作,顺序不能反。开机先通水后送电,停机先断电、等出水温度降下来再停泵。
反过来做,就是拿冷水浇热棒。有的班组图省事,停机顺手把水泵关了,下次开机先送电,棒在没水的状态下烤几分钟,再一开水,裂得干脆。
断水保护要做联锁,别靠人盯。流量开关装在回水管上,流量低于设定值直接切功率,比看压力表靠谱。
压力表为什么不管用,因为堵了照样有读数。水套结垢、过滤器堵、接头打折,泵出口压力一点不少,流量已经掉了一半。
水温也得管。感应加热设备厂家的样本里给的经验值是,进阻抗器的冷却液温度不宜超过 25°C。这是厂商推荐,不是国标。
出水温度更直观。进出水温差拉到十几度,说明流量不够或者热负荷超了,这时候棒已经在高温区泡着,离裂不远。
结垢跟开裂是间接关系,后果一样。水垢导热系数只有 1~2 W/(m·K),比铁氧体低一大截,长在棒的沟槽里,那一圈就散不出热。
那一圈温度比别处高几十度,温差一起,热应力就跟上来。裂纹往往从垢最厚的位置起,光看断面像材料问题,看表面才知道。
机组冷却水如果接的是车间循环水,水质可以参照 GB/T 50050-2017 的间冷开式系统口径,重点盯浊度、钙硬度和总铁。
再说机械这一路。端盖螺母直接压在棒端面上,接触面积就几个平方毫米,压紧力一大,端面先崩角,裂纹顺着往下走。
正解是加垫片,或者让压紧力落在壳体上,别落在棒上。棒与棒之间也一样,硬填料塞得太实,热起来互相挤,崩的都是棱角。
振动是另一个慢性杀手。棒在壳里松动,机组一开,高频振动传下来,棒与棒、棒与壳互相敲,边角一点点缺,缺口就是应力集中点。
装机时敲、撬、掉地上,也会留暗裂。铁氧体没有塑性变形,磕一下不凹不弯,看着没事,里面已经有一条缝,跑几个班就扩开。
已经裂了的怎么判。端部缺角、总长还够、装机后同工况功率和焊速没掉,可以盯着用一段时间,把点检周期缩短。
裂在中段、裂纹横着绕一圈、或者已经掉块,直接换。横向裂纹最麻烦,它把棒分成两截,中间那道缝磁通全漏,碎块还容易掉。
掉块不是小事。碎片被挤压辊碾进焊缝就是夹渣,内毛刺刀可能被打坏,管内壁划出沟,后面探伤一过全是报警。
术语上有标准可依。GB/T 28864.1-2012 给软磁铁氧体磁心的物理缺陷定了名称,裂纹、缺角、崩边各有说法,写点检表可以直接引用。
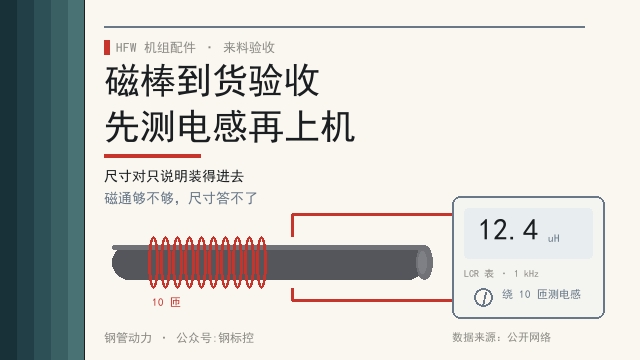
想量化磁性能退了没有,办法是测电感。GB/T 28869.1-2012 是软磁材料磁心测量方法的通用规范,现场用 LCR 表按机组频率测就够。
材料本身也有标准。SJ/T 1766-2013 把软磁铁氧体材料分了类,采购时对照牌号,比听供应商说「高导」靠谱。
但要说清楚,磁棒多久换、裂到什么程度算废,没有国家标准。这块只能靠厂内经验和产品标准倒推。
倒推的办法是看焊缝。GB/T 13793-2016 规定,外径大于 60.3mm 的直缝电焊钢管要压扁到 2/3 外径,焊缝不许裂;小口径可以用弯曲代替,弯芯 6 倍外径、弯 90°。
扩口试验按 6% 的扩口率,顶芯锥度 30°、45° 或 60° 任选一种,扩完不许有裂缝。磁棒状态差,这几项最先挂。
低压流体管走 GB/T 3091-2025,2025 年 3 月 28 日发布,当年 10 月 1 日实施,代替 2015 版,适用范围写明含直缝高频电焊钢管。
备件存放也别大意。铁氧体怕压怕碰,堆在角落平放几层,底下那层没装就先裂了。立着放,分格,别跟钢件混堆。
冬天还有一条。车间没暖气,水套里存水结冰,冰一胀,棒就崩了。停机排空,或者保持循环,别让水留在里面过夜。
一根磁棒几百块,一套水冷阻抗器几千块。为省一个流量开关、一次排空,赔进去的是一炉焊缝和半天的停机。
常见问题(FAQ)
问:磁棒开裂,是不是材料不合格?
答:多数不是。断口位置能看出原因:裂纹从端面起、顺着长度走,是装配时点接触压出来的;裂纹在沟槽里、表面有厚垢,是散热不良;断面呈细密放射状、发白,是热冲击。材料本身的烧结缺陷表现为内部气孔和原始崩边,比例不高。
问:冷却水温度有没有国家标准?
答:没有专门针对阻抗器的。感应加热设备厂商的样本里给的经验值是进水温度不宜超过 25°C,属于推荐值。机组循环水的水质可以参照 GB/T 50050-2017,但那份标准管的是工业循环冷却水系统,不针对磁棒。现场看进出水温差和流量更直接。
问:断水以后重新通水,为什么反而裂得更厉害?
答:因为表面急冷、芯部还热。铁氧体导热只有 10 W/(m·K) 上下,Φ10 的棒热量从表面传到芯部要十几秒,表层先收缩,被里层拉住,拉应力能到几百兆帕,而抗拉只有二三十兆帕。做法是先让棒降温,再缓慢恢复水量,不要一开泵就给满流量。
问:磁棒装的时候顶紧一点,是不是更稳?
答:不稳,但原因跟很多人想的不一样。顶紧产生的是压应力,100K 温升只有 190MPa,远低于 780MPa 的抗压强度,不会把棒压碎。它坏在别处:压紧力落在棒端面上会把棱角压崩,轴向顶死还会把端盖和壳体顶变形。轴向留 0.2mm 余量,压紧力落在壳体上。
问:水套结垢跟磁棒开裂有关系吗?
答:有,是间接的。水垢导热系数只有 1~2 W/(m·K),长在棒的沟槽里,那一圈散不出热,局部温度比别处高几十度,温差一起,热应力就上来。结垢还会让流量下降,等于同时踩了两个坑。
问:磁棒备件怎么存放?
答:立着放,分格,别平堆,别跟钢件混放。抗弯只有 100MPa 上下,几层压下来底层可能已经裂了。冬天要把水套里的存水排空,结冰膨胀会把棒崩裂。
数据来源:来自公开网络
钢管动力,关联公众号:钢标控