欢迎访问本站!
管件上查出一道超标的表面缺陷或焊缝缺陷,最容易出现的想法是「补一下就好了」。GB/T 13401-2025《钢制对焊管件 技术规范》第 9 章规定焊接修补,第 8 章规定检验与试验、无损检测逐件要求及 -NX 后缀,第 7 章管热处理;GB/T 12459-2025《钢制对焊管件 类型与参数》第 8 章管端部坡口、第 9 章管公差。
第一关是先判能不能补,不是见缺陷就补。GB/T 13401-2025 第 9 章对焊接修补有规定,哪些缺陷允许补、哪些部位与情形不允许补,按标准与双方约定执行;裂纹类缺陷、穿透性缺陷、超过允许修补面积的,往往直接判废或退回,而不是靠反复补焊救回来。修补面积与禁补范围的判断,《管件焊接修补限多少面积,哪些不能补》里按条款讲过,先读那一层再动焊。
依据要引对章。GB/T 13401-2025《钢制对焊管件 技术规范》第 9 章焊接修补、第 8 章检验与试验(含 §8.2.3 表面缺陷按 5% 壁厚且不超过 0.8mm 的判定口径、§8.3 无损检测逐件要求)、第 7 章热处理;GB/T 12459-2025《钢制对焊管件 类型与参数》第 8 章端部坡口、第 9 章公差。补焊的工艺评定可对照 NB/T 47014、NB/T 47015,由设计文件指定,不冒充本产品国标条款。
补之前要把缺陷清干净并留证。用打磨或刨削把缺陷彻底去除,直到露出致密金属,去除区形状要圆滑过渡、便于施焊,别留尖角;清完先做一次目视或渗透确认缺陷已消除,再按评定合格的工艺补焊。清没清干净就补,等于把原缺陷封在里面,后面射线或超声还是会报,且更难定位。表面修磨深度的判废口径,《管件表面有划痕凹坑,修磨到多深算合格》里讲得细。
补完为什么要重新无损,机理不复杂。补焊是一次局部重熔,热影响区重新经历一次加热冷却,最容易出现的是延迟裂纹、气孔、夹渣和未熔合;原来合格的区域也可能因热输入受影响。所以修补处必须按原要求重新做无损检测,方法与合格级别由设计文件与工艺规程指定,可对照 NB/T 47013.2/.3/.4/.5。《管件无损检测时机,热处理前还是后》里讲过无损检测时机放在热处理前还是后,《管件焊缝射线和超声怎么选,抽检比例多少》里对射线和超声怎么选、抽检比例多少列过路径。
时机要卡在热处理之后。若补焊发生在最终热处理之前,那么最终热处理做完再检;若补焊发生在最终热处理之后,是否允许补、补完要不要重做热处理,按标准与工艺文件判定,不能自行省略。GB/T 13401-2025 第 7 章管热处理,热处理曲线怎么复核、硬度复检抽几处,《热处理曲线怎么复核,硬度复检抽几处》里讲过;重新热处理两次仍不合格能否判废,《管件重新热处理两次还不行能判废吗》里按条款讲过,别在补焊环节重复争论同一件事。
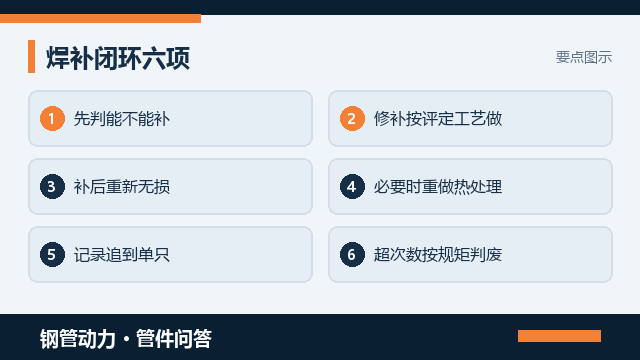
记录该留哪些字段,按「能追到单只、能复现过程」来定:管件编号与规格材料、缺陷位置与性质、清除方法与清除后确认结果、补焊工艺评定编号与焊工钢印、补焊次数与日期、重新无损的方法与报告编号、热处理状态、最终结论与责任人。焊口编号怎么编、竣工图怎么对得上,《管件焊口编号怎么编,竣工图对得上吗》里讲过;焊工钢印与焊口台账怎么对、缺号怎么补,《焊工钢印和焊口台账怎么对,缺号怎么补》里列过动作。
返修次数要单独把住。同一处反复补焊会让热影响区反复受热,组织和韧性都受影响,所以次数有规矩,超次数要判废或按不合格品程序处置,不是「再补一次试试」。《管件焊缝返修几回要报废,同一处补焊有规矩》里对同一处补焊和返修几回报废讲得细,《焊接返修超次数怎么判,质保金怎么扣》里讲过返修超次数怎么判、质保金怎么扣。把次数写进台账,比靠班组记忆可靠。
和无损检测范围的关系也要说清。GB/T 13401-2025 第 8 章规定无损检测逐件要求及 -NX 后缀,需方若已指定逐件检测,修补后重新检测就不能只补一只检一只的原始抽检比例,而要按订单约定的范围执行。哪些部位该检,《管件无损检测到底该检查哪些部位》里按管件无损检测该检查哪些部位列过清单;附加要求怎么提、后缀怎么标,《管件型号代号怎么读,90EL后面指什么》与《奥氏体管件 H 后缀,晶粒度怎么验》里从不同角度讲过代号闭环。
把闭环固化成六栏:能不能补的结论、清除与确认、补焊工艺与焊工、补后重新无损报告、热处理状态、次数与最终结论。六栏齐了才签字放行。只写「已修补」三个字,后面定检发现缺陷回溯不到当时怎么补、谁补的、检没检,责任就说不清。
需要补焊工艺评定、逐件无损或第三方见证复检的,别在电话里说「补好就行」,到钢管动力发布需求信息把管件型式、材料牌号、缺陷情形、检测方法和报告要求一次写清,让能按工艺评定补焊并出复检报告的厂家主动对接。补一下只要几分钟,把闭环做齐才敢让这只件上压力管道。
常见问题(FAQ)
问:补完必须重新无损吗
答:必须。补焊是局部重熔,热影响区重新经历加热冷却,容易出现延迟裂纹、气孔、夹渣与未熔合,所以修补处要按原要求重新无损。方法与合格级别由设计文件和工艺规程指定,可对照 NB/T 47013.2/.3/.4/.5。
问:哪些缺陷不能补
答:按 GB/T 13401-2025 第 9 章与双方约定判定,裂纹类、穿透性或超过允许修补面积与禁补范围的,通常直接判废或退回,不靠反复补焊救。补前先用打磨或刨削把缺陷清到露出致密金属并确认消除,去除区要圆滑过渡。
问:补完还要重做热处理吗
答:看补焊发生的时点。在最终热处理之前补的,做完最终热处理再检;在最终热处理之后补的,是否允许补、要不要重做热处理按 GB/T 13401-2025 第 7 章与工艺文件判定,不能自行省略,曲线与硬度都要复核。
问:修补记录留哪些字段
答:记管件编号与规格材料、缺陷位置与性质、清除确认结果、补焊工艺评定编号与焊工钢印、补焊次数、重新无损报告编号、热处理状态与最终结论。焊口编号要与竣工图对得上,记录能追到单只才算闭环。
问:同一处能补几次
答:有次数限制,超次数要判废或按不合格品程序处置,不能「再补一次试试」。反复补焊让热影响区反复受热,组织与韧性都受影响。次数要写进台账,别靠班组记忆;超次数的处置与责任划分按合同和质保条款执行。
钢管动力,关联公众号:钢标控












