欢迎访问本站!
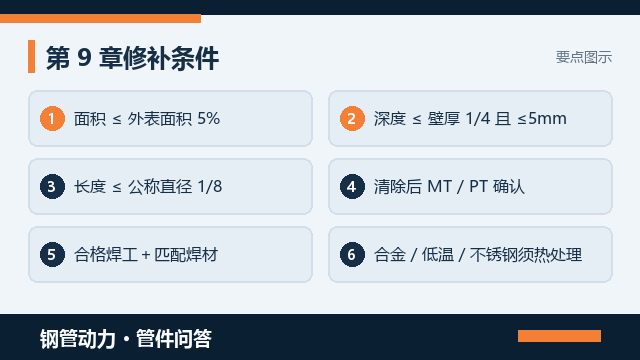
管件表面发现一道划痕或一小块凹坑,车间第一反应往往是「磨掉补焊一下」。能不能补,不是焊工说了算。GB/T 13401-2025 第 9 章把焊接修补的条件卡得很死:缺陷面积不超过外表面积的 5%,深度不超过公称壁厚的四分之一且不大于 5 毫米,长度不超过公称直径的八分之一,三条同时满足才有得谈。修补前后的检测和热处理也另有要求。
先把三条限值拆开看。面积管的是缺陷覆盖范围,深度管的是削弱程度,长度管的是沿管件轴向或周向的连续影响。三者是从不同维度限制修补规模,任何一条超了都不属于可修补缺陷,应按不合格品处置或经设计专门批准,不能靠「分几次补」绕过去。这几条是上限,不是推荐值。
为什么限得这么严?补焊是一次局部热循环,会在修补区形成新的热影响区、残余应力和组织变化。面积大了,热输入和变形量都上去;深度深了,说明母材已被削弱到需要重新核算强度;长度长了,等于沿受力方向造出一条连续的性能不均匀带。高压管件、低温钢、合金钢尤其经不起这种局部扰动。
修补前有两步不能省。第一步是把缺陷完全清除,一直清到露出致密金属;第二步是对清除后的部位按 NB/T 47013.4 做磁粉检测或按 NB/T 47013.5 做渗透检测,确认缺陷确已清干净。跳过第二步就补焊,等于把裂纹捂在焊缝底下,后续无损检测也很难再分辨。
施焊的人、料、法都有要求:必须由合格焊工使用与母材匹配的焊材,按工艺规程施焊。这意味着修补不是随手点两下,应有对应的焊接工艺评定支撑。《管件焊接工艺评定到底都查些什么》讲过管件焊接工艺评定都查些什么,修补用的工艺文件可以照这个框架核。厚壁合金件还涉及预热和层间温度,《厚壁合金管件焊前要预热吗,温度怎么定》里讨论过预热温度怎么定。
修补后要做三件事:修整表面使外形圆滑过渡、对修补部位重新做检测、以及合金钢、低温钢和不锈钢管件按规定进行相应热处理。第三件最容易漏。补焊后的局部组织与母材不一致,不重新热处理,硬度和韧性都可能出现局部异常。《管件焊口硬度啥时候测,超了怎么判》讲过焊口硬度什么时候测、超了怎么判,修补区也适用。
哪些情形不能补?超出三条限值的、缺陷性质是裂纹且成因未查明的、同一部位反复修补的、以及设计要求不允许补焊的场合。同一处反复补焊会让热影响区叠加,标准之外多数施工规范也有返修次数限制;《管件焊缝返修几回要报废,同一处补焊有规矩》讨论过管件焊缝返修几回要报废,逻辑可以借来用,但要区分焊缝返修和母材缺陷修补是两件事。
还有一个常被混用的判据:表面零星疤痕、皱褶、凹坑、划痕,深度不大于壁厚的 5% 且不大于 0.8 毫米时允许存在,超过才需打磨修整;打磨后所有修整点的壁厚不应小于规定的最小值。也就是说,浅表缺陷优先打磨修整,不是一上来就补焊。修整到壁厚不够了,才进入修补或判废的判断。《管件表面有划痕凹坑,修磨到多深算合格》讲的就是这条修磨深度的口径。
记录怎么留?建议每一处修补单独建一条记录:缺陷位置示意图、原始尺寸(面积、深度、长度)、清除后的检测报告、焊工代号与焊材批号、工艺规程编号、修补后的检测与热处理记录、复验结论。这些随该批合格证明书归档。《管件交工资料要齐哪几样,检测报告怎么归》列过交工资料该齐哪几样,修补记录属于最容易被漏掉的一类。
采购端能做什么?把修补规则写进技术协议:明确是否允许补焊、按 GB/T 13401-2025 第 9 章执行、修补须事先书面通知并经需方认可、以及修补件在交货文件上如何标识。有些项目直接约定关键部位不允许任何补焊,这比事后争论省事。《管件技术协议怎么签,采购别漏这几条》里对协议条款有完整清单。
验收端按什么顺序?先看外观有无修补痕迹(打磨纹路与母材色泽不同),再核对修补记录与实物位置是否一致,然后查清除后和修补后的两份检测报告、热处理记录,最后复测修补区壁厚和硬度。没有记录却看得出补过的件,先隔离再说,不要凭外观判断合格。
把一句话留给现场:三条限值管的是「能不能补」,检测和热处理管的是「补得对不对」。两道门都过了才算合格修补,缺一道,补焊就只是把可见缺陷换成不可见风险。
有管件缺陷要判定能否修补、或需要供方出全套修补与热处理记录的,可以到钢管动力发布需求信息,把缺陷位置、尺寸、材料和工况写清。能按第 9 章出记录的厂家或检测机构会主动对接。
常见问题(FAQ)
问:补焊允许的最大缺陷是多大
答:GB/T 13401-2025 第 9 章给出三条同时满足的限值:缺陷面积不超过管件外表面积的 5%,深度不超过公称壁厚的四分之一且不大于 5 毫米,长度不超过公称直径的八分之一。任何一条超出都不属于可修补缺陷,应按不合格品处置或经设计专门批准。
问:浅表划痕要不要补焊
答:一般不用。第 8.2.3 条允许零星出现的疤痕、皱褶、凹坑、划痕,深度不大于壁厚 5% 且不大于 0.8 毫米;超过才需打磨修整,修整部位要圆滑过渡,且所有修整点壁厚不小于规定的最小值。只有打磨到壁厚不足或缺陷本身超限时,才进入修补或判废的判断。
问:修补前后各要做什么检测
答:修补前须完全清除缺陷,并按 NB/T 47013.4 做磁粉检测或按 NB/T 47013.5 做渗透检测确认已清除干净。修补后要修整表面、对修补部位重新检测,合金钢、低温钢和不锈钢管件还须做相应热处理。跳过清除后的确认,容易把裂纹捂在焊缝底下。
问:哪些情况不允许补焊
答:超出三条限值的、裂纹成因未查明的、同一部位反复修补的,以及设计文件明确禁止补焊的关键部位。反复补焊会让热影响区叠加,硬度和韧性都难以保证。焊缝返修的返修次数限制属于另一套口径,别把母材缺陷修补和焊缝返修混为同一件事。
问:修补记录要留哪些
答:建议每处单独建档:缺陷位置示意图与原始面积、深度、长度,清除后的检测报告,焊工代号、焊材批号与工艺规程编号,修补后的检测报告与热处理记录,以及复验结论。这些随该批合格证明书归档。
钢管动力,关联公众号:钢标控












