欢迎访问本站!
管件和管道的连接靠焊接,焊得好不好不是焊工说了算,而是要先用焊接工艺评定把方法定死。没评定的工艺不能用于产品焊接,这是承压设备和压力管道的铁规矩。
焊接工艺评定的主标准是 NB/T 47014-2011《承压设备焊接工艺评定》,覆盖承压设备的对接、角接等焊接工艺评定,管件与管道、管件与管件的焊接都归它管。
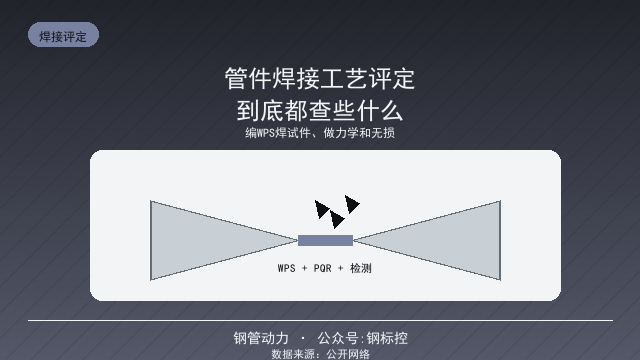
评定的起点是焊接工艺规程(WPS)。焊接前先编一份 WPS,写明母材、焊接方法、坡口、电流电压、焊材、层温、预热后热这些参数,照它焊出评定试件。
评定试件焊完要做全套检测。力学性能是重点:拉伸看接头强度,弯曲看塑性,冲击看韧性,这些不合格工艺直接否掉。管件焊接常用的对接接头主要查这几项。
无损检测是评定必过项。评定焊缝按 NB/T 47013 做射线或超声,查内部未熔合未焊透气孔夹渣,超标缺陷说明工艺参数不对,要调整重评。
化学成分和硬度有时也要查。异种钢焊接、不锈钢焊接,要查熔敷金属成分和焊缝硬度,防止脆化或晶间腐蚀。不锈钢焊接可结合《管件材质,牌号怎么对》 的选材思路。
评定合格出一份焊接工艺评定报告(PQR),再用它支持正式 WPS。现场焊工严格按评定合格的 WPS 施焊,每道焊缝才有据可依、质量可追溯。
母材和焊材要匹配。管件什么材质,焊条焊丝就配什么体系,碳钢配碳钢焊材,不锈钢配不锈钢焊材,异种钢有专门的过渡焊材和工艺,乱配焊材焊缝易裂。
坡口形式影响评定。不同坡口角度、钝边、间隙,焊接参数完全不同,坡口变了要重新评定或做工艺覆盖确认。坡口本身的做法见《管件坡口,怎么认怎么验》。
热处理是评定的一部分。厚壁管件焊后正火回火、不锈钢焊后固溶,这些热处理参数也要进工艺、进评定,漏了热处理焊缝性能不达标。热处理可看《管件热处理,正火还是固溶》。
评定覆盖范围有边界。一种评定只覆盖一定厚度、管径、位置范围,超出就要新评。管件壁厚跨度大,别拿薄件评定顶厚件焊接,超出覆盖范围就无效。
现场要查焊工资质。焊工必须有相应项目的资格证,在评定覆盖范围内施焊。有工艺无持证焊工,焊缝同样不合格,这是验收必查项。
返修也要有工艺。评定焊缝或产品焊缝出现超标缺陷,返修要按审定的返修工艺,控制返修次数和预热后热,返修后重新检测,不能随便补两下。
管件厂和安装单位都要评。管件厂焊接管件本体要做工艺评定,安装单位现场焊环缝也要评,两份评定各自覆盖自己的焊接活动,不能互相顶替。
验收时评定报告要齐。WPS、PQR、检测报告、焊工资格,一套都在才算合规。这一套追溯文件和《管件到货,验收先查哪几处》 的实物验收是配套的。
常见误区是老师傅凭经验焊不用评。承压设备压力管道法规明确要评定,经验不能替代评定,事故追溯时拿不出评定报告就是责任事故。
误区之二是拿一份评定管所有材质。碳钢评定的工艺不能用于不锈钢,异种钢更要单独评,材质一变工艺全变,覆盖范围要查清楚。
还有人改了焊接参数不重评。电流电压层温变了,焊缝性能可能变,超出原评定允差就要重评,不能偷偷改参数。
WPS 和 PQR 是配套的两份文件。WPS 是焊接时的作业指导,PQR 是评定合格的证据,没有 PQR 支持的 WPS 无效,现场不能照它焊。
评定覆盖的厚度范围要查清。一种评定只覆盖一定厚度区间,薄件评定的工艺不能用于厚件,超出覆盖范围要重新评定或做覆盖确认。
焊材要有合格证和复验。焊条焊丝入库要查合格证,重要管线还要复验化学成分,乱用无标识焊材焊缝质量无从保证。
预热和后热也是评定内容。厚壁或易裂材质焊接要预热、焊后缓冷或后热,这些温度参数进工艺进评定,漏了焊缝易裂。
不锈钢焊接要控热输入。热输入过大易晶间腐蚀、组织劣化,要按评定定的线能量施焊,层间温度也要控,不能焊得过快过热。
异种钢焊接评定更严。碳钢和不锈钢、低合金和高温合金相焊,要专门评定,选过渡焊材、控制稀释率,防脆化和裂纹。
返修要按审定的返修工艺。出现超标缺陷,返修次数、预热后热、补焊参数都按工艺来,返修后重新检测,不能随便补两下凑合。
焊工项目要对应。焊工合格证上的项目要覆盖实际焊接的材质、位置和厚度,持证项目不对等于无证,验收必查这项。
管件厂和安装单位评定各管各的。厂里焊本体、现场焊环缝,两份评定各自覆盖自身活动,不能互相顶替,报告分开存档。
评定报告要纳入竣工资料。WPS、PQR、检测报告、焊工资格一套齐全才算合规,这也是后期运维和质量追溯的依据。
评定试件的数量有规定。对接、角接、不同位置的试件数量按标准取,不能少取,少取了覆盖性不足,评定结论不可靠。
焊接方法要分别评定。手工焊、氩弧焊、埋弧焊各自工艺不同要分别评,不能一份评定管所有焊接方法,混用等于没评。
评定合格有范围边界。除厚度管径,还覆盖焊接位置、接头形式,立焊评定的不能随便用于仰焊,超出位置要单独评或补评。
焊接工艺规程要版本管理。WPS 修订要升版留记录,现场用的必须现行有效版,旧版混用会导致实际焊接和评定不符。
评定和焊工考试是两件事。评定确认工艺可行,焊工考试确认人会焊,两者都齐才能上岗,有工艺无证或有证无工艺都不合规。
评定中弯曲试验有讲究。面弯背弯侧弯按标准做,弯曲后查有无开裂,开裂位置和长度对照标准判合格,这是塑性最直接的证据。
某些标准允许的部分豁免要慎用。小直径薄壁等特定条件下有简化评定,但豁免前提严格,不能自行扩大解释,拿不准就做完整评定。
外资项目评定要双语对照。外方可能认 ASME 或 EN 体系,标准差异大时按合同指定体系评定,别拿国内 NB/T 直接套外资验收。
评定变更要重评或做覆盖确认。母材组别、焊材、方法、重要参数变了,先查能否在原评定覆盖范围内,超了就重评,不能凭记忆判断。
评定资料要随工程归档。WPS、PQR、检测报告、焊工资格整套进竣工资料,后期改造维修要查原工艺,散失了重做成本很高。
评定试件的取样位置有讲究。从评定试件上截取拉伸弯曲冲击的位置按标准定,随意取样代表性不足,结论不能覆盖整条焊缝。
焊接评定的记录要可追溯。焊接时的电流电压层温预热后热要如实记录,参数漂了能查,这也是审核和事故分析的依据。
评定覆盖的母材组别要查表。不同材质归不同组别,同组内能覆盖、跨组要重评,别凭牌号相近就认为能代,标准里有组别表。
一句话。管件焊接先按 NB/T 47014 做工艺评定,编 WPS、焊试件、做力学和无损检测、出 PQR;母材焊材匹配、坡口热处理进工艺、焊工持证、超范围重评。
常见问题(FAQ)
问:管件焊接工艺评定按什么标准?
答:NB/T 47014-2011《承压设备焊接工艺评定》,覆盖对接角接等焊接工艺评定,管件与管道、管件间焊接都归它管。
问:评定都要查哪些项目?
答:力学(拉伸弯曲冲击)、无损检测(射线或超声查内部缺陷)、必要时成分和硬度。全部合格才出 PQR,支持正式 WPS。
问:一份评定能管所有材质吗?
答:不能。碳钢评定不能用于不锈钢,异种钢要单独评,材质一变焊接工艺全变,必须在评定覆盖范围内使用。
问:焊工凭经验焊不行吗?
答:不行。承压设备压力管道法规明确要求评定,焊工还须持相应资格证在覆盖范围内施焊,经验不能替代评定。
问:评定覆盖范围怎么定?
答:一种评定只覆盖一定厚度、管径、位置范围,超出要新评。壁厚跨度大别拿薄件评定顶厚件,超出范围无效。
问:管件厂和安装单位评定能互用吗?
答:不能。管件厂焊本体、安装单位焊现场环缝,各自做评定覆盖自身焊接活动,报告不能互相顶替。
数据来源:来自公开网络
有钢管、管件、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控