欢迎访问本站!
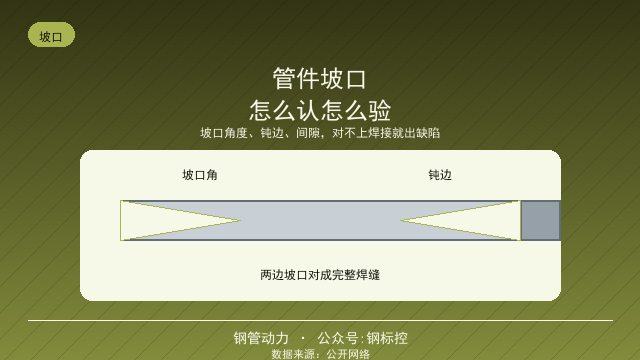
对焊管件拿回来,管口那一圈斜着的切面就是坡口。它是管件和管子对焊的接口,坡口开得好不好,直接决定焊缝质量。坡口认不对、验不严,焊出来就是缺陷。
坡口是干什么的?对焊要把管件和管子的端部焊透,如果端部是平直的,厚壁根本焊不进去。开坡口就是给焊缝腾出空间,让焊条能伸到根部,把整圈焊透。
坡口形式有几种。V 型坡口最常见,单面开,角度一般三十几度;X 型是双面 V,厚壁用,两面焊,焊材省、变形小;U 型坡口根部是圆弧,焊材更省,但加工贵,厚壁高压才用。
单边 V 坡口也是常见形式。只在管子一侧开斜口,另一侧平直,用在壁厚差较大、或者位置受限的场合。管件和管子对焊,多数是双边各开一半,合成一个完整的 V。
坡口三个参数要记住:坡口角度、钝边、根部间隙。角度决定焊条能不能伸进去,钝边留一点防止烧穿,间隙保证焊透。三个参数按壁厚和焊接方法定。
坡口角度不是越大越好。角度太大,焊材填得多,费料还变形大;角度太小,焊条伸不进根部,容易未焊透。标准里对不同壁厚有推荐角度,照着开。
常见角度记一下。薄壁管 V 型坡口角度一般在六十到七十度之间,两边各开三十几度。厚壁管用 X 型,两面各开五六十度。具体数值看 GB/T 985 和焊接工艺规程。
钝边是坡口根部的平直小台。留钝边是为了托住熔池,防止根部烧穿。钝边留太厚,根部焊不透;留太薄,一焊就穿。钝边厚度要按壁厚和焊接工艺定。
钝边一般留一两毫米。壁厚越大,钝边可以适当留厚一点。钝边和间隙是一对,钝边厚了间隙就小,两者要搭配好,根部才能既焊透又不烧穿。
管件坡口按什么标准开?焊接坡口的形式和尺寸,气焊、焊条电弧焊这些看 GB/T 985.1,埋弧焊看 GB/T 985.2。管件标准 GB/T 13401 对端部坡口也有规定,两个对起来看。
管件坡口要和管子坡口匹配。管件端 37 度半,管子端也得开相应的角度,两边合起来才是一个完整的 V 形焊缝。两边角度不一致,焊缝成形就难看,容易出缺陷。
坡口加工方法影响质量。机加工坡口最规整,火焰切割坡口要再打磨掉热影响层。坡口面要光洁,不能有裂纹、分层、夹渣,这些缺陷会带进焊缝。
坡口验收看四处。一看角度对不对,用量规卡;二看钝边厚度合不合;三看坡口面有没有裂纹、分层,必要时上磁粉或渗透探伤;四看坡口表面粗糙度达不达标。
坡口面的缺陷最容易漏。火焰切割的坡口,表面可能有淬硬层和微裂纹,不处理直接焊,焊缝里埋隐患。所以坡口面要打磨到露出金属本色,必要时做表面探伤。
现场常见的错,是坡口生锈、沾油还直接焊。坡口面要清理干净,锈、油、水、漆都会造成气孔、夹渣这些焊接缺陷。焊前清坡口,是基本操作。
厚壁管件的坡口还要分层多道焊。壁厚大的,一道焊不完,要按工艺多层多道焊,控制层间温度。坡口设计成 X 型,就是为厚壁两面焊考虑的。
焊前坡口尺寸复查也重要。运输磕碰、现场切割,都可能让坡口尺寸走样。焊前拿坡口量规再卡一遍角度和钝边,偏差超标的重新修磨。
管件到货验收的完整清单,另有一篇《管件到货,验收先查哪几处》,坡口是其中焊接前最关键的一项,这里单独讲清楚。
坡口尺寸有公差要求。坡口角度偏差一般控制在一两度以内,钝边和间隙的偏差也按毫米级控制。偏差超标,焊工凭感觉焊,根部质量就没保证。
坡口加工设备有讲究。机加工用车床、坡口机,火焰切割用半自动割炬,还有专用坡口机。设备精度决定坡口质量,小厂用手工气割的坡口,通常要再打磨修整。
焊前坡口清理三步走。先除锈,再除油,最后吹净水分和杂物。坡口面要露出金属本色,管口内外各清理一段距离,让焊缝区域干干净净。
不同焊接方法对坡口要求不同。焊条电弧焊和气体保护焊用 V 型坡口多,埋弧焊厚壁用 X 型或 U 型,坡口参数跟着焊接工艺规程走,不能照搬。
收尾一句。坡口是焊接质量的第一道关,角度、钝边、间隙三样认准,坡口面清理干净、探伤到位,焊缝才焊得透、焊得牢。坡口将就,焊缝就得还债。
常见问题(FAQ)
问:管件坡口是干什么的?
答:对焊管件端部开坡口,是给焊缝腾出空间,让焊条能伸到根部把整圈焊透。平直端部厚壁根本焊不进去,开坡口是焊接的前提。
问:坡口有哪几种形式?
答:V 型最常见,单面开;X 型是双面 V,厚壁用,两面焊省料变形小;U 型根部是圆弧,焊材更省但加工贵,厚壁高压才用。
问:坡口三个关键参数是什么?
答:坡口角度、钝边、根部间隙。角度决定焊条能否伸进根部,钝边托住熔池防烧穿,间隙保证焊透。三样按壁厚和焊接方法定。
问:管件坡口按什么标准开?
答:焊接坡口形式和尺寸,气焊、焊条电弧焊看 GB/T 985.1,埋弧焊看 GB/T 985.2。管件标准 GB/T 13401 对端部坡口也有规定。
问:坡口面为什么必须清理干净?
答:锈、油、水、漆会造成气孔、夹渣这些焊接缺陷。火焰切割的坡口还可能有淬硬层和微裂纹,要打磨到露出金属本色,必要时做表面探伤。
问:管件坡口和管子坡口要匹配吗?
答:要。两边角度要配起来,才是一个完整的 V 形焊缝。角度不一致,焊缝成形难看,容易出未焊透、未熔合这些缺陷。
数据来源:来自公开网络
有钢管、管件、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控