欢迎访问本站!
方矩管进厂一般是六米、九米、十二米的定尺,而客户要的构件长度五花八门,横杆一米二、立柱两米四、斜撑一米七。下料切得糙,料头一把一把扔,一年下来损耗能吃掉好几个点的利润。套裁就是把每根原料切到物尽其用的算法活。
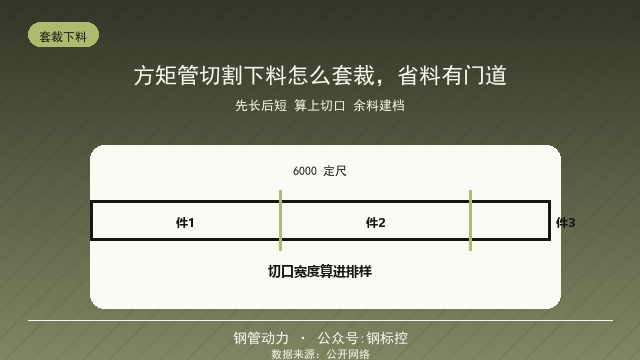
套裁的第一步是把下料清单分组。按长度从长到短排:两米四的一组、一米七的一组、一米二的一组。先安排长件,长件对余料长度要求苛刻,短件灵活,见缝就能插。反过来先切短件,剩下的碎料长件放不进去,就只能当废料卖。
第二步是算切口损耗。带锯片厚一点二到一点五毫米,圆锯片两到四毫米,激光切缝只有零点二到零点五毫米。每切一刀,切口的宽度就从原料里吃掉一截,排样时每刀都要算上。不少班组排样时不算切口,切到最后一两件才发现短了两三毫米,整根料废掉。
举个实际的账:六米定尺切一千二百毫米的横杆,五件用掉六米整减四个切口,切口按三毫米算,余零头十二毫米,这是最干净的切法。如果切一千三百毫米的件,四件加三个切口用掉五千二百零九,剩七百九十一,这七百九十一能不能插进别的订单清单,就是套裁的关键一步。
所以第三步是建余料台账。每切完一批,余料上贴标签写清材质、规格、长度,跟新料一样进台账。下一批下料前先翻余料库,能套进去的先套。余料管理做得好的厂,废料率能压到百分之一以下,做得糙的百分之五起步,差距全在这一本账。
订单量大的时候,手工排样费脑子也不一定最优,可以用排样软件跑一遍。排样问题的本质是装箱问题,软件穷举的组合比人脑多,通常能再省百分之一到三的原料,批量大的厂值得上。
采购端也要跟套裁联动。如果订单里某一长度占比特别大,比如八成的横杆都是一米二,可以直接跟管厂谈定尺,按整倍数定制长度,厂里锯切比自己厂切更省,省下的钱能谈进单价。这个思路在《镀锌方管米重,怎么算才准》 那篇里提过,按米计价的项目定尺尤其划算。
切完不算完,切口质量决定下道工序顺不顺。锯切断面毛刺要清,毛刺高了一来扎手,二来组对时贴合不实,焊缝间隙忽大忽小。断面垂直度也要卡,斜切口的构件组出来的框是菱形的,检验卡不上。毛刺和端面处理的手法可以参考《镀锌管开孔,能不能气割》 里关于热切割与端面处理的部分。
薄壁方管用等离子切或者激光切的时候,热影响区会让切口附近发脆发硬,后续要翻边或者攻丝的端面,优先用冷切的锯切。热切省快但切口有硬化层,工艺路线不同的构件选不同的切法。
还有个常被忽略的损耗源是翻运磕碰。原料在套裁前要经过吊装、堆放、搬抬,端部磕瘪一截,这一截就切不了件了。堆放垫护的规矩在《方矩管堆放怎么垫,压弯变形怎么防》 里讲过,垫木对齐、分层限高,端头磕碰自然就少了。
锯切参数决定切口质量。带锯切方矩管,齿距跟壁厚要匹配,薄壁管用细齿防崩边,厚壁管用粗齿提效率;进给速度宁可慢一点,切速一快,锯偏和毛刺全来了。锯切冷却液按规矩加,干切锯片寿命短,切口还发蓝发硬。
激光切的成本账值得算一算。激光切缝窄、精度高,套裁余量能压到最小,还省了清毛刺工序,但设备折旧贵,薄壁小件、批量大的活最适合上激光;厚壁大料带锯的性价比仍然高。两种设备在厂里各干各的擅长活,不冲突。
定尺长度跟运输要配套。管厂定尺常见六米和九米,九米定尺的单位用料省,但车皮和集装箱装不下九米件的工地就麻烦了,定尺长度先跟运输条件对一遍。有条件的工地还可以让厂里直接按套裁清单切成构件长度供货,厂切精度高,工地零损耗,这个模式的《方矩管切割下料怎么套裁,省料有门道》账咱们前面算过了。
批量生产的排产也有讲究:同一长度的件集中切,减少换尺调机的时间;先切通尺大批量,再切零头小批量。切好的构件按图纸编号喷码或者挂签,分区分架码放,拼装的时候按号取件,找料的时间省下来就是工钱。
端面倒角是个小细节大用处。切完的端头内外口倒个小角,组对插接顺滑不伤手,后续焊接受热也均匀。国标对管端要求有切口斜度和毛刺限值,交付前把管端倒角做上,验收也利索。
损耗要统计不要凭感觉。每周把投入米数和产出件数对一遍账,算出当周损耗率,哪批单子损耗冒头就翻排样单找原因。损耗率管住了,套裁才算真落地,不然算法再好,执行走样也白搭。
下料清单还有一个进阶玩法:把焊接坡口的要求合并进切割工序。要对接焊的端头,切割时直接按坡口角度切出,省掉二次开坡口的装夹找正;管端要相贯线切口的(比如桁架节点),激光管切机能一次切成相贯线,手工放样切割又慢又不准。切割工序多做一步,组焊工序就省半天。
套裁顺序跟热镀锌的外协批次也要对上。切好的构件要外协镀锌的,按镀锌炉的装炉尺寸反推单件长度上限,超长的管子进不了锌锅,只能改短或者换工艺。这种约束在排样前就问清楚外协厂,比切完才知道要返工强得多。
定尺采购的账也要会算两笔。按吨买散尺单价便宜但损耗在你手里,按米买定尺单价略高但料尽其用;加工自己的厂子,散尺加套裁往往更省,纯装配不切割的项目,直接按构件长度定尺最干净。两种买法没有绝对优劣,算总账见分晓。
薄壁管切割还有夹持变形的问题。壁厚一点五以下的方管夹在台虎钳或者锯床夹具上,夹力大了截面夹瘪,切出来的件端口椭圆。薄壁件用软钳口或者垫护条,夹持力点到切口留出距离,这些小手法都是废品率里抠出来的经验。
套裁做好了是纯粹的利润:省原料、省刀次、省搬运。一个中等规模的钢结构加工厂,把套裁和余料台账建起来,一年省下的管材按吨算不是小数。这门手艺没有多深的道理,难在把清单、切口、台账三件事天天做细。
常见问题(FAQ)
套裁为什么先切长件
长件对余料长度要求苛刻,先切长件剩下的余料还能插短件;反过来先切短件,余料碎了长件放不进去。
切口宽度要算进排样吗
必须算。带锯一点二到一点五毫米、圆锯两到四毫米、激光零点二到零点五毫米,每刀都吃掉一截料,不算切口最后一两件会短尺。
余料怎么管理
切完贴标签记材质规格长度进台账,下批下料先翻余料库套裁,做得好废料率能压到百分之一以下。
能不能直接按需定尺
可以,订单某长度占比大时跟管厂约定尺,厂里锯切精度高还省料,省下的钱可谈进单价。
切口毛刺不清有什么后果
组对贴合不实、焊缝间隙不匀,还容易扎手,锯切后应清毛刺并保证断面垂直度。
薄壁管用哪种切割方式好
后续要翻边攻丝的端面优先冷切锯切;等离子激光快但切口有硬化层,视下道工序选。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控