欢迎访问本站!
镀锌管开孔,能不能气割
一句话回答:镀锌管不建议气割。气割温度高,锌直接气化,切口挂渣、锌层烧毁,锌烟还有害;能用锯床、砂轮、开孔器,就别动气割。
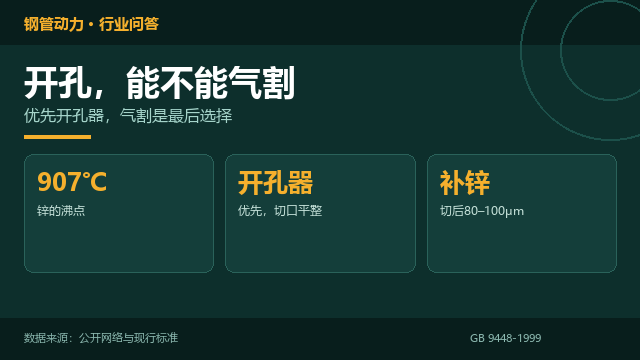
图1:开孔优先开孔器/钻头,气割是最后选择
一、为什么气割不适合镀锌管
锌的沸点约907℃,气割火焰温度远高于此,切口附近的锌直接气化,露出裸钢。
气割切口挂渣、氧化层厚,边缘不整齐;补锌前要磨掉挂渣,费工又难保证。
锌蒸气氧化成氧化锌烟尘,吸入会引起金属烟热;密闭空间、管廊里气割风险更大。
二、开孔用什么
开孔器:金工开孔器/ annular cutter,配低速、切削液,孔口平整,锌层损伤小。
钻头:先打中心孔,再用阶梯钻扩孔;薄壁管要垫木块,防止钻穿时变形。
锯切/铣切:大孔、异形孔用锯床/铣床,切口质量最好。
开孔后去毛刺、倒角,孔口补锌;不要用气割“烧个洞”。
三、必须气割时怎么做
先确认没有替代方案,办理动火审批;清除周边可燃物,设接火措施。
把切口两侧20~30mm的锌层磨掉,减少锌蒸气;切口下方用接渣盘。
强制通风,戴防颗粒物口罩/送风面罩;密闭空间一人作业一人监护。
气割后磨掉挂渣、氧化层,露出金属光泽,再补锌。
四、锌烟危害
氧化锌烟尘是亚微米颗粒,普通纱布口罩拦不住;要戴防颗粒物口罩,密闭空间强制通风。
金属烟热典型表现:下班后口里有金属味、喉咙干、寒战、发热、肌肉酸痛,容易被当成感冒。
GBZ 2.1-2019对氧化锌的时间加权平均容许浓度和短时间接触浓度有规定,现场按职业健康要求管理。
五、切后处理
磨:去挂渣、氧化层、毛刺,切口倒角0.5~1mm。
补:涂富锌底漆80~100μm,或冷喷锌/热喷锌;不能只刷防锈漆。
查:孔口、切口无漏涂;补锌层附着良好,不起皮。
六、安全
气割渣温度高,注意引燃保温材料、电缆、油污;下方设接渣盘,配备灭火器。
氧气瓶、乙炔瓶间距和防倾倒按气割安全规定;软管不得漏气。
作业结束检查现场,确认无阴燃再离开。
七、相关文章
切割工具怎么挑,见镀锌管现场切割,三种工具怎么挑;镀锌管焊接,见镀锌管能不能焊,焊完怎么补锌;车丝留扣,见镀锌管车丝,螺纹留几扣。
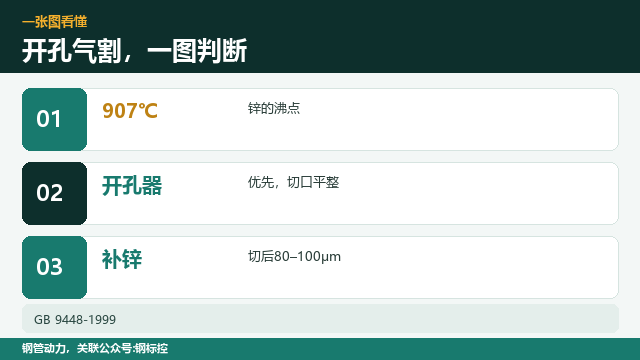
图2:气割的三个后果:锌烟、挂渣、锌层烧毁
常见问题(FAQ)
问:镀锌管能气割吗?
答:不建议。气割烧锌、挂渣、锌层烧毁,锌烟有害;优先开孔器、钻头、锯切。
问:开孔用什么工具?
答:金工开孔器、阶梯钻、锯床/铣床;低速、切削液,孔口平整。
问:气割后为什么要磨锌?
答:切口两侧锌层烧毁/氧化,补锌前必须磨掉挂渣和氧化层,露出金属光泽。
问:锌烟有什么危害?
答:氧化锌烟尘可引起金属烟热,表现为金属味、发热、寒战、肌肉酸痛;要通风和防尘口罩。
问:必须气割时怎么防护?
答:动火审批、清可燃物、磨掉切口两侧锌层、强制通风、戴防颗粒物口罩、设监护人。
问:气割切口怎么补锌?
答:磨掉挂渣/氧化层,涂富锌底漆80~100μm,或冷喷锌/热喷锌。
问:开孔后孔口要处理吗?
答:要。去毛刺、倒角,补锌;孔口是新的裸钢,容易锈。
问:密闭空间能气割镀锌管吗?
答:风险高,必须强制通风、检测、监护;能不用气割就不用。
有采购、加工、找货需求?欢迎到钢管动力发布需求信息,让本地供应商直接联系你。
标准依据:GB 9448-1999《焊接与切割安全》;GBZ 2.1-2019《工作场所有害因素职业接触限值 第1部分:化学有害因素》;GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》
数据来源:来自公开网络
钢管动力,关联公众号:钢标控