欢迎访问本站!
护栏拱、阳光房顶弧、遮阳棚骨架,都要把直的方矩管弯成弧。很多班组第一次弯方管,弯出来不是两边塌进去,就是外侧面起皱,弧线像波浪。方管弯弧跟圆管不一样,四个平面加四个角,每一处都是塌边和起皱的隐患点,这篇把工艺要点说透。
先分清两种常用工艺。大半径的弧,比如几米跨度的拱,用拉弯机:两端夹住管子,一边施加拉力一边绕模弯曲。拉力让整个截面始终处于受拉状态,压失稳没有机会发生,所以拉弯的弧面最光顺,塌边起皱都少,做幕墙和大棚拱的厂基本都配拉弯机。
半径小、弧度大的件,用三辊卷弯或者压弯模。三辊卷弯是管子从三个辊之间过去,调下辊进给控制半径,多滚几遍弯到位。卷弯的问题在于上下辊压着管子走,方管的平面在辊子压力下容易往里凹,四条棱边也容易起皱,需要下面这些对策。
第一招,辊槽跟截面匹配。别拿卷板机的平辊直接卷方管,要换上跟方管外形吻合的异形槽辊,槽形把四个面和四个角托住,压力摊开,截面就不容易畸变。没有现成槽辊的,至少垫上跟截面形状吻合的衬块,道理一样。
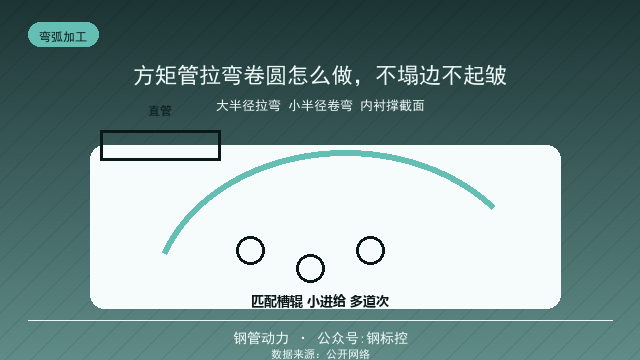
第二招,小进给多道次。想一次压到位最容易出现塌边,正确做法是每道进给量压小一点,反复滚轧逐步逼近目标弧度。材料每道都在小变形范围内流动,失稳的余地就小。着急一次成弧,省下的时间都赔在废品上。
第三招,薄壁管加内衬。壁厚一点五以下的薄壁方管,光靠辊槽还不够,可以在管腔里灌砂捣实两端封住,或者塞进专用芯棒,让内壁撑住外壁。管腔有了支撑,截面在弯曲时就挺得住了。弯完把砂倒净,管内要吹扫干净,别把砂留在管腔里返潮。
半径也有个经验底线。边长乘三左右的半径往下,方管弯起来就比较勉强了,塌边和角部开裂的风险都上来了。实在要做小半径,先试弯短样确认工艺可行,再上正式料。成型阶段的开裂机理在《方矩管一弯就裂、R角还减薄,是料不行还是模具不行?GB/T6728这几条说清》 里讲过,二次弯管的角部开裂同源,R 角小的料弯弧更危险,选料时留意。
回弹必须预留。管子弯到目标弧度松开夹头,弧会弹回去一点,弹多少跟材质和半径有关。有经验的师傅按试弯件量出回弹量,正式弯时把模具弧度或者进给过弯相应的一点点,回弹正好落回图纸弧度。每换一个材质规格,都要重新试弯定这个过弯量。
材质的影响也很大。Q235B 延性好,弯弧顺利;Q355 强度高延伸相对低,同样的工艺参数要放保守,进给更小、道次更多。材质怎么选在《方矩管用Q235还是Q355,材质怎么定》 里说过,弯弧件尽量选延性好的牌号,强度富余够用就行。
弯完的检验用样板卡。按图纸弧度做一块弧形样板,卡在弧线上看透光缝隙,缝隙均匀且在允许值内算合格;同时复测对角线,弯过的管子截面有没有歪,对角线一量便知,对角线公差在《方矩管对角线差多少合格,扭转怎么查》 里有口径。扭转的管件装到拱架上弧线会拧着走,验弧的时候一并看。
拉弯机的工作原理值得多讲两句:两头夹持头夹住管子,转臂绕固定模旋转,同时侧缸给管子施加纵向拉力。拉力把整个截面拉进塑性区,中性层偏移,回弹比纯弯曲小得多,弧面上不会有局部的鼓包凹陷。拉弯的模具按管截面开槽,方矩管拉弯要用方矩管专用槽模,拿圆管模凑合夹不住也拉不正。
三辊卷弯的半径跟辊距有个大致关系:辊距越大,能卷的最小半径越大;想要小半径弧,辊距要收,辊子受力也大,设备吨位要跟上。卷弯前按目标半径和辊距估算进给量,再拿试件验证,比上来就调深进给稳妥得多。
扭转让不少班组吃过亏。方管卷弯时四条棱边受力不均,管子会绕轴线拧着走,弯出来的弧是麻花弧。对策一是进给对称、辊子两侧压力均衡,二是发现微扭及时反向多滚一遍矫正,扭得厉害了再正就难了。
弯完的管子放几天还会再弹一点,这叫时效回弹,室内外温差大的季节更明显。要求高的拱架,弯完检验留出这个余量,装完最终复测一次弧度,微调靠安装时的拉杆和支撑消化,别把精度全指望在弯管工序上。
弧管件的运输包装也是学问。弧形件码放要弧向一致、垫木顺着弧线垫,乱压乱叠弧度就变形了,前功尽弃。长弧件超出车厢的,两端悬空长度控制住,中间加托。这些细节在《方矩管长途运输怎么包装,防变形防锈两手抓》 的包装思路里都适用,弧件比直件更娇气。
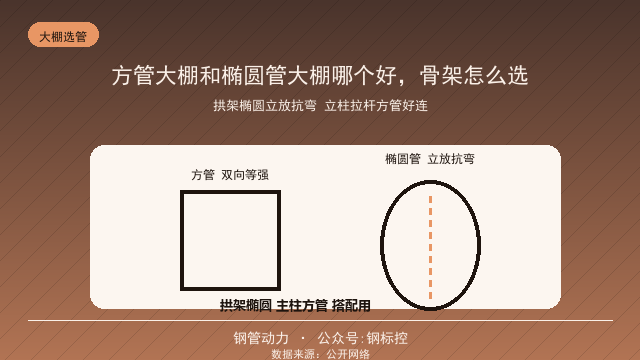
椭圆管弯弧顺带说一句:椭圆管有长短轴,弯弧必须让长轴对着弯曲平面立弯,躺弯截面会往一边塌。弯管厂的师傅接椭圆管的活都会确认方向,自己采购弯弧服务的,下单时把管型方向写清楚,省得拉回来不能用。
弯弧件的划线定位也有小技巧。卷弯前在管子内侧弹出中心线,滚轧过程中盯着线跑没跑偏,偏了及时调辊;弯完的弧管按图纸在平台上放样比对,弧线不吻合先查模具再查进给,把问题定位在工序里,别等到安装现场才发现。
角部开裂是另一类废品形态,多发生在小半径、厚壁、高强钢的组合里。裂了先看裂口位置:裂在 R 角,说明角部延伸不够,换延性好一点的材质或者放大半径;裂在直边中间,多是进给过猛局部拉薄,回到小进给多道次的路子上。
批量弯弧的公差管理也要提一句。一根弧管合格不难,难的是几十根弧管弧度一致,拱架装出来才是一条顺滑的曲线。批量生产用同一套模具、同一台设备、同一个进给参数,首件检、中间抽检、末件复检,把批次一致性锁住,换了设备参数哪怕理论弧度一样,实际弧线也有微差。
最后提醒接单的同行:弯弧件报价要把试弯、样板、废品余量算进去,方管弯弧的工艺门槛比圆管高,按圆管的价接方管的活,大概率亏在返工上。把拉弯卷弯的路数吃透,这门活就是别人抢不走的手艺。
常见问题(FAQ)
拉弯和卷弯怎么选
大半径拱形用拉弯,拉力抑制失稳、弧面光顺;小半径弧度大用三辊卷弯或压弯模,需匹配槽辊和内衬。
方管卷弯为什么塌边
上下辊压力下平面往里凹、棱边失稳起皱。对策是异形槽辊加衬块、小进给多道次、薄壁管加内衬。
薄壁方管怎么弯不瘪
管腔灌砂捣实或塞专用芯棒撑住内壁,弯完倒净吹扫,避免砂粒留在腔内返潮。
弯弧最小半径多少合适
经验上边长乘三以下就比较勉强,塌边开裂风险上升,更小半径先试弯短样确认工艺再上料。
回弹量怎么处理
每换材质规格先试弯量出回弹,正式弯时按经验过弯补偿,回弹正好落回图纸弧度。
弯完怎么验收
用弧形样板卡弧线看缝隙,复测对角线查截面歪扭,两项都合格再上拱架。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控