欢迎访问本站!
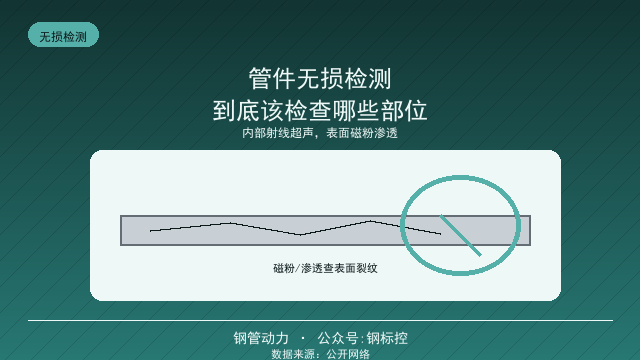
管件出厂前和焊接后都要做无损检测,目的是在不破坏件的情况下查出肉眼看不见的缺陷。钢管管件常见的缺陷是裂纹、未熔合、气孔、夹渣、折叠、分层,这些靠看外观查不出来。
国内承压设备管件普遍按 NB/T 47013 做无损检测,这套标准覆盖射线、超声、磁粉、渗透、涡流等多种方法,管件常用的是射线、超声、磁粉和渗透这几种。
射线检测(RT)看内部体积型缺陷。对焊管件的焊缝、铸钢管件内部气孔夹渣,用射线拍片最直观,底片上能直接看到缺陷形状和大小,按标准评定级别。
超声检测(UT)也是查内部,但更擅长查面积型缺陷,比如未熔合、未焊透、分层。锻制管件内部和白点、裂纹,超声比射线灵敏,常用来查锻件内部质量。
磁粉检测(MT)查铁磁性材料表面和近表面裂纹。管件表面、焊缝热影响区的表面裂纹,磁粉一上就显形,碳钢、合金钢管件表面检测首选它。
渗透检测(PT)查非多孔材料表面开口缺陷,不锈钢、有色金属管件不能用磁粉,就用渗透。表面细微裂纹、气孔,渗透剂渗进去再显像,缺陷就出来了。
不同管件侧重不同。锻制管件重点查内部锻造裂纹和白点,用超声;焊接管件重点查焊缝未熔合未焊透,用射线或超声;铸钢管件重点查缩孔疏松,用射线;表面一律磁粉或渗透。
检测比例不是越高越好,按设计文件和标准要求定。压力越高、介质越危险,检测比例越高,有的要求 100% 射线,有的只做抽检。比例写在设计说明里,别凭经验减。
合格级别也要看标准。NB/T 47013 把缺陷分级,不同方法不同级别。管件验收级别由设计规定,比如焊缝 RT Ⅱ级合格、表面 MT Ⅰ级合格,级别定错就等于没检。
管件本身和管件与管道的对焊焊缝是两回事。管件出厂检测管件本体质量,现场焊接的环缝要另外按焊接工艺做检测,不能拿管件出厂报告顶现场焊缝的检测。
到货验收时检测报告要齐。每张报告写清方法、部位、级别、结论,缺一项都不算完。这一套和《管件到货,验收先查哪几处》 是连着的,先查实物再查报告。
常见误区是只看外观不探伤。很多危险裂纹表面只是一条细线,肉眼根本分不出深浅,不探伤就装机,运行中裂纹扩展就出事故。
误区之二是探伤比例随意减。为省事把 100% 改成抽检,结果漏掉的恰好是缺陷件。检测比例和级别是安全冗余,不能图便宜砍。
不锈钢管件别用磁粉。不锈钢是非铁磁材料,磁粉吸不上,检测无效。这种情况必须换渗透检测,否则等于没检表面。
支管座、三通这种有开孔和应力集中的管件,开孔周围和焊缝是检测重点,磁粉或渗透把表面扫一遍,射线或超声把内部扫一遍,别漏了应力集中区。
返修后要复探。检测出超标缺陷,返修打磨或补焊后,原缺陷位置和相邻区域要重新检测,确认缺陷消除、补焊区无新缺陷才算合格。
管件端部坡口也要查。坡口面的微裂纹、夹层,焊接前不处理,焊后就成焊缝缺陷源。坡口的检查方法可参照《管件坡口,怎么认怎么验》。
检测人员要持证。无损检测是专项技术,评片、判伤都要有相应资质的人员做,报告签字才有效。这也是验收时容易被忽略的一项。
射线评级按缺陷类型分别判。底片上圆形缺陷和条形缺陷分开评级,还要结合管子壁厚对应的质量等级,薄壁和厚壁的判定阈值不一样。
超声对人员要求更高。超声靠探头扫查和波形判伤,比射线更依赖操作者经验,评片人员必须持相应方法资质,结果才可靠。
管件端部要留检测余量。有的管件端部坡口后还要焊接,检测取样和坡口加工要留余量,别把刚探好的部位又车掉一层,等于白检。
铸钢管件检测比例通常更高。铸件组织不均、易有缩松,重要铸件射线检测常要求 100%,抽检容易漏掉缺陷密集区,风险大。
不锈钢管件表面检测优先渗透。磁粉用不了,渗透要选与介质相容的渗透剂,食品医药管件还要把渗透剂残液洗净,不能带进介质。
焊缝余高过大要打磨。管件对接焊缝余高太高,超声扫查会有盲区,重要焊缝按标准打磨到与母材平齐再探,保证检测覆盖到位。
检测时机有讲究。有的缺陷焊后不显形、过段时间才开裂,焊接后宜等消应力或热处理后再探,检测时机不对会漏判。
出厂检测和安装检测要衔接。厂里报告注明检测范围,现场环缝由安装单位另检,两本报告合起来才是整条管线的完整检测记录。
数字化检测在推广。射线底片数字化、超声相控阵成像让缺陷更直观可追溯,大型项目越来越要求检测数据存档,不再只出一张纸报告。
验收要查检测报告有效性。报告上有无方法、部位、级别、结论和检测人员签字,缺一项都不算完,这一项和实物验收同样重要。
射线检测要防辐射。拍片现场要划警戒区、专人监护,操作人员持证并配剂量计,防护不到位既违法又伤人。
超声波测厚常作无损检测的补充。管件壁厚均匀性、减薄情况用测厚仪快速核查,旧管改造前先量一遍实际壁厚。
相控阵超声(PAUT)在重要管线推广。它成像直观、能存数据,比传统超声更利于缺陷定位和追溯,大型项目越来越认。
涡流检测适合特定场景。导热管、小径薄壁管和导电材料表面缺陷,涡流速度快、不用耦合剂,但适用性比超声窄。
检测环境温度有要求。磁粉渗透对温度敏感,标准规定适用区间,低温要选低温磁悬液渗透剂,不能常温工艺硬套冬天。
小径管对接焊缝检测难度大。管径小探头进不去,常改用射线或专用小探头超声,评定也要按小径管专用验收条款。
检测前表面状态要合格。磁粉渗透前焊缝打磨露金属、无飞溅无油污,表面不干净磁痕渗透剂都挂不住,等于白检。
检测标记要留存。超标缺陷的位置标在管件上或图上,返修后对照原标记复探,便于追溯哪一处处理过。
设备校准和探头核查不能省。射线机、超声仪、磁粉渗透材料按期校准检定,仪器失准结果不可信,验收也要查校准记录。
第三方检测与自检要分清。重要工程委托有资质机构出报告,厂内自检用于工序控制,关键部位以有资质第三方为准。
检测结果的判定要留底。评片记录、探伤报告、缺陷位置图随工程存档,后期同管线扩建维修要调原始数据,没底档只能重检。
管件端部标识和检测标记要对应。有的管件端部打钢印编号,检测报告按编号出,编号和实物对不上就无法追溯,领用安装时核对。
老旧管件再检测要重视。运行多年的管件可能出现役前未发现缺陷扩展或新缺陷,检修期安排复探,比等泄漏再处理主动。
一句话。管件无损检测按 NB/T 47013 选方法:内部用射线或超声,表面铁磁用磁粉、非铁磁用渗透;锻件查白点、焊缝查未熔合、铸件查缩孔;比例和级别按设计,返修要复探。
常见问题(FAQ)
问:管件无损检测按什么标准?
答:国内承压设备管件普遍按 NB/T 47013,覆盖射线、超声、磁粉、渗透等方法,管件常用射线、超声查内部,磁粉、渗透查表面。
问:表面裂纹用什么方法查?
答:铁磁材料管件用磁粉(MT),不锈钢等有色金属用渗透(PT)。表面细微开口缺陷这两种方法最灵敏,外观检查替代不了。
问:锻件和铸件检测重点一样吗?
答:不一样。锻件重点查内部锻造裂纹、白点,用超声;铸钢件重点查缩孔、疏松,用射线;表面一律磁粉或渗透。
问:不锈钢管件能用磁粉检测吗?
答:不能。不锈钢是非铁磁材料,磁粉吸不上等于没检。必须改用渗透检测查表面缺陷。
问:检测比例和级别能随意降低吗?
答:不能。比例和级别是安全冗余,由设计文件规定,随意抽检或放宽级别会漏掉缺陷件,验收按设计执行。
问:管件出厂检测和现场焊缝检测是一回事吗?
答:不是。出厂检测管件本体,现场环缝要另按焊接工艺检测,不能拿出厂报告顶替现场焊缝检测。
数据来源:来自公开网络
有钢管、管件、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控