欢迎访问本站!
一批 DN300 对焊弯头到货,验收员拿手电照外弧,摸到一道浅凹,供方说这是成形留下的正常起伏,需方坚持判缺陷退货,两边僵在仓库。GB/T 12459-2025《钢制对焊管件 类型与参数》第 7 章管表面轮廓,GB/T 13401-2025《钢制对焊管件 技术规范》第 8.2 条管形状、尺寸和外观的逐件检验,两条合起来才把问题说全。
先把两本标准分工定死。12459-2025 是产品尺寸与参数标准,第 7 章表面轮廓规定几何过渡形态;13401-2025 是技术规范,第 8 章检验与试验规定逐件检什么、怎么判。只对着 12459 的图看,容易把「圆滑过渡」当成可以凭手感放行;只套 13401 的深度值,又容易漏掉整体塌陷、棱角这类形状问题。
12459-2025 第 7 章的要点值得逐句落地:当管件上的相邻开口不在平行平面上时,外表面应由渐进圆弧或圆角相连接,圆弧或圆角可终止于相切处;除直接由自由锻锻件制作的管件外,外表面均应圆滑过渡,无棱角或塌陷;采用锻件直接制造的管件,其外表面轮廓按采购方与制造商协议供货。这一章管的是「面与面怎么接」,不是管壁有多厚。
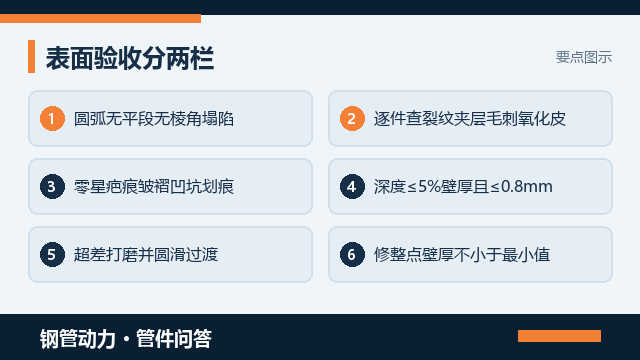
13401-2025 第 8.2.1 条从另一头卡形状:管件应有正确的外形,形状应对称,所有圆弧处应圆滑过渡,圆弧的任何部位不应有平面存在。这一句最实用,因为它给了一个现场能看、能量、能拍照留证的判据:拿直尺或样板贴圆弧,出现一段贴合的平段,就不是圆滑过渡。推制或压制成形时模具局部磨损、芯棒偏移,常把圆弧压出一小段平面,肉眼不显眼,直尺一贴就露。
再看局部凹凸怎么判。13401-2025 第 8.2.3 条给了明确限值:管件表面应逐件检验,应无裂纹、夹层等缺陷,并应无毛刺、氧化皮及其他附着物;表面允许有零星而不是大面积出现的疤痕、皱褶、凹坑、划痕等,其深度不应大于壁厚的 5% 且不大于 0.8mm;超过这一限值的视为缺陷。
量深度这一步最容易糊弄。用指甲刮、手摸、目测,判不了 5% 壁厚。稳妥做法是先确认该处公称壁厚,把 5% 折算成毫米数,与 0.8mm 取较小者当限值,再用深度尺或带基准桥的测深工具跨过凹坑两侧未变形表面读数,记录测点编号、方向、实测值和限值。整片起伏、成排皱褶,即便单点深度没超,也不属于条款允许的「零星」,要单独列出来,不能混进合格记录。
这里要和 12459-2025 第 9 章壁厚偏差连起来看:按公称壁厚订货时,任意一点的壁厚不小于公称壁厚的 87.5%,关键部位的壁厚还不小于关键部位设计壁厚的 87.5%;按最小壁厚订货时,任何一点不小于规定的最小壁厚。
关键部位这个概念别漏。12459-2025 第 5.2.2 条把弯头的内弧、三通和四通的肩部、管帽的转向弧、异径管的大端列为关键部位,这些正是成形减薄与应力集中叠加的地方。同样的凹坑,出现在直段和出现在弯头内弧,后果不一样。修磨深度限值算的是该处壁厚,验收底线还要并上关键部位的设计壁厚要求,《管件关键部位壁厚怎么验,减薄到多少算废》里对减薄到多少算废按测点拆得细,可以对着核。
修磨之外还有焊接修补这条路,但门槛更高。13401-2025 第 9 章单独规定焊接修补,哪些缺陷能补、补多大面积、补完怎么复检都有条件,不能拿打磨的思路去套。《管件焊接修补限多少面积,哪些不能补》里对修补面积和禁用情形列得清楚,先分清缺陷性质再定动作。
几种常见误判值得单列。一是忽略「零星」这个前提,成片皱褶按单点深度判合格;二是把 0.8mm 当成唯一限值,忘了壁厚 5% 这一档,薄壁件尤其容易错;三是只量凹坑不量修磨后的剩余壁厚,把 12459-2025 第 9 章的 87.5% 底线跳过去;四是把锻件直接制造的管件按常规轮廓卡,第 7 章写明这类按供需双方协议供货,协议没写就先补协议,别到货现场临时吵。
验收动作按四步落地。尺寸公差与形位公差另两条线,《管件尺寸公差圆度垂直度怎么看才准》和《管件形位公差怎么量,超差怎么判》里按量法拆过,可以并到同一张单子上,别三拨人各量各的。
《管件到货,验收先查哪几处》里对到货先查哪几处给了顺序,《管道定检管件重点查哪几处,弯头外弧别漏》里对运行后重点复查哪几处也点明了部位,两头的记录用同一套测点编号才对得上。碰到锻件成形、非标轮廓或薄壁项目,别在电话里描述「有点凹」,到钢管动力发布需求信息把型式、公称壁厚、材料等级、按公称壁厚还是最小壁厚订货一次写清,让能出逐件检验记录和修磨复测记录的厂家主动对接,比到货再争「这算不算缺陷」省事得多。
常见问题(FAQ)
问:圆弧上有一小段平面算问题吗
答:算。GB/T 13401-2025 第 8.2.1 条写明所有圆弧处应圆滑过渡、圆弧的任何部位不应有平面存在;GB/T 12459-2025 第 7 章要求外表面无棱角或塌陷。用直尺或样板贴圆弧出现贴合平段,就是形状不合格,不能按凹坑深度限值放行。
问:凹坑深度按什么判可留
答:按 GB/T 13401-2025 第 8.2.3 条:零星而非大面积的疤痕、皱褶、凹坑、划痕,深度不大于壁厚的 5% 且不大于 0.8mm 可留,两个条件同时满足才算;超限视为缺陷,打磨修整且修整点壁厚不小于规定的最小值。
问:成片皱褶能按单点深度放行吗
答:不能。条款允许的是零星出现,成片、成排或大面积起伏已超出适用前提,即便单点深度没超也要单独记录处置。裂纹、夹层属明确不应有的缺陷,更不在可留范围内,要按 GB/T 13401-2025 第 9 章焊接修补或退货路径走。
问:磨完还要复测哪几项
答:复测两样:修整部位剩余壁厚,以及轮廓是否仍圆滑过渡。GB/T 12459-2025 第 9 章规定按公称壁厚订货时任意点不小于公称壁厚的 87.5%,关键部位另按设计壁厚的 87.5%;按最小壁厚订货则不小于规定的最小壁厚。只看磨平了不够。
问:锻件做的管件也按这套卡吗
答:轮廓形态不完全一样。GB/T 13401-2025 第 8.2.1 至 8.2.3 条的形状、尺寸、外观逐件检验仍适用,但 GB/T 12459-2025 第 7 章写明采用锻件直接制造的管件,其外表面轮廓按采购方与制造商协议供货。协议里要先写清轮廓要求。
钢管动力,关联公众号:钢标控












