欢迎访问本站!
弯头推制完,外弧被拉薄、内弧被压厚,这是成形工艺带来的必然结果。以前验收时只量端部壁厚,端部合格就放行,中间那段减薄没人管。GB/T 12459-2025 第一次把「关键部位」写进标准,明确点出弯头内弧、三通和四通肩部、管帽转向弧、异径管大端这些位置,并给出 87.5% 这条判据。这条线怎么量、怎么判、超标了能不能让步,下面按现场能操作的顺序说清。
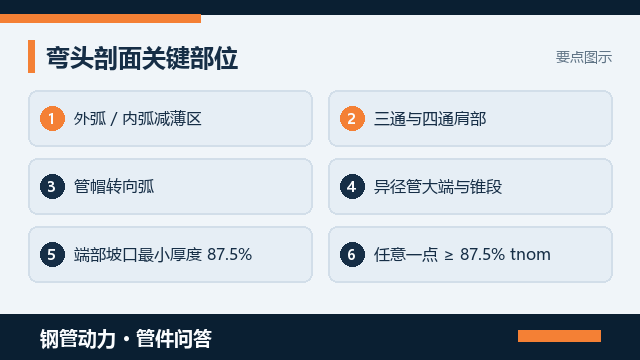
先把数值摆出来。按公称壁厚订货时,新版第 9 章规定端部坡口处的最小厚度应为公称壁厚的 87.5%,管件任意一点的壁厚不应小于公称壁厚的 87.5%;关键部位的壁厚还应满足设计壁厚的 87.5%。若按最小壁厚订货,则任何一点的壁厚都不应小于规定的最小壁厚。换句话说,负偏差最多 12.5%,这是硬线不是参考值。
为什么是 87.5%?这个数来自 ASME B16.9 一系的口径,对应常用轧制管材 12.5% 的壁厚负偏差。管件要跟同规格、同材质、同壁厚的无缝直管具备同等的承受内压能力,如果允许管件比管子再薄一截,整套管线的薄弱点就落在管件上。标准把这条写进公差表,是让设计算出来的壁厚在管件上也能兑现。
关键部位的定义比数值更重要。新版 5.2.2 增加了对管件关键部位的说明,指的是成形后壁厚最容易减薄、应力又最集中的区域:弯头内弧(部分资料也把外弧背部减薄区列入)、三通和四通支管与主管相交的肩部、异径管锥段过渡处、管帽转向弧。这些位置恰恰是疲劳开裂与腐蚀失效的高发区,旧版对抽检点位缺乏统一界定,新版直接锁定了测点。
测点怎么布置才不漏?建议做一张测点图随验收单走:弯头沿弯曲面取内弧中点、外弧中点、两端直段各一点;三通取肩部 45 度方向、主管两端、支管端;异径管取大端、小端、锥段中部。用超声测厚仪逐点记录,同一材质、同一批次的声速要用同材质试块校准。测厚仪读数受表面氧化皮和曲率影响,弯头弧面要用小直径探头或加耦合补偿。
光量壁厚还不够,还得看设计壁厚。方法 A(设计验证试验)下,制造商通过爆破试验确定关键部位的设计壁厚;方法 B 下,用户要求按附录 B 的最小壁厚供货,合同和标记注明 GB/T 12459-B。
这个 K 值解释了一个常见误会:按公称壁厚订的长半径弯头,内弧侧不一定天然合格。以 t=9.53 mm 的 DN300 长半径弯头为例,K=1.10 算出的内弧侧最小壁厚约 10.48 mm,反而比公称壁厚还厚。也就是说,制造商必须在成形时给内弧预留加厚量,或者选用更厚的原料管。验收时只对照公称壁厚看,会放过设计要求更高的部位。
端部坡口是另一个必测点。新版第 8 章按公称壁厚分三档规定端部制备:小于 3 mm 时可做直角或轻微倒角,3 到 22 mm 做简单坡口,大于 22 mm 做组合坡口。坡口削薄之后剩下的钝边厚度仍要满足 87.5%。现场常见的问题是坡口修磨过头,把端部车薄了却没人复测,直到组对时才发现错边。坡口怎么认怎么验,《管件坡口,怎么认怎么验》里讲得比较细。
形位也要一起看。新版第 9 章把形位公差单列成表,规定了 Q(管件端面垂直度)和 P(管件轴线直线度),另有尺寸偏差表覆盖端部外径、内径、中心至端面等二十余项。壁厚合格但端面不垂直,组对时仍会错口,焊工只能强行对口,残余应力留在焊口里。壁厚与形位最好一次装夹测完,别分两批人各测一半。
发现减薄超标怎么处置?先确认是单点还是整批,扩大抽检比例到同炉批同规格全数;再确认设计壁厚口径,若合同选的是方法 B,按附录 B 复核而不是只按公称壁厚判。确属超差的按不合格品隔离,可修磨的只限表面缺陷,壁厚不足不能靠补焊堆厚了事。《管件表面有划痕凹坑,修磨到多深算合格》讲的是表面划痕凹坑的修磨限值,跟壁厚不足是两码事,别混用处置口径。
还有一个容易被忽视的场景:旧库存件和返修件。按 2017 版生产的管件,成形时未必按新版关键部位预留加厚量,直接拿到执行 2025 版的合同里交付,内弧和肩部最容易判不合格。拆下复用的旧管件同理,减薄之外还可能有冲刷腐蚀,测点要更密。《拆下的旧管件复用前,壁厚和无损要补查吗》讨论过旧件复用前该补查哪些项目,可以和测点图一起用。
把要求写进合同比事后争执有效。技术协议里建议明确四件事:按公称壁厚还是最小壁厚订货、设计方法选 A 还是 B、关键部位是否按附录 B 供货、验收时 key 部位测点图与记录表由谁出。这四条写清,供方报价时就会把加厚料和爆破试验成本算进去,不会等到验收才临时说做不到。
需要大口径弯头、厚壁三通或按方法 B 供货的管件,可以到钢管动力发布需求信息,把 DN、壁厚等级、弯曲半径、设计方法和测点要求写清楚。能出关键部位测厚记录和附录 B 计算书的厂家会主动联系,比到货后再补资料稳妥。
常见问题(FAQ)
问:87.5% 是按哪个壁厚算的
答:按公称壁厚订货时,以公称壁厚 tnom 为基准,端部坡口处最小厚度和管件任意一点壁厚都不得小于 0.875 tnom;关键部位壁厚还要满足设计壁厚的 87.5%。按最小壁厚订货时口径不同。
问:弯头哪些位置必须测厚
答:至少覆盖内弧中点、外弧中点、两端直段和端部坡口钝边,三通另取支管与主管相交的肩部 45 度方向,异径管取大端、小端和锥段中部。GB/T 12459-2025 新增的关键部位说明正是点名这些高应力减薄区。建议把测点画成图随验收单归档。
问:附录 B 的 K 系数有什么用
答:用于按方法 B 计算弯头内弧侧最小壁厚,公式是 T = tnom × K。短半径 R=1D 取 K=1.25,长半径 R=1.5D 取 K=1.10,3D 弯头 K=1.04,半径越小需要预留的加厚量越大。选方法 B 时须在合同和标记上注明 GB/T 12459-B。
问:壁厚不足能补焊修厚吗
答:一般不能作为验收处置手段。GB/T 13401-2025 第 9 章的焊接修补针对局部缺陷,且限定缺陷面积不超过外表面积 5%、深度不超过公称壁厚 1/4 且不大于 5 mm、长度不超过公称直径 1/8。
问:2017 版的库存件还能用在新建项目吗
答:要逐批复核。旧版没有关键部位定义和附录 B 的肩部最小壁厚要求,成形时未必给内弧、肩部预留加厚量,直接按 2025 版验收容易判不合格。建议按新版测点图全数测厚,《管件库存尾料混了批,还能上压力管道吗》里有过这类教训。
钢管动力,关联公众号:钢标控