欢迎访问本站!
管件外径、壁厚、中心至端面全量合格,现场组对却错口,多半是形位没量。GB/T 12459-2025 第 9 章把壁厚公差的内容补全、新增规格的公差补齐,并特意把形位公差另表单列,规定了 Q(管件端面垂直度)和 P(管件轴线直线度)两项。新版把这两项从尺寸表里拎出来,意思很明白:尺寸合格不等于装得上。
先把两张表分清。第 9 章的尺寸偏差表覆盖端部外径、内径、中心至端面尺寸、翻边短节总长等二十余项参数,属于「量出来是多少」;形位公差表管的是「面和线正不正」,只有 Q 和 P 两项。旧版把形位混在尺寸要求里,容易在验收单上被漏掉,新版单列之后,检验员至少要单独签一栏。
Q 是管件端面垂直度。端面应与管件轴线垂直,端面歪了,两个相邻件组对时坡口间隙沿圆周不均,一边顶死一边留大缝,焊工只能靠点焊硬拉。强行对口会在焊口留下装配应力,运行中叠加内压和热胀,焊口就成了薄弱点。大口径、厚壁件尤其明显,因为同样的角度偏差在更大的半径上会放大成更大的错边量。
P 是管件轴线直线度。弯头、异径管、翻边短节这类件,两端轴线应在同一直线或设计的理论位置上。轴线偏了,预制管段的整体走向就偏,装到管廊上会和支吊架、设备接口打架。直观的检查办法是把件放在平台或 V 型架上转动,观察两端与基准面的贴合,再用塞尺或百分表读数。
现场怎么量 Q?常用做法是把管件端面贴靠直角尺或检验平板,用塞尺测端面与基准之间的最大间隙,按标准表给出的允许值判定;有条件的上三坐标或专用检具,直接输出垂直度数值。量之前要清掉端面毛刺、氧化皮和运输磕碰的凸起,否则读数会被局部高点带偏。测量结果按 GB/T 8170 的修约值比较法修约后再比大小。
现场怎么量 P?把管件架在两处等高支撑上,沿轴线方向拉钢丝或用激光对中,测两端中心相对基准线的偏移;也可用百分表沿外表面轴向扫一遍,看读数波动。注意把外径不圆和轴线不直分开:外圆本身的椭圆度属尺寸/形状范畴,测 P 时要以轴线为基准,别拿外圆当基准直接读数。圆度怎么判,《管件尺寸公差圆度垂直度怎么看才准》里讲得比较细。
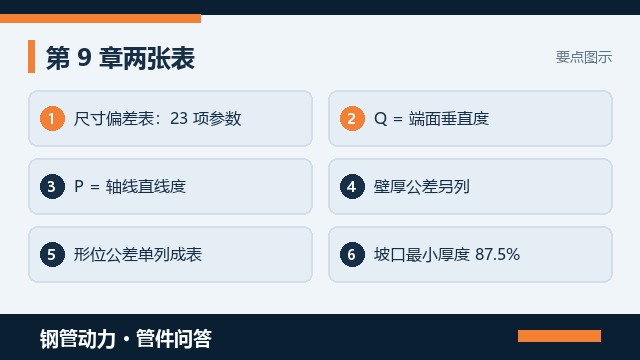
新版把壁厚公差也放进第 9 章一并细化:按公称壁厚订货时,端部坡口处最小厚度与任意一点壁厚不小于公称壁厚的 87.5%,关键部位壁厚还应满足设计壁厚的 87.5%;按最小壁厚订货时,任何一点不小于规定的最小壁厚。壁厚、尺寸、形位三张表最好一次装夹测完,避免分两批人各测一半、基准不统一。
端部坡口是 Q 和壁厚的交汇点。新版第 8 章按公称壁厚分三档:<3 mm 可做直角或轻微倒角,3 到 22 mm 做简单坡口,>22 mm 做组合坡口,焊接端部过渡的最大包络线也要符合标准要求。坡口修磨过度会同时伤到端面平面度和钝边厚度,所以修磨后必须复测。《管件坡口,怎么认怎么验》和《管件到货坡口磕了道口子,能修还是退货》都讲过坡口磕伤、修磨的处置,可以配合看。
超差怎么判?先确认测量基准和量具是否合规,排除毛刺、垫块不平、量具未校准这类假超差;再按标准表对应规格的允许值判定,注意修约规则。确属超差的按不合格品隔离,不要用火焰校正、机械硬顶或加大焊接填充来「救」。管件是成形件,强行矫正会改变残余应力分布,冷轧或热处理状态也可能被破坏。
组对环节的判据也要写清。管道施工规范对错边量有要求,管件端面垂直度超差会直接吃掉错边余量。技术协议里可以约定:到货按第 9 章验 Q 和 P,组对时再按施工规范验错边,两项分别记录,避免争议时互相推。《管件组对错边超标,能不能硬对口矫正》讨论过组对错边能不能硬对口矫正,结论和这里是一致的。
还有个容易被忽略的场景:运输和堆放。大口径薄壁管件吊装、码放不当会造成端面变形,出厂检验合格、到货却歪了。到货验收应把形位复测放在见证环节,特别是长途运输或多次倒运的批次。发现变形要先取证再判责,《管件运输磕了密封面,到货怎么取证索赔》讲过密封面磕碰的取证思路,同样适用于端面。
把要求前移到文件里最省事:订货单写明执行 GB/T 12459-2025 第 9 章,要求供方随货提交尺寸、壁厚、形位三类检验记录,并注明量具编号与修约方式。检验记录齐了,组对现场就只需做一次复核,不必逐件重测。
需要大口径管件、组合坡口件或要供方出全项形位记录的,可以到钢管动力发布需求信息,把 DN、壁厚等级、端面要求和检验资料清单写清。能提供第 9 章全项记录的厂家会主动对接。
常见问题(FAQ)
问:第 9 章的 Q 和 P 指什么
答:Q 是管件端面垂直度,衡量端面与管件轴线是否垂直;P 是管件轴线直线度,衡量两端轴线是否落在设计理论位置。GB/T 12459-2025 把形位公差从尺寸要求里单列成表 13,另用表 12 列端部外径、内径、中心至端面等二十余项尺寸偏差。
问:端面垂直度超差有什么后果
答:组对时坡口间隙沿圆周不均,一边顶死一边留大缝,焊工只能靠点焊硬拉,装配应力留在焊口里,运行中叠加内压与热胀容易成为薄弱点。大口径厚壁件上,同样的角度偏差会放大成更大的错边量,还会直接吃掉施工规范给出的错边余量。所以尺寸全绿也可能装不上。
问:现场怎么量 Q 和 P
答:Q 可把端面贴靠直角尺或检验平板,用塞尺测最大间隙,有条件用三坐标直接输出垂直度;P 可把管件架在等高支撑上,拉钢丝或激光对中测两端中心偏移,也可用百分表沿轴向扫。测前清掉毛刺与磕碰凸起,并按 GB/T 8170 的修约值比较法修约后判定。
问:形位超差能不能现场矫正
答:不建议。管件是成形件,火焰校正或机械硬顶会改变残余应力分布,可能破坏热处理状态与壁厚,属于把可见偏差换成不可见风险。正确做法是先排除毛刺、基准不平、量具未校准等假超差,确认属实后按不合格品隔离,由供方返修或更换,不要用加大焊接填充来凑。
问:出厂合格到货却错口,算谁的
答:先查运输与堆放。大口径薄壁件吊装、码放不当会造成端面变形,出厂检验合格并不保证到货状态。建议把形位复测放进到货见证环节,长途运输或多次倒运的批次重点抽查,发现变形先拍照取证、记录批次与吊装方式,再按合同划分责任。
钢管动力,关联公众号:钢标控