欢迎访问本站!
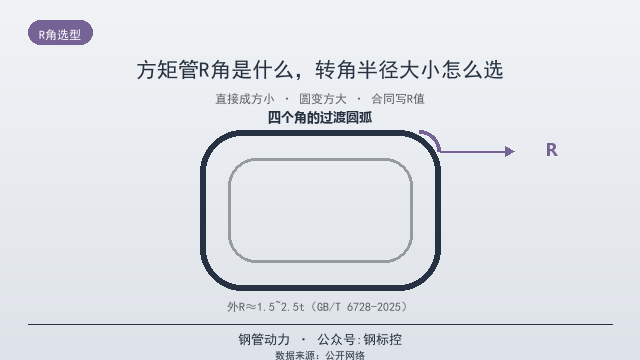
报方矩管规格,大家都记得边长和壁厚,四个角上那个圆弧的半径却常常没人提。这个叫R角(转角圆弧半径)的参数,看着不起眼,压弯会裂、打孔会断、喷塑会露底,都跟它有关系。这篇把R角的来龙去脉讲清楚。
R角是哪来的。方矩管不是天生方的,冷弯成型把钢带一步步折成方,或者先卷成圆管再压成方,转折的地方材料要连续过渡,四个角就是那段圆弧。两条成型路线的R角天生不一样:圆变方工艺里圆管的弧被压成四个角,R角相对大;直接成方在孔型里直接折弯,R角可以做小。两条工艺的差异和各自特点在《方矩管直接成方和圆变方,有什么区别》里讲过,这里只记结论:要小R角选直接成方,常规用途两条路线都行。
国标管到什么程度。GB/T 6728-2025对外圆弧半径有规定,常规冷弯方矩管的外R通常在壁厚的1.5到2.5倍量级,壁厚越厚R越大,具体数值按标准的表列执行;直接成方的产品R可以更小。采购时如果对R角有明确要求(比如后续要压弯、要贴合安装),合同里直接写R值范围,到货用R规(半径样板)靠一靠就能验,这是最不容易扯皮的验收方式。
R角影响的第一件事是压弯。方矩管压弯拉弯时,弯的地方外侧受拉内侧受压,角部本来就是冷弯成型的加工硬化区,残余应力高、塑性储备低,R角小的管在角部开裂的概率明显高于大R角。《方矩管拉弯卷圆怎么做,不塌边不起皱》里说过弯弧工艺,选管时配合一条:需要弯大弧的构件,优先选R角大一点的批料,弯前做试弯验证,比弯裂了再补救省得多。壁厚和R角一起看,薄壁加小R是开裂高发组合。
第二件事是打孔。孔位离角部太近,等于把孔开在应力集中区再叠一个孔边应力集中,冷弯硬化区又不给塑性留余地,开裂几乎必然。《方矩管打孔翻边怎么做好,开孔会开裂吗》里给过开孔的安全距离,配合R角记一条:孔边到角部圆弧起点的距离,按不小于孔径考虑更稳,重要受力件还要往外让。
第三件事是防腐。热镀锌时角部是锌液流动的敏感区,R角太小酸洗时角内残液难排净,镀后角部锌层偏薄或积锌,检查时角部是重点;喷塑时小R角有静电屏蔽效应,边角粉层薄,喷涂工艺里专门有边角复喷的说法。验收镀锌层时按《镀锌管锌层,国标最低多少微米》的下限逐面查,角部单独看。
第四件事是外观和贴合。做货架型材、装饰面、玻璃框这类外露构件,R角大小直接决定观感:R大圆润R小硬朗,客户有审美偏好的,样品确认时就要锁定。还有配合类用途,方矩管要嵌进另一构件的方槽里,两边R角不匹配(一方大R一方小R),装进去就晃,这种配合件订货时双方R值和公差都要写进图纸。
特殊R怎么处理。需要明显小于常规的R角(比如外观要求接近直角),直接成方工艺可以做到,模具和价格另算;需要大R角(外R达到2.5倍壁厚以上)的,订货时说明用途,钢厂按孔型调整。还有一类高精度要求的冷拔异型管走GB/T 3094,R角和尺寸公差都能收得更紧,代价是价格上台阶;异型截面定制的整体路数(D形、P形、凹槽这些截面怎么开模怎么验收)是另一个专题,这里先不展开。
验收汇总:常规批料用R规抽测R角范围,对照合同;看角部外观有没有微裂纹(小R角批料重点查);镀锌批料角部锌层单独测厚;配合件对样装配试装。发现角部开裂的整批判退,角裂是扩散性缺陷,焊补救不回来。
R角和米重的账也顺带算一算。四个角的圆弧让方矩管的实际截面积比理论直角截面小一点,理论上R角越大米重越轻,但差别很小(常规R角下每米差几克),按理重公式结算时通常忽略不计,这一点《镀锌方管米重,怎么算才准》里算过细账。但注意反过来的坑:有小R要求的订单,直接成方工艺的成材率低、模具损耗大,价格比常规R的批料贵一些是正常的,别拿常规价去压小R的单子,供应商答应得爽快,往往在壁厚或边长上找补回来,验收时壁厚照《方矩管壁厚怎么量,负偏差留多少才稳》的口径量,两头都要盯。
给一个R角选型的实操经验收尾。没有特殊要求的常规用途,别指定R角,按国标常规范围采购,价格最经济;需要弯弧、贴合、配合安装的,把R角写进合同并用R规验收;外观件和配合件打样确认,样品封存。R角这个参数的道理就一句话:默认交给标准,特殊写进合同。很多扯皮源于买方没提、卖方没说,货到才发现对不上,其实一个电话的事,把R角问清楚,订单就少一个雷。
分不清R角批料来源时有个简单的现场判别法。同一批管子抽两根,看四个角的圆弧过渡是不是顺滑一致:圆变方工艺的R角四周均匀、圆弧饱满,直接成方的R角在两个对称面上略有差异;再摸角部内侧,直接成方的内角有明显的折弯棱线。这个办法不能替代R规测量,但快速分拣、预估工艺路线够用了,收货时按工艺路线分批码放,后续弯弧打孔的工序安排完全不同,混批是工艺事故的源头。R角虽小,从采购到工序都留着它的位置,管理就顺了,下单前多问一句,到货少操十分心。
总结一下:R角是方矩管四角的过渡圆弧,圆变方大直接成方小;GB/T 6728-2025口径外R通常在壁厚1.5到2.5倍量级,有要求写进合同用R规验;压弯选大R试弯先行,打孔离角部远一点,镀锌喷塑角部单独查,配合件双方R值锁进图纸。
常见问题(FAQ)
方矩管R角一般是多少
常规冷弯方矩管外R通常在壁厚的1.5到2.5倍量级,壁厚越厚R越大,具体按GB/T 6728-2025表列。直接成方工艺R可以更小。
R角大小能选吗
能。小R选直接成方工艺,大R订货时说明用途由孔型调整,有明确要求把R值范围写进合同,到货用R规(半径样板)验收。
压弯为什么在角部开裂
角部是冷弯成型的加工硬化区,残余应力高塑性储备低,R角小的管更明显。弯大弧选大R批料并先试弯验证。
打孔为什么离R角要远
角部本身是应力集中区,孔边应力集中叠加冷弯硬化区,极易开裂。孔边到角部圆弧起点距离按不小于孔径考虑,受力件再外让。
镀锌时R角有什么影响
小R角酸洗残液难排、锌液流动受限,角部锌层偏薄或积锌。验收时角部锌层单独测厚,按国标下限对照。
配合安装的方矩管R角要注意什么
嵌装配合的两件R角必须匹配,一方大R一方小R装进去就晃。配合件订货时把R值和公差写进双方图纸,试装确认。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控












