欢迎访问本站!
方矩管做框架、支架,十有八九要打孔。普孔、腰孔、翻边孔,打在哪里、用什么工艺,直接决定孔会不会裂、管会不会废。这一篇把打孔翻边的门道捋一遍。
先说三种工艺的分工。钻孔精度最高,孔壁光滑无硬化,适合螺栓孔和受力孔,就是慢;冲孔效率高,模冲一次一个,孔壁有冷作硬化层,适合薄壁管和量大不受力的孔;激光切割灵活,图形随便画,热影响区小,是现在批量下料的性价比之选。
气割开孔要慎用。火焰切口粗糙、热影响区大,切口下缘挂渣,受力结构上的孔不建议气割,具体哪些场合能勉强用、怎么补救,在《镀锌管开孔,能不能气割》 里讲过边界,一句话:受力孔不气割,凑合孔先补磨。
孔位是最讲究的一件事。三条避让要记牢:避开焊缝,焊缝和热影响区材料不均匀,孔打在焊缝上等于在接头上再削弱一刀;避开 R 角,角部是冷弯变形最大的区域,冷作硬化集中,孔靠近角部容易顺着角裂;避开管端太近的位置,管端有组对应力和切割毛刺,孔到管端的距离留一倍孔径以上。
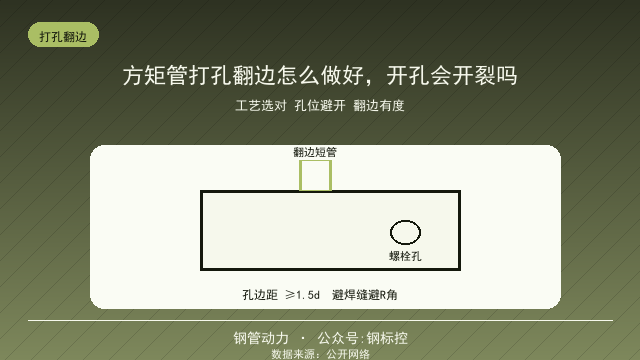
孔边距也有通行口径。孔中心到管边或者到相邻孔的距离,一般不小于一点五倍孔径,太近了孔与孔之间形成窄条,受力时窄条先撕。多孔排布时按孔距模数排,别哪里方便打哪里。
方矩管打孔和圆管不同的地方在于四个面都是平的,翻边孔特别好用。翻边孔是先冲一个小孔再翻出一圈短竖边,螺纹或者穿线管拧在竖边上,局部刚性好,还省了补强板和焊缝,设备安装、护栏配件、走线支架大量用。
翻边孔的翻边高度有限度。翻边是材料被拉伸的过程,翻得越高材料越薄,接近临界高度时孔口边缘开裂,薄壁管尤其明显。翻边高度一般控制在孔径的一到一点五倍以内,壁厚薄的下限走,翻不动就改焊接螺母,别硬翻。
开孔会不会裂,材料是内因。塑性好的 Q235B 一翻一个准,强度高的料翻边前最好把孔口毛刺去掉,毛刺口就是裂纹源。R 角区域的减薄和硬化问题在《方矩管一弯就裂、R角还减薄,是料不行还是模具不行?GB/T6728这几条说清》 里分析过,打孔避开角部是同一个道理。
螺栓孔的孔径有讲究。普通螺栓连接,孔径比杆径大一到一点五毫米,装得进又不旷;孔开大了接触面小,螺栓预紧后板件打滑。 高强螺栓孔的精度要求更高,配钻孔不配冲孔,冲孔的硬化层和塌边影响摩擦面。
壁厚和孔径的匹配有个直观判断。孔径小于壁厚的两倍时冲孔困难,冲头寿命短、孔壁撕裂多,这种情况改钻孔;大孔小管尽量用激光,整面掏一个大孔时还要考虑截面削弱,掏孔前算一下残余截面够不够。
镀锌管打孔还有一道防腐的尾巴。孔口切断了锌层,切口和孔壁要补涂富锌漆或者冷镀锌涂料,用自攻钉装配件的,钉子和孔壁的摩擦会把补涂层刮掉一部分,重要部位涂两遍。开孔接三通的补强和防腐做法,在《镀锌管开孔接三通,怎么开》 里连着讲过。
冲孔模的间隙影响孔的质量。间隙太大孔口塌边毛刺大,间隙太小冲头磨损快还容易崩刃,壁厚和模具间隙要匹配,批量冲孔前先试冲几件量孔口,毛刺高度超标就调模。
翻边孔翻完还要过一道检查。看孔口有没有微裂纹,指甲刮一圈手感光滑无挂手;量翻边高度,同一批里高低一致说明模具和工艺稳。裂纹的翻边孔直接报废,裂纹在应力下只会变长不会自愈。
成排孔的累计误差要控制。一排十个孔,单孔公差都合格,累计起来可能歪出去几毫米,装配时螺栓穿不进。成排孔的定位以首孔为基准,孔距按模距标注,验收量首末孔距离而不是量相邻孔。
下料图上把孔和焊缝的关系画出来。工厂下料和工地组装常常不是一批人,图纸上没画孔要避焊缝,操作工就按均布打了,装的时候孔正好落在焊缝上,返工是唯一的出路。图纸多一行字,现场少一堆事。
结构上掏大孔的位置要补强。管壁上开大孔穿管子、装设备,孔边应力集中,规范思路是开孔要补强,工程上常用补强板围焊或者环筋补强,补强板的壁厚不低于母管,焊缝连续满焊。
薄壁管打孔的变形要预防。一点五毫米以下的薄壁管,冲孔和夹持都会让面塌下去一块,垫实了冲、用聚氨酯垫板夹持,变形能压住一大半。装完发现的塌面,腻子都补不回来。
批量打孔的效率账要会算。百八十个孔,激光切割一台机几小时;上千个孔,开冲孔模一次投入几套模具钱,摊下来单孔成本反而低。批量分水岭大致在几百个孔,超过就值得开模。
孔口的锈蚀从哪开始心里有数。切口和孔壁是防腐最薄弱的两处,白锈红锈都从孔边起,巡检栏杆和支架时拿手电扫一圈孔位,孔边起粉就是该补涂的信号。
打孔翻边常见的废品清单留一份:孔口裂纹、翻边高度不足、塌面、孔距累计超差、孔位压焊缝。对照清单验收,出货前拦下来,比装到架上再拆省太多。
腰孔和方孔的加工另有一套讲究。腰孔用于可调连接,两端圆弧过渡防止应力集中,冲腰孔的模具上下模对位精度要求高;方孔多用于穿方轴和开窗,四角要带圆角,直角方孔的角部就是裂纹源。
孔口倒角是精致工程的标志。螺栓孔两面倒小角,螺栓穿入不刮锌层不啃漆面,镀锌件倒角还能把锌层断口压顺,倒角这一道工序几秒钟一个孔,装配效率和外观质量都跟着上去。
打孔的位置图和实物核对一遍再动手。下料图版本换了孔位没换、管子换规格孔距没换,这类低级错误占返工的一大半,开孔前拿卷尺在管上画一遍线,一分钟换一道保险。
总结一下:方矩管打孔按孔的用途选工艺,受力孔钻孔或激光,量大普孔冲孔;孔位避焊缝、避 R 角、避管端,孔边距留够;翻边孔好用但高度有度,翻完查裂纹;锌层切口记得补涂,管子的命就保住了。
常见问题(FAQ)
问:方矩管打孔用什么工艺最好?
答:受力孔和螺栓孔用钻孔,精度高无硬化层;批量普孔冲孔效率高;图形复杂的用激光切割,热影响区小。受力孔不建议气割。
问:孔位有什么必须避开的?
答:避开焊缝和热影响区、避开 R 角、离管端至少一倍孔径,孔边距不小于一点五倍孔径,三条都守住,开裂概率大幅下降。
问:翻边孔翻多高会裂?
答:翻边高度一般控制在孔径的一到一点五倍以内,薄壁管取下限,接近临界高度孔口边缘拉伸变薄开裂,翻不动改焊螺母。
问:螺栓孔径留多大合适?
答:普通螺栓孔径比杆径大 1.0~1.5 毫米,孔大了接触面小易打滑;高强螺栓孔要求更高,配钻孔不配冲孔。
问:开孔后防腐怎么补?
答:切口和孔壁切断锌层,补涂富锌漆或冷镀锌涂料,重要部位涂两遍,孔边起粉起锈是巡检的预警信号。
问:薄壁管冲孔怎么防塌面?
答:垫实了冲,夹持用聚氨酯垫板,1.5 毫米以下薄壁尤其要防,装完后才发现的塌面基本无法修复。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控