欢迎访问本站!
卫生级软管扣压完最易漏的,是套筒本体那道细裂纹。扣压过量把金属套压过头、模具偏斜单边受挤、套筒材质批次偏脆,或含氯环境叠出应力腐蚀,都会在套上开出纵向裂纹。它起先只是发丝一条,一动就往两头扩,等整圈裂开抱紧力全失,接头连着软管一起废。判合格要讲清:开裂和拔脱压裂焊口裂纹怎么分、四处常见位置、目视加渗透怎么量长、判废还是续用、首件逐批抽检与记录。裂纹允许长度由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面逐环讲清。
卫生级软管扣压完最易漏的是套筒本体那道细裂纹。扣压过量把金属套压过头、模具偏斜单边受挤、套筒材质批次偏脆,或含氯环境加残余拉应力引出应力腐蚀,都会在套上开出纵向裂纹。它起先只是发丝一条,脉动一晃就往两头扩,等整圈裂开抱紧力全失,接头连着软管一起废。
依据按对象分。套筒材质与批次按 GB/T 20878-2024《不锈钢 牌号及化学成分》核,焊缝缺欠等级参照 ISO 5817《焊接 熔化焊接头缺欠质量等级》。裂纹允许长度、判废阈值与逐批抽检比例,由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,不是国标强制条款。
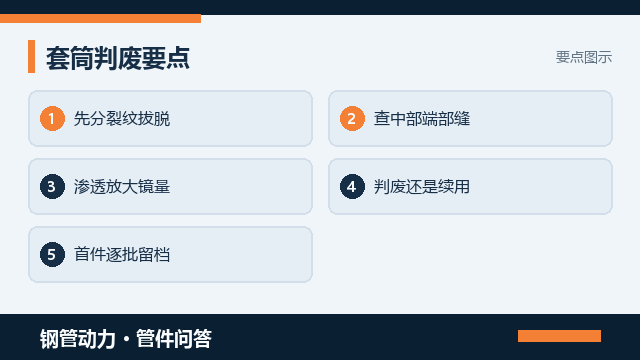
第一环是把裂纹看出来、量出来。拆下套筒先擦净对光转角度目视,再用放大镜或着色渗透把发丝纹显出来,量裂纹长度、看走向是纵向还是沿扣压痕环向,标在套筒展开图上。裂纹常见在中部、端部翻边、扣压痕压得最深处和套筒焊缝。《卫生级管路软管接头怎么选不藏料》 讲软管接头选型,型定完才轮到这道套筒本体判废。
常见误判有四类:把扣压量不足的拔脱当开裂,其实那要量压缩率;把内胶层压裂的渗料算到套筒头上;把搬运磕的划痕当裂纹,《卫生级钢管表面划伤凹坑怎么判废》 讲表面划伤凹坑,只作一句背景;还有只量长度不看位置,端部翻边和焊缝上的裂纹比中部更险。哪样漏了都让该判废的套筒混进合格批。
分工要写清。本文只管扣压套筒金属套本体开裂这条线:失效区分、裂纹位置、目视加渗透量长、判废还是续用、首件与逐批抽检。扣压量与拔脱 《卫生级软管扣压接头怎么验不拔脱》、软管灭菌耐受 《卫生级软管总成灭菌耐受怎么验合格》、内壁脱层 《卫生级软管内壁脱层怎么查才放心》 各归专文,最多一句背景带过,不展开成主体。
为什么这么较真。套筒是把芯管倒齿压进内层的唯一承力件,环向一旦裂开,抱紧力随裂纹扩展逐步松掉,先是微渗、再是脉动下松脱,洁净区直接喷料。更麻烦的是裂纹藏在扣压痕里,不拆、不擦、不渗透根本看不见,靠试压不漏判合格等于把定时炸弹装上线。材质脆化还会整批出现,漏一只就是漏一批。
量法按件走。目视加着色渗透显纹后,用放大镜或带刻度的比对片读裂纹长度,对照验证方案阈值;判不准就切一只同批新件做对比,看是成形折叠还是运行起裂。扣压痕处要顺着圆周看一整圈,别只盯正面。《卫生级快装卡箍本体材质怎么选不锈蚀》 讲卡箍本体材质,套筒材质证明是另一条线,可衔接核批次,不混判据。
相邻工序连着判。扣压前核套筒材质证明、批次与扣压机模具编号,模具偏磨就先把首件剖开看压痕均不均;扣压后逐批看外观,发现环向压痕深浅不一先怀疑模具。过酸洗麻点属表面缺陷专文,只在套筒表面状态作一句背景,裂纹判定仍按本文的长度与位置口径走,不把别的缺陷搬进来。
验收按批逐件走:核套筒材质证明与批号、扣压机与模具编号、首件剖检记录、逐批渗透抽检比例与裂纹长度读数,再对判废件开出判废单。裂纹越阈、落在焊缝或端部翻边、或同批反复出现,即整批隔离复验模具,不许挑着用。抽检表、渗透照片、判废单与更换清单一并留全档。
把套筒材质与批次要求、裂纹允许长度与位置口径、渗透与放大镜量法、首件剖检与逐批抽检比例、判废与更换记录字段,写进设计说明、验证方案与采购技术协议,写明换模具换批次都重做首件。需要供方随货附套筒材质证明与扣压记录的,到钢管动力发布需求信息把介质、洁净等级与脉动工况一次写清。
最后提醒:卫生级软管扣压套筒开裂怎么判合格,靠分清开裂与拔脱压裂、盯住中部端部扣压痕与焊缝四处、渗透放大镜量长、越阈即判废、首件逐批留痕一起撑住,不是试压不漏就放行。把裂纹阈值和抽检比例写进验证方案,比整批开裂再倒查模具省心。标准给的是材质与焊缝框架,数值靠技术协议锁定。
常见问题(FAQ)
问:套筒为啥会纵向开裂
答:扣压过量把金属套压过头、模具偏斜单边受挤、套筒材质批次偏脆,加上含氯环境与扣压残余拉应力叠出应力腐蚀,都会沿套筒轴向开出裂纹。它跟扣压量不足的拔脱、内胶层压裂不是一回事,只有套筒本体裂开才是本文要判的失效。
问:裂纹和划痕怎么分
答:划痕是线状浅沟、方向随机、底亮,着色渗透不吸附、放大看两侧无开口;裂纹是渗透后显出的细红线,有开口、会分叉、尾端尖锐,常沿扣压痕或焊缝走向。划痕多来自搬运磕碰,只作一句背景;裂纹是金属本体已经裂开,处置方向完全相反。
问:裂纹常见于哪几处
答:优先查四处:套筒中部被扣压挤得最深处、端部翻边折弯处、扣压痕压痕带,以及套筒自身的纵向焊缝。中部和翻边是应力集中区,焊缝是薄弱带,含氯滞液又爱在这些缝里富集。擦净后顺着圆周渗透看整圈,别只盯正面。
问:判废还是继续用
答:看长度和位置。裂纹短、又不在焊缝与端部翻边这些高风险处,按验证方案比对新件后可监护使用并加密复检;裂纹越阈、落在焊缝或翻边,就整件判废不回装并整批复验模具。阈值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
问:记录最少写哪几项
答:至少记套筒材质证明与炉批号、扣压机与模具编号、首件剖检结论、逐批渗透抽检比例与裂纹长度读数、判废单编号与更换清单。字段由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。缺了模具与批号对应,整批脆化时就追不到根子。
钢管动力,关联公众号:钢标控
套筒材质与批次按 GB/T 20878-2024《不锈钢 牌号及化学成分》核,焊缝缺欠等级参照 ISO 5817《焊接 熔化焊接头缺欠质量等级》

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001