欢迎访问本站!
卫生级快装卡箍装好时拧得挺紧,跑一阵却先微渗后错口,拆开看螺母并没丢、螺栓也没断,是预紧力悄悄掉了。泵与阀的振动、SIP(原位蒸汽灭菌)的温度循环、垫圈受压蠕变,都会把螺纹副那点预紧力一点点松掉,螺母跟着回松。它和螺栓咬死拧不动、滑丝空转、当初就没拧紧都不是一回事,判错了要么硬拧伤丝,要么反复补紧仍漏。判合格要讲清:怎么与咬死滑丝区分、防松措施怎么选、预紧力衰减怎么量、验收到位与复紧规则、装配记录字段。下面逐环讲清。
卫生级快装卡箍装好时拧得挺紧,跑一阵却先微渗后错口,拆开看螺母并没丢、螺栓也没断,是预紧力悄悄掉了。泵与阀的振动、SIP(原位蒸汽灭菌)的温度循环、垫圈受压蠕变,都会把螺纹副那点预紧力一点点松掉,螺母跟着回松。它和螺栓咬死拧不动、滑丝空转、当初就没拧紧都不是一回事。
依据按对象分。复拧用的力矩工具按 GB/T 19022-2003《测量管理体系 测量过程和测量设备的要求》管校准,锁固胶相容与洁净不掉屑按供方验证文件核。复紧遍数、时机与预紧力衰减限值,由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,不是国标强制条款。
第一环是把回松量出来。装配后在螺母与螺栓、卡箍耳部画一条标记线,运行到规定时点看线错开多少;再用经校准的力矩工具按再拧法复拧读起动扭矩,和装配值、拆前拆后对比,掉多少一目了然。回松和咬死 《卫生级卡箍螺栓咬死怎么防不伤丝》 正好反过来:一个越用越松、一个越拧越死,前者是本文判据,后者归专文。
常见误判有四类:把回松当当初没拧紧,一味加大力矩,反而把丝拧伤;把咬死 《卫生级卡箍螺栓咬死怎么防不伤丝》 当松动处理,喷油猛敲越弄越糟;把滑丝空转当预紧力不足继续补紧;拿没校准的扳手复拧,读数本身就不信。还有把首次力矩怎么定 《卫生级快装卡箍拧紧力矩怎么定才不漏》 混进来,那是装配前的事,本文管的是运行后衰减。
分工要写清。本文只管运行后预紧力衰减与螺母回松这条线:与咬死滑丝拧紧不足的区分、防松措施怎么选、衰减怎么量、验收到位与复紧规则、装配记录。卡箍抗拉拔 《卫生级快装卡箍抗拉拔怎么验才稳》、铰链疲劳 《卫生级快装卡箍铰链疲劳怎么验寿命》、卡箍本体材质 《卫生级快装卡箍本体材质怎么选不锈蚀》 各归专文,通用卡箍螺栓交替紧只作一句背景。
为什么这么较真。快装卡箍靠两半壳把端面压到密封线贴合,全靠螺栓那点预紧力锁住;一松,垫片压缩率掉下来,先渗后错口,CIP(原位清洗)冲不净的缝里就藏料长菌。振动和温度循环是天天在发生的,回松又是渐进的,头几次只差一丝,不画标记线不量扭矩根本看不出,等渗到洁净区才发现。
防松措施按洁净选。可用全金属锁紧螺母、齿形防松垫或螺纹锁固胶,前提是洁净、不析出、不掉屑,锁固胶还要按相容性核过。洁净线一般不用弹簧垫圈:它开口易藏料、反复拆装掉屑、还刮伤接触面,掉下的碎屑直接成颗粒源。《卫生级卡箍密封圈多久换一次怎么判》 讲密封圈更换周期,垫片状态是密封前置,防松判据仍归本文。
量法按套走。装配画标记线、记初始力矩与工具编号,运行到规定时点复看线位、按再拧法读复拧扭矩,拆前拆后对比算衰减率,对照验证方案限值判定。力矩工具在校准有效期内,读数才作数。首次力矩定值是装配前的输入,本文拿它当对比基线,不把两套判据混用。
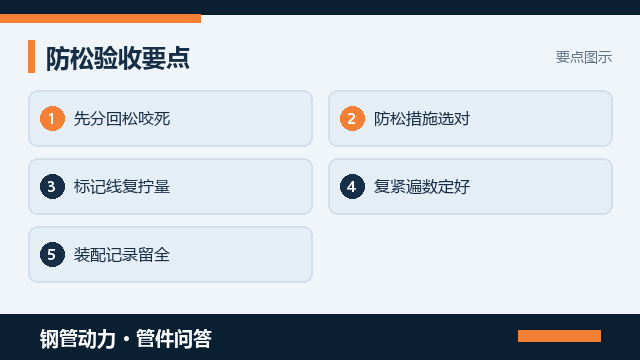
防松验收按卡箍逐套走:核防松件型式与洁净相容证明、标记线复位情况、经校准力矩工具的复拧读数与衰减率、复紧遍数与时机记录,再看端面有无渗漏错口。衰减越限、标记线明显错位或复紧后仍回松,即换防松件并复验密封。装配记录、复拧曲线、判定单与更换清单留全档。
把防松件型式与洁净相容要求、标记线画法、经校准力矩工具与再拧法口径、预紧力衰减限值、复紧遍数时机、装配记录字段,写进设计说明、验证方案与采购技术协议。需要供方随货附防松件洁净相容证明与力矩工具校准记录的,到钢管动力发布需求信息把介质、洁净等级与振动温度工况一次写清。
最后提醒:卫生级快装卡箍螺栓防松怎么验合格,靠分清回松与咬死滑丝拧紧不足、选洁净不析出的防松件、标记线加经校准力矩工具量衰减、按验证方案定复紧遍数时机、装配留痕一起撑住,不是拧一次就不管。把衰减限值和复紧规则写进作业指导书。标准给的是测量与相容框架,数值靠验证方案锁定。
常见问题(FAQ)
问:回松和咬死怎么分
答:回松是运行后预紧力掉了、螺母沿松动方向退回,标记线错开,复拧时扭矩明显低于装配值,越用越松;咬死是奥氏体同材螺纹粘着焊合,拧到一半卡死、越用力越不动,拆开有亮白撕裂痕,归另一篇专文。一个要补紧换防松件,一个要防伤丝判废。
问:防松为啥不用弹簧垫
答:弹簧垫圈有开口,洁净线上容易藏料、CIP 冲不到,反复拆装还会掉屑、刮伤卡箍耳部接触面,掉下的金属屑直接成颗粒源,和洁净不掉屑要求相冲。洁净线改用全金属锁紧螺母、齿形防松垫或螺纹锁固胶,前提是洁净、不析出、不掉屑。
问:预紧力衰减怎么量
答:装配时在螺母、螺栓与卡箍耳部画标记线并记初始力矩,运行到规定时点看线错开多少;再用经校准的力矩工具按再拧法读起动扭矩,和装配值、拆前拆后对比算衰减率。力矩工具须在校准有效期内,读数才作数,没校准的扳手量出来的衰减不算判据。
问:复紧遍数谁定
答:复紧遍数与时机、允许的预紧力衰减限值,都由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。做法是拿运行实测的衰减率反推复紧窗口,写进作业指导书按套执行。复紧后仍回松,就换防松件并复验密封。
问:装配记录写哪几项
答:至少记防松件型式与批号、洁净相容证明、初始力矩与力矩工具编号及校准有效期、标记线位置、运行后复拧读数与衰减率。字段由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。缺了工具校准与初始值,衰减就无从对比。
钢管动力,关联公众号:钢标控
复拧用的力矩工具按 GB/T 19022-2003《测量管理体系 测量过程和测量设备的要求》管校准,锁固胶相容与洁净不掉屑按供方验证文件核

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001