欢迎访问本站!
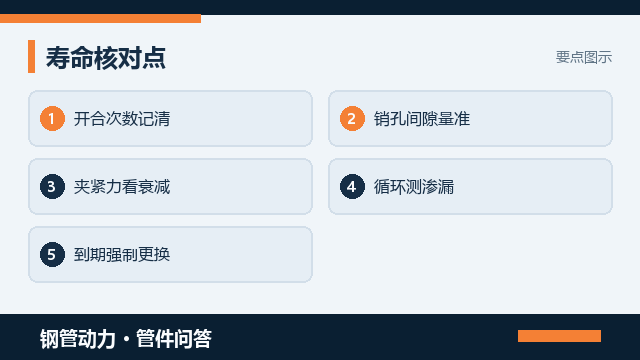
卫生级快装卡箍天天拆洗,最容易被当成不用换的五金件:每回拆洗后再扣回去,铰链销与铰链座就在一次次开合里磨出间隙,卡箍臂慢慢松旷,扣上看着紧,夹紧力却掉了大半,密封压缩量不够,升温就从缝里渗。发现渗漏往往先怪垫圈,换新的照漏,根子在开合机构已经疲劳。验寿命不是数用了几年,得把开合次数、夹紧力衰减、压缩量和渗漏一起测。本文只盯铰链与开合机构,开合次数与衰减限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面讲清楚。
漏的先兆在开合机构,不在垫圈。反复拆装时铰链销绕销孔转、卡箍臂一次次张合,接触面慢慢磨掉,销孔间隙变大、臂根回弹变软,扣到位时两半合不拢到设计位,夹紧力就往下掉。《卫生级快装卡箍拧紧力矩怎么定才不漏》讲拧紧力矩怎么定才不漏,那是单次装配的事;本文盯开合几百次后机构还夹不夹得紧。
依据按材质与表面状态列。GB/T 20878-2024《不锈钢 牌号及化学成分》给本体与销轴成分框架,ASTM A967《不锈钢部件化学钝化处理标准规范》给表面钝化框架。开合次数、衰减限值与判废间隙属工艺经验,由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
先拆开看磨损,别只在外面擦。把卡箍取下、抽出铰链销,量销径与销孔实际间隙,看销座有没有拉成椭圆孔、臂根有没有发亮磨痕和微裂,再手动开合试松旷。间隙、磨损深度与允许松旷量由设计文件、验证方案或技术协议确定,逐只记进编号台账,别凭手感说还紧。
再测夹紧力衰减与密封压缩量。用测力装置或压敏试纸卡在密封面,扣合后读实际夹紧力,对照新件基线看掉多少,压缩量按密封截面算到位没到位,两者一起掉渗漏就来。《卫生级快装卡箍抗拉拔怎么验才稳》讲抗拉拔怎么验才稳,那是管段受轴向拉力不脱开;本文管反复开合后夹紧力自己衰减。
常见误判有四类:一渗漏就换密封圈,不查铰链间隙,换完还是照漏;扣上不漏就当寿命没到,忽略夹紧力已到下限;开合次数从不记录,到期没依据;把锈蚀咬合造成的发涩当成夹得更紧。根子是把卡箍当不会疲劳的五金件,只盯漏不漏,没盯机构磨没磨、次数到没到。
裂纹爱起在应力集中处。销座圆角、臂根过渡、铰链焊缝热影响区,反复开合的低周疲劳让微纹慢慢扩,原位清洗碱液、含氯消毒剂和潮湿滞留在缝里又催生锈蚀与咬合,开合越发力不均。《卫生级快装卡箍本体材质怎么选不锈蚀》讲本体材质怎么选不锈蚀,那是选材定型;本文盯用久后表面怎么退化。
还要和几个相邻判据分清。拧紧力矩、抗拉拔、本体材质、沟槽尺寸、密封圈多久换、溶胀相容性,各有各的量法,属于别的工序。《卫生级卡箍密封圈多久换一次怎么判》讲密封圈多久换一次怎么判,那是弹性件老化周期;本文只管铰链开合机构:间隙长没长、夹紧力掉没掉、裂纹起没起。
寿命验证靠循环开合台架,不靠年限。按设计节拍把卡箍连配对管口装台反复开合,到节点测夹紧力与压缩量、做保压,取掉到下限或渗漏那点作终点。验收逐只编号建台账,巡检量间隙与夹紧力,超限判废、旧件隔离。次数与终止判据由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
把判据写进技术协议和维护规程才落地:执行依据、卡箍型式与材质表面要求、初始夹紧力与密封压缩量基线、允许间隙与衰减下限、循环开合寿命验证方法、判废更换条件、开合次数台账与追溯逐项列清,次数与限值注明由设计文件、验证方案或技术协议确定,不得冒充国标强制条款。
需要供方按洁净级配快装卡箍、并出寿命验证与夹紧力记录的,到钢管动力发布需求信息把介质、原位清洗消毒方式和洁净等级一次写清,让有资质的单位主动对接。协议里把初始夹紧力、允许间隙、衰减下限和开合次数写死,到货照单逐只验,别等一升温就渗才回头查铰链。
最后提醒:寿命守得对不对,验的是开合次数记没记、销孔间隙量没量、夹紧力掉没掉、裂纹起没起、到期换没换,不是扣着不漏就一直用。把材质证明、台架报告和台账留档,比渗漏停机再换省心。《卫生级密封圈溶胀相容性怎么验合格》讲密封圈溶胀相容性怎么验合格,属密封件与介质另一关,本文不展开。
常见问题(FAQ)
问:卡箍渗漏为啥先查铰链
答:因为漏多半不在垫圈。反复开合把铰链销和销孔磨出间隙,卡箍臂回弹变软,扣到位时两半合不拢到设计位,夹紧力和密封压缩量一起往下掉,滴加料或升温就从缝里渗。只换密封圈不查间隙,新垫圈照样压不实,漏还会在原地反复出现。
问:铰链磨损现场怎么量
答:把卡箍从管路取下、抽出铰链销,量销径与销孔的实际间隙,看销座有没有拉成椭圆孔、卡箍臂根有没有发亮磨痕和微裂,再手动开合试松旷。间隙和允许松旷量由设计文件、验证方案或技术协议确定,逐只按编号记进台账,别凭手感说还紧。
问:夹紧力衰减怎么算到头
答:先用测力装置或压敏试纸扣合读实际夹紧力,对照新件基线看掉了多少,再算密封截面压缩量到位没到位,两者一起降就该警惕。衰减下限与判废值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,不能等到明显渗漏才判到头。
问:卡箍寿命怎么验才作数
答:靠循环开合台架,不靠用了几年。把卡箍连同配对管口和密封圈装上试验台,按设计节拍反复开合,到设定节点逐段测夹紧力、密封压缩量并做渗漏与保压,画衰减曲线,取夹紧力掉到下限或开始渗漏那一点作寿命终点。循环次数由验证方案确定。
问:到货和台账要留哪几样
答:留材质证明与表面钝化状态记录、卡箍逐只编号、初始夹紧力与密封压缩量基线、允许间隙与衰减下限、开合次数台账、巡检间隙与夹紧力复测、循环寿命验证报告和判废更换记录。次数与限值注明由设计文件或技术协议确定,旧件隔离不回流洁净区。
钢管动力,关联公众号:钢标控
GB/T 20878-2024《不锈钢 牌号及化学成分》给本体与销轴成分框架,ASTM A967《不锈钢部件化学钝化处理标准规范》给表面钝化框架

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















