欢迎访问本站!
快装卡箍看着是个小配件,本体一锈却比管子漏还难收拾:锈层剥落把铁离子带进洁净介质,卡箍与管件的缝隙成了洗不到的死角,螺栓铰链锈死后拆装就拧不动。更隐蔽的是材质没配好,卡箍用 304、管件用 316L,湿热里电位差把卡箍当阳极先腐蚀,肉眼看到时已是一片锈斑。选本体材质要把牌号电位匹配、铸件孔隙、螺栓防咬合、钝化和湿热消毒剂耐受一起管住。相关判据由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面讲清怎么选怎么验。
本文只讲卡箍本体,即卡箍圈、螺栓和铰链的材质与表面状态,规格对准、拧紧力矩和抗拉拔另按专文。锈蚀机理是电化学:卡箍和管件泡在同一层湿热冷凝水里,牌号电位不同就构成原电池,电位低的一方当阳极先腐蚀。锈渣顺介质走,《卫生级管件卡箍快装规格怎么对准》 讲卡箍快装规格怎么对准。
依据按牌号成分和确认要求两条线列。GB/T 20878-2024《不锈钢 牌号及化学成分》用来核 304、316L 的成分范围,表面状态验收参照 ASME BPE(生物加工设备标准,SF 表面状态)。由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
第一判据是牌号与管件电位匹配。卡箍本体原则上和相接的卫生级管件同牌号或电位相近,管件是 316L 就别给卡箍配 304,湿热冷凝水当电解液时电位差会把卡箍推成阳极先锈。螺栓、铰链这些小件更要一起核牌号,别让整副卡箍混进低牌号件、从最弱点开始点蚀。牌号组合由设计文件确定。
第二判据是精密铸件表面孔隙与清洁性。卡箍圈多是精密铸造件,表面有缩孔、砂眼和微裂纹,清洗液渗进去冲不出来,既是藏菌点又是点蚀起点。验收要对着光看表面是否致密,内圈和铰链转角重点查,必要时按 ASTM A380《不锈钢部件清洗与除鳞标准规范》做清洁除鳞。
第三判据是螺栓材质与防咬合。奥氏体不锈钢螺纹反复拆装容易咬合抱死,拧到一半卡住、强拧就拉伤螺纹。做法是螺栓与螺母用不同硬度或牌号配对,螺纹涂与介质相容的食品级防咬合剂,拧紧手感顺滑不涩滞。《卫生级快装卡箍拧紧力矩怎么定才不漏》 讲拧紧力矩怎么定,管的是拧多紧。
常见误判有四类:只看卡箍圈牌号、忽略螺栓铰链是低牌号件;把铸造件浮锈打磨掉就当合格,孔隙里的锈根没清;拿磁铁吸不吸判断是不是 304,固溶和冷加工后磁性会变;只认牌号不认表面状态,没钝化照样浮锈。《卫生级快装卡箍抗拉拔怎么验才稳》 讲抗拉拔怎么验才稳。
表面钝化与锈蚀判据要单列。本体加工、铸件清理后按 ASTM A967《不锈钢部件化学钝化处理标准规范》做化学钝化,去掉表面游离铁、让铬氧化膜长均匀,钝化后再做外观检查。《卫生级管件BPE表面等级代号怎么认》 讲 BPE 表面等级代号怎么认,可借它把表面状态写进验收单。
湿热和消毒剂环境决定选型上限。SIP 反复升降温、CIP 用酸碱和含氯消毒剂,都会加速低牌号和钝化不良本体的腐蚀,氯离子环境下点蚀风险更高。这类工位要把卡箍本体连同螺栓提到与管件同等或更高耐蚀等级,并核密封相容性。《卫生级管件密封圈硅胶EPDM怎么选》 讲密封圈硅胶 EPDM 怎么选。
供货材质证明与外观验收把关。每批卡箍要带材质证明,能查到牌号、炉批号和化学成分,必要时按 GB/T 11170《不锈钢 多元素含量的测定 火花放电原子发射光谱法》做光谱复核;外观逐件查孔隙、浮锈、毛刺和铰链转动。《卫生级钢管低硫316L硫含量怎么验》 讲低硫 316L 硫含量怎么验。
把要求写进技术文件才不扯皮:卡箍圈、螺栓、铰链逐件列牌号与电位匹配,铸件孔隙限值、钝化方法、防咬合剂、湿热消毒剂耐受等级、材质证明与光谱复核逐项列清,限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。到钢管动力发布需求信息把介质和洁净等级一次写清。
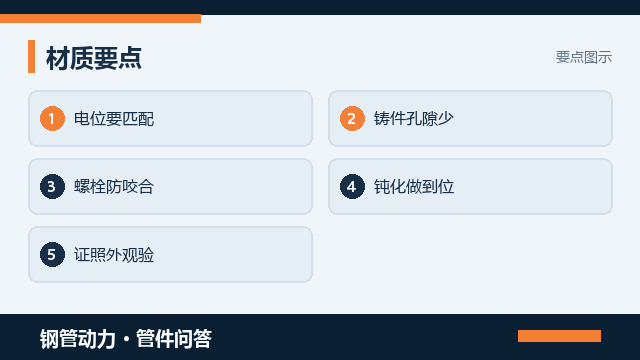
最后提醒:卡箍本体选得不锈,对在牌号和管件电位配得上、铸件致密无孔隙、螺栓不咬合、钝化做到位、湿热消毒剂选对等级、材质证明查得着,不是看着亮就签字。把牌号组合、表面状态和验收判据写进技术协议并逐批留档,比投用后浮锈再倒查混料省心得多。标准给的是成分与表面处理框架。
常见问题(FAQ)
问:快装卡箍为啥会先锈
答:多半是牌号没配好。卡箍本体和相接的卫生级管件泡在同一层湿热冷凝水里,两种不锈钢电位不同就构成原电池,电位低的一方当阳极先被腐蚀:管件用 316L、卡箍却配 304,卡箍就先锈。牌号组合由设计文件确定。
问:304和316L怎么配
答:原则是卡箍本体、螺栓、铰链和相接的卫生级管件同牌号或电位相近。管件是 316L,卡箍就别用 304,成分范围按 GB/T 20878-2024《不锈钢 牌号及化学成分》核。具体组合由设计文件和验证方案确定。
问:铸件孔隙为啥要查
答:精密铸造的卡箍圈表面若有缩孔、砂眼和微裂纹,清洗液和料液渗进去冲不出来,既是洗不到的藏菌点,锈根藏在孔隙里清不掉。验收要对着光看本体是否致密、内圈和铰链转角重点查,必要时按 ASTM A380 做清洁除鳞。
问:卡箍螺栓咬合怎么防
答:奥氏体不锈钢螺纹反复拆装容易咬合抱死,拧到一半卡住、强拧就拉伤螺纹。做法是螺栓与螺母用不同硬度或牌号配对,螺纹涂与介质相容的食品级防咬合剂。《卫生级快装卡箍拧紧力矩怎么定才不漏》 讲拧紧力矩怎么定,管的是拧多紧。
问:卡箍到货怎么验不锈蚀
答:每批要带材质证明,能查到牌号、炉批号和化学成分,必要时按 GB/T 11170《不锈钢 多元素含量的测定 火花放电原子发射光谱法》做光谱复核,把低牌号混料挡在装前;外观逐件查孔隙、浮锈和毛刺。
钢管动力,关联公众号:钢标控
每批卡箍要带材质证明,能查到牌号、炉批号和化学成分,必要时按 GB/T 11170《不锈钢 多元素含量的测定 火花放电原子发射光谱法》做光谱复核

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001

















