欢迎访问本站!
卫生级钢管做自动轨焊,最怕母材硫含量一批一个样。316L 靠稳定熔池保证内壁全焊透、平滑无凹陷,硫会改熔池表面张力和电弧行为,硫偏高或批次波动,熔深就漂移,出现未熔合、内壁凹陷,正是 CIP 冲不到的挂料点。普通 316L 与自动焊用低硫 316L 并不是一回事。ASME BPE 对自动焊用 316L 硫含量给出推荐区间,具体限值由技术协议确定,不冒充国标强制条款;GB/T 12771-2019 管材质与尺寸。下面把硫怎么验、证明书怎么对、焊材怎么配讲清。
先讲硫为什么牵动焊缝。卫生级钢管多用轨道自动焊,不靠焊工手感补,全靠参数稳定。硫影响熔池表面张力与电弧收缩,同样一组脉冲参数,硫一波动熔深就变,轻则内壁凹陷、重则未焊透,背面氧化色也跟着乱。这些缺陷贴着介质流,成了挂料和清洗盲区,低硫不是好看的指标,是全焊透能不能复现的底层条件。
依据分两层。GB/T 12771-2019《流体输送用不锈钢焊接钢管》、GB/T 19866-2005《焊接工艺规程及评定 一般原则》分管材与工艺评定,ASTM A270 定材质尺寸。ASME BPE 对自动焊用 316L 硫含量给的推荐区间,由技术协议确定,不冒充国标强制条款,出处写进协议。
复验先核纸面再动仪器。逐批核材质证明书上的牌号、炉批号、硫含量,再对到货管取屑,用直读光谱仪或高频燃烧红外吸收法复验硫,仪器用标样校准,取样部位、频次由技术协议定。实测值跟证明书、协议区间三方比对,只认证明书不复验、试样不按炉批号取都是白验,数值和炉号一起进记录。
常见误判有四类:把 316L 直接当低硫、只盯碳含量不看硫、复验混了炉批号还出一张平均值、换母材批次不重评焊接参数。低硫区间本就窄,光谱仪没用匹配标样、试样带氧化皮或车屑污染,测出来就偏。还有拿普通焊丝配低硫管,焊缝成分照样被拉偏,这几处要一起卡。
硫含量要连到自动焊一起管。母材批次变了,线能量、脉冲频率这些参数往往要重新评定,否则同一套程序焊出两种熔深。《卫生级管件自动焊质量怎么控才稳》 讲自动焊质量怎么控,《管件焊接工艺评定到底都查些什么》 讲焊接工艺评定查什么,换批先做评定或试板验证,把参数曲线、内窥结果和母材炉号绑一起。
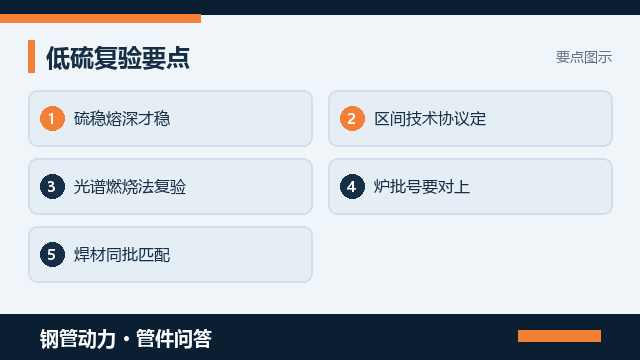
炉批号是低硫的命脉。一根管一个炉号,证明书、管体喷码、实物三者一一对齐,混了批就分不清哪根属哪个硫区间,复验也失去意义。《卫生级管件炉批号追溯怎么打才全》 讲炉批号追溯怎么打全,《钢管化学成分复验,炉批号怎么对》 讲化学成分复验炉批号怎么对,到货按炉批号组批、分区堆放。
验收按批留痕。核 《管件质保书3.1和3.2差在哪,验收该认哪张》 讲的质保书 3.1 还是 3.2、签章齐不齐,按炉批号抽复验硫含量,记录炉号、取样位置、复验方法、标样编号、实测值和判定,超协议区间判隔离或退货。材质证明书、复验报告、喷码照片、焊口台账要能对上,日后能倒查到具体炉次。
焊材得和母材同批匹配。焊缝是母材加焊丝一起熔出来的,焊丝硫区间不配,熔池成分照样偏,全焊透和内壁成形都保不住。焊丝按 GB/T 4241《焊接用不锈钢盘条》核对牌号与批次,跟母材同牌号、批次受控,领用烘干记台账;换焊丝批次同样要重做试板验证并复核熔深。
为什么全焊透这么较真。卫生级管路内壁要平滑连续,一点凹陷、未熔合就是清洗盲区,CIP 置换不到、菌藏得住,内窥镜一照就露馅。自动焊没有焊工现场补救,母材批次稳定性就是生命线,焊缝错边凹陷判级也按协议来。低硫管配稳定参数、同批焊丝、背面充氩,是把内壁一次焊好的前提。
把要求写进技术文件才落地:牌号写明 316L 并注明自动焊用低硫要求、硫含量区间及出处(由技术协议确定)、复验方法与频次、炉批号追溯与焊材同批匹配逐项列清。需要供方按洁净级配低硫管和同批焊材的,到钢管动力发布需求信息把管径、焊接方式和洁净等级一次写清,让有资质的单位主动对接。
最后提醒:低硫 316L 是焊出来的底气,不是纸面一个牌号。把硫区间、逐批复验、炉批号、焊材匹配写进协议并留全记录,比焊缝凹陷再回头查材质省心得多。标准给的是材质与评定框架,具体区间靠技术协议锁定,别拿普通 316L 冒低硫,也别只认一张证明书就上自动焊。
常见问题(FAQ)
问:硫含量为什么牵动自动焊
答:自动轨焊靠稳定熔池保证内壁全焊透,硫会改熔池表面张力和电弧行为,硫偏高或批次波动就让熔深漂移、出现凹陷或未熔合,这些正是 CIP 冲不到的挂料点。低硫 316L 要的是批次稳定,不是某一根合格,所以硫含量得逐批复验才作数。
问:低硫区间算强制标准吗
答:不算。ASME BPE 对自动焊用 316L 硫含量给出推荐区间,限值由技术协议确定,不冒充国标强制条款。GB/T 12771-2019、ASTM A270 管材质与尺寸,签协议时把区间出处、复验方法和判定写清楚,别拿某个数值当硬条文。
问:硫含量用什么方法复验
答:先用材质证明书核炉批号和标称硫含量,再对到货管取屑,用直读光谱仪或高频燃烧红外吸收法复验,仪器用标样校准,取样部位和频次由技术协议定。实测值要跟证明书、协议区间三方比对,只认纸面证明书不复验等于没验,数值和炉号一起进记录。
问:炉批号为什么要对上
答:低硫是按炉批号管的,一根管一个炉号,证明书、管体喷码、实物三者要一一对齐,混了批就分不清哪根属哪个硫区间,复验也失去意义。按炉批号组批抽检、留取样位置和实测值,日后焊缝出问题能追到具体炉次,这是可追溯的底线。
问:焊丝为什么要同批匹配
答:焊缝是母材加焊材一起熔出来的,母材低硫、焊丝硫区间不配,熔池成分仍会偏,全焊透和内壁成形照样不稳。焊丝按 GB/T 4241《焊接用不锈钢盘条》核对,跟母材同牌号、批次受控管理,换批要重做焊接工艺评定,领用烘干记录一并留档。
钢管动力,关联公众号:钢标控