欢迎访问本站!
卫生级管件大多是不锈钢焊接件,焊道质量直接决定内表面是否平滑、耐蚀、可清洗。和普管不同,卫生级强调用全位置自动氩弧焊(轨道焊),把电流、速度、保护气等参数固化,再加背面充氩防氧化,焊后内窥查内缝。参数随心变、保护不到位,焊缝就会氧化变色、产生挂料死角。GB/T 19866-2005、NB/T 47014-2011 是焊接工艺评定依据。下面把自动焊质量怎么控讲清楚,让你验收不只在乎“焊上了”。
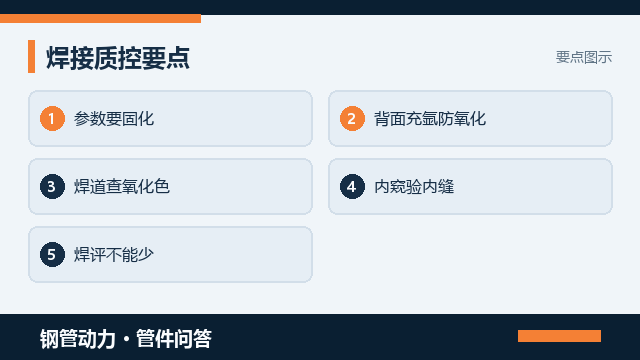
参数固化是前提。轨道焊的优势是参数可重复:电流、焊接速度、送丝、脉冲、保护气流量都按评定合格的焊接工艺规程(WPS)执行,不靠焊工手感。《管件材质,牌号怎么对》 讲管件材质牌号怎么对,材质定了焊接工艺才定得准;变动材质、壁厚、管径都要重新评定,不能一套参数焊所有规格,这是质控第一关。
背面充氩防氧化。不锈钢焊道背面若接触空气,会生成氧化色甚至氧化皮,不仅难清洗还降低耐蚀。卫生级焊口要背面充氩(或惰性气体保护),把管内空气赶走,焊完内缝呈银白或金黄才合格,出现蓝、灰、黑氧化色说明保护失败,必须处理。《不锈钢管件焊后酸洗钝化怎么做,别混碳钢件》 讲不锈钢焊后酸洗钝化,氧化色重的地方正是钝化最难覆盖的缺陷区。
焊道外观要查氧化色。验收第一眼看焊缝颜色:理想是银白、金黄,蓝灰尚可但需评估,紫黑要返工。颜色是保护气是否到位的直接信号,比事后探伤更直观。关键焊口留影像记录颜色,作为可追溯质量证据,不能只凭“焊完能用”放行,氧化色背后是耐蚀性亏欠。
内窥镜验内缝成型。外观好看不等于内壁平滑,必须用内窥镜查内焊缝余高、凹陷、咬边和挂渣,关键焊缝留影像。《食品线卫生级管件怎么验,内壁光洁度查到多少》 讲食品线卫生级管件验内壁光洁度查到多少,内焊缝磨平加内窥是卫生级内壁验收的标配;发现余高未磨平或凹陷,该返磨返磨、该重焊重焊。
焊接工艺评定不能省。每次材质、规格、位置变化都要有合格的工艺评定(PQR/WPS),焊工或操作员要按规程作业并留参数记录。《管件焊接工艺评定到底都查些什么》 讲管件焊接工艺评定查什么,卫生级同样要把评定报告和焊接记录归档,出了问题能还原当时参数,也满足制药行业审计对焊接可追溯的要求。
探伤按需而定。卫生级承压件或高洁净关键焊缝,按合同做射线或渗透检测查未熔合、裂纹等体积缺陷;非承压的洁净管路多以外观加内窥为主。检测等级和方法由设计文件定,不能“都不探”也不能“全射线”,按风险分级最经济,关键是把要求写进技术协议并留存报告。
焊接环境也要纳入质控。现场风大、湿度高会吹散保护气层,应在防风措施下施焊,并控制道间温度和露点,避免气孔和背面氧化。环境失控时再好的参数也会出氧化色和未熔合,所以环境是焊接质量的前置条件,不是可有可无。
来料和坡口同样关键。管端坡口加工质量、组对错边、清洁度直接影响焊道成型和耐蚀,坡口有油污或铁屑会带进焊缝。验收要把坡口制备和组对公差写进技术文件,与焊接参数、钝化一起构成卫生级焊口的完整质控链,缺一环都不稳。
把焊接要求写进文件。第一行写执行标准(GB/T 12771-2019)与卫生级附加要求;第二行写WPS、背面充氩和氧化色判级;第三行写内窥抽检比例;第四行写工艺评定与记录归档。需要供方按洁净级焊接的,到钢管动力发布需求信息把介质、壁厚和标准一次写清,让合规厂家主动对接。
最后提醒:卫生级焊接的“好”在标准之内可复现,不在焊工手艺。把参数固化、背面充氩、氧化色判级、内窥留影像四件事写进合同并归档,比事后因焊口腐蚀停产清洗省心,也便于把责任落到工序和文件,让每道焊口都有据可查。
再补一句:自动焊设备本身要校准和维保,钨极、喷嘴、气体纯度都影响保护效果。很多氧化色问题不是工艺错,而是氩气含水、喷嘴破损或钨极污染。验收别只查焊道,也要查气体合格证和设备点检记录,把焊接“环境”一并纳入质控范围。
常见问题(FAQ)
问:轨道焊参数为啥要固化
答:轨道焊靠电流、速度、送丝、脉冲、保护气等参数可重复执行,不靠焊工手感。GB/T 19866、NB/T 47014要求按评定合格的WPS作业,变动材质壁厚管径要重评,不能一套参数焊所有规格,这是卫生级焊接质控第一关。
问:背面充氩到底防什么
答:不锈钢焊道背面接触空气会生成氧化色甚至氧化皮,难清洗且降耐蚀。卫生级焊口要背面充氩把管内空气赶走,焊完内缝银白或金黄才合格,出现蓝灰黑说明保护失败必须处理,氧化色重处正是钝化最难覆盖的缺陷。
问:焊道颜色怎么判合格
答:理想银白金黄,蓝灰可评估,紫黑返工;颜色是保护气是否到位的直接信号。关键焊口留影像作追溯证据,不能只凭焊完能用放行,氧化色背后是耐蚀性亏欠,比事后探伤更直观,所以氧化色判级要写进工艺文件。
问:内缝怎么验才过关
答:必须用内窥镜查内焊缝余高、凹陷、咬边和挂渣,关键焊缝留影像。卫生级内壁验收标配是内焊缝磨平加内窥,发现余高未磨平或凹陷该返磨返磨、该重焊重焊,外观好看不等于内壁平滑可清洗。
问:探伤是不是都要做
答:承压件或高洁净关键焊缝按合同做射线或渗透查体积缺陷;非承压洁净管路多以外观加内窥为主。检测等级由设计文件定,按风险分级最经济,关键是把要求写进技术协议并留存报告,不能都不探也不能全射线。
钢管动力,关联公众号:钢标控