欢迎访问本站!
卫生级快装卡箍反复拆装后,最容易被忽略的不是爪也不是螺栓,而是耳板上的螺栓孔:孔被悄悄拉长、压塌、椭圆化,螺栓穿进去歪着,预紧力看着打够却落不到密封面。现场常凭螺栓还能拧进去就放行,孔径不量、圆度不看、孔周压痕不记。验耳孔变形要讲清四件事:怎么和爪部变形、半壳开裂、螺栓咬死、装配错口分开,孔径圆度与配合间隙怎么量,判报废还是继续用,记录怎么落。孔径圆度限值与抽检比例由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面逐环讲清。
卫生级快装卡箍拆装到一定次数,耳板上的螺栓孔先出问题:孔沿受力方向被拉成长圆,孔口被垫圈压塌,螺栓歪斜,拧紧时力矩到了两半壳却收不拢,端面渗。先分四样:爪部变形是爪尖张口,半壳开裂在焊缝,螺栓咬死是螺纹粘着,装配错口是两半没对正。耳孔变形是孔本身塑性变形,量的是孔,不是别处。
根子在过拧和偏载。耳板是薄板翻边或冲压的螺栓座,刚度有限,拧紧力矩超标、单边先紧、卡箍与管子不对中,都让螺栓把孔壁往一侧顶。反复拆装又让孔口在垫圈下反复承压,先出压痕,再塌陷、拉长、椭圆化。孔一大,螺栓与孔配合间隙超标,预紧力一部分耗在拽正螺栓上,真正压到密封面的力就打了折。
依据按对象分。孔径圆度量法按 GB/T 1958-2017《产品几何技术规范(GPS) 几何公差 检测与验证》,形位公差参照 GB/T 1184-1996《形状和位置公差 未注公差值》。孔径圆度限值与抽检比例由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
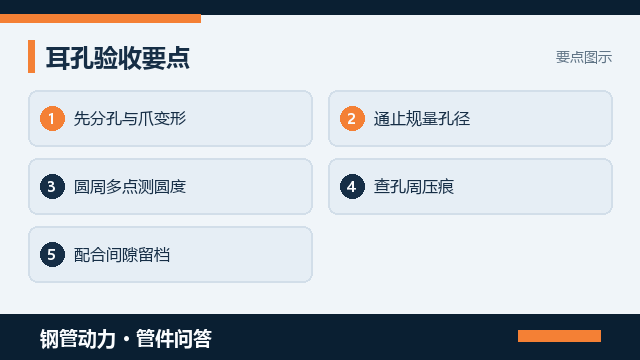
第一环是把孔量出来,不是看螺栓拧不拧得进。拆下卡箍擦净耳板,用通止规或塞规过孔,通端进、止端不进才算没拉长;再用游标或投影沿圆周均布几向量孔径,取大小值算椭圆度,对光看孔口有没有压塌亮斑。《卫生级快装卡箍爪变形怎么判报废》 讲卡箍爪变形怎么判报废,属邻篇判据,这里量的是耳孔,只作背景。
常见误判有四类:螺栓能穿进去就当孔没变形,其实间隙已超标;只量一个方向孔径,椭圆孔正好漏掉;把孔口压塌亮斑当装配划痕擦掉,没往圆度上判;分不清是耳孔变形还是半壳没对正,一味加大力矩,越拧孔塌得越快。哪样漏了都让预紧力落空,渗漏了还只怪密封圈。
分工要写清。本文只管耳部螺栓孔变形这条线:孔拉长压塌椭圆化、通止规与圆度量法、配合间隙、判废边界与抽检记录。螺栓咬死 《卫生级卡箍螺栓咬死怎么防不伤丝》、首次拧紧力矩怎么定 《卫生级快装卡箍拧紧力矩怎么定才不漏》、装配错口 《卫生级卡箍装配错口怎么防不渗漏》 各归专文,沟槽尺寸与管体不圆度另有判据,这里都只作一句话背景,不混用判据。
为什么这么较真。卡箍靠螺栓把两半壳压到密封线贴合,耳孔是预紧力唯一传力的落点,孔一歪一松,力矩表读到位的力先拿去拽正螺栓,压到端面的就少一截,渗漏跟着来。孔变形又是累积的,头几次只多一线间隙,不量不记,到整批压不紧才倒查就晚。《卫生级卡箍沟槽尺寸怎么量才算准》 讲沟槽尺寸怎么量,可作一句背景。
现场量法跟着走。先记螺栓与孔的配合间隙,再用通止规判孔有没有拉长,游标或投影沿圆周多点读孔径算圆度,孔口压痕用放大镜看深度与范围,必要时和新件耳板比一比。《卫生级钢管不圆度与卡箍装配怎么配》 讲钢管不圆度与卡箍装配,那是管体不是耳孔;量具分度值怎么选 《管件到货尺寸抽检,量具分度值怎么选》 归专文,只作一句背景。
验收按卡箍逐套走:核耳板材质与批次、通止规结果、圆周多点孔径与圆度记录、孔周压痕描述、螺栓配合间隙与量具校准有效期,再复核同批次其余卡箍。发现孔拉长越限、圆度超差、孔口压塌成台阶或螺栓歪斜即判废该套,不扩孔硬装,换件后重做端面密封复验,记录、判废单与更换清单留全档。
把耳板材质与孔型要求、通止规与圆度量法、配合间隙与判废边界、圆周布点与抽检记录字段,写进设计说明、装配作业指导书与采购技术协议,写明判废规则,别只写合格两字。需要供方随货附耳孔尺寸与圆度记录的,到钢管动力发布需求信息把介质、洁净等级与拆装频次一次写清,让有资质单位主动对接。
最后提醒:卫生级卡箍耳部螺栓孔变形怎么验,靠分清耳孔与爪变形错口、通止规加圆周多点量孔径圆度、看孔周压痕与配合间隙、判废留痕一起撑住,不是螺栓拧得进就放行。把孔径圆度限值和量法写进作业指导书,比端面渗了再倒查省心。标准给的是量法框架,数值靠技术协议锁定。
常见问题(FAQ)
问:耳孔为什么会变形
答:耳板多是薄板翻边或冲压出来的螺栓座,本身刚度有限,拧紧力矩超标、单边先紧、卡箍与管子不对中,都让螺栓把孔壁往一侧顶。反复拆装又让孔口在垫圈下反复承压,先压塌、再拉长、椭圆化,孔一大配合间隙就超标,预紧力先耗在拽正螺栓上。
问:孔拉长和孔椭圆怎么量
答:通止规先判有没有整体拉长:通端能进、止端不进才算合格;再沿圆周均布几向用游标卡尺或投影量孔径,最大值减最小值就是椭圆度,单点量不出来。孔口压塌用放大镜看有没有台阶,螺栓穿进去晃一晃记下配合间隙。合起来才判孔变形到没到限。
问:耳孔变形和装配错口怎么分
答:装配错口是两半壳没对正、端面错开,对中后往往就正了;耳孔变形是耳板孔本身被拉长压塌,拆下卡箍量孔仍在,换根新螺栓也歪。一个在装配对中,一个在孔的塑性变形,量孔径圆度就分得开,别一味加大力矩去压错口,越拧孔塌得越快。
问:孔变形到啥程度判废
答:看三样:孔有没有拉长过止端、圆度是否越限、孔口压塌有没有台阶。越限、成台阶或螺栓歪斜压不紧,就判废整套、不扩孔硬装;只是轻微压痕、孔径在限内的记录跟踪复检。限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
问:耳孔量具与记录怎么留
答:量具按孔径选通止规或塞规配游标卡尺,分度值与布点数、抽检比例随技术协议走,校准在有效期内。记录至少写卡箍批号、各方向孔径与圆度值、通止规结论、孔周压痕描述、配合间隙、判废清单与装配人日期,缺了批号就追不到那批耳板。
钢管动力,关联公众号:钢标控

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001