欢迎访问本站!
洁净管路组对时最不起眼、又最会漏的,是快装卡箍两端的错口:两管口没对正、两半壳没扣平,看着拧到位,密封线却被压偏,一边压紧一边虚着,升温或加压就从虚的那侧渗。现场一见漏就再去紧螺栓,越紧偏得越狠;也常把错口当成管口不圆或端面不平,换件换了一圈还是漏。防错口不靠手感,得把对中工装、预紧顺序、错口量法和垫圈状态一起管住,首件确认后再批量装。本文只盯装配错口这一件事,错口限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。下面讲清楚。
渗漏先从对中失守起,不在螺栓。两管端轴线偏一点、两半壳扣合面错一层,垫圈被挤成一边厚一边薄,密封线只剩局部受压,料液或蒸汽顺着虚侧缝走。《卫生级快装卡箍拧紧力矩怎么定才不漏》讲拧紧力矩怎么定,那是扣紧用力大小;本文盯扣之前两端面对没对正,力再准也救不回偏口。
依据按接头型式与安装列。ISO 2852、DIN 32676 给快装卡箍接头的型式与配合参照,GB/T 20801.4-2020《压力管道规范 工业管道 第4部分:制作与安装》给组对安装框架。错口限值与预紧顺序属工艺经验,由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
先把三种偏分清。不圆度是单只管口自己不圆,端面倾斜是端面与轴线不垂直,垫圈偏位是垫圈没坐进沟槽正中,错口则是两管端组对后轴线或扣合面相互错开,内窥镜里能看到一圈内壁台阶。《卫生级钢管不圆度与卡箍装配怎么配》讲不圆度与卡箍装配怎么配,那是单管几何;本文管两件组对后的相对错位。
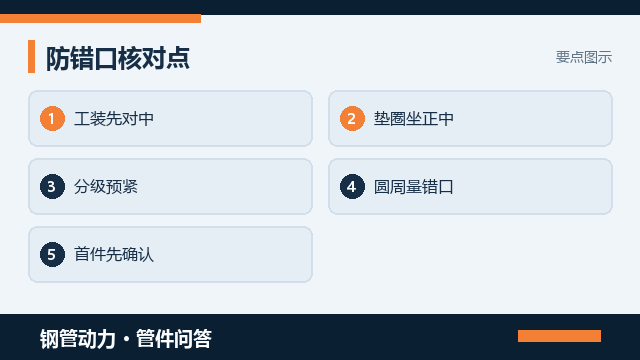
防错口靠工装和顺序,不靠眼力。组对先上对口工装把两管端轴线拉齐、端面贴平,垫圈坐正后再扣卡箍,按对角、分两到三级的顺序先预紧后终紧,每级停一下看两半壳间隙均不均匀。《卫生级快装卡箍抗拉拔怎么验才稳》讲抗拉拔怎么验才不脱开,那是装完受轴向拉力;本文管装配过程对中,别把两件事混成一道。
错口量要用塞尺、样板和内窥镜一起读。沿卡箍圆周均分多点塞两半壳扣合缝看深浅差,用样板比两端面外缘齐平度,再把内窥镜伸进去看内壁错台的高度与方位,逐点记进装配记录。布点数、允许错口量与台阶限值由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,别只看一个方位就判齐。
常见误判有四类:一漏就加拧螺栓,偏口越压越死还伤垫圈;把错口当管口不圆,换管不换装配法;扣合缝看着均匀就当对中,内壁台阶其实还在;垫圈被挤偏只换垫圈,不查对中工装。根子是只盯拧没拧紧,没盯两端面相对错没错,也没留量法记录可依,复装全凭手感。
发现错口别带压硬撑。先卸压、拆开卡箍,检查垫圈有没有被啃出偏压痕或永久变形,偏了就换新不复用,再重新上对中工装、按预紧顺序重装,复量错口并做保压确认,合格才放行。《卫生级管件快装端面平面度怎么验合格》讲端面平面度怎么验,那是单件端面几何;本文管装完相对错位,复装后仍要回到保压这一关。
相邻判据各有各的量法,别串成一篇。端口内径对齐、端面平面度、不圆度、拧紧力矩、抗拉拔都另立口径。《卫生级管件端口内径对齐怎么量准》讲端口内径对齐怎么验,那是组对后通径;本文只锁两半壳与两端面相对错口,以及它造成的密封线偏压,错口限值不得冒充国标强制条款,渗漏定位另属专文。
批量装配前先做首件确认。选典型管口按既定顺序装好,量错口、看内壁台阶、做保压,记录工装编号、预紧读数与错口实测值,确认合格再放开批量,巡检按批抽复。《卫生级管件端面垂直度怎么验合格》把相邻装配记录另立一篇;首件项目与抽检比例由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
需要供方按洁净级配快装卡箍与对中工装、并出首件确认和错口记录的,到钢管动力发布需求信息把介质、原位清洗消毒方式、洁净等级和管口规格一次写清,让有资质的单位主动对接。协议里把错口限值、预紧级数、内壁台阶判据和保压要求写死,到货照单装首件,别等一升压就渗才回头查对中。
最后提醒:错口防得对不对,验的是工装用没用、预紧分没分级、错口量没量、内壁台阶看没看、首件确没确认,不是拧到位就完事。把对中记录、错口读数和保压结论留档,比渗漏停机再拆省心。《卫生级快装卡箍抗拉拔怎么验才稳》讲抗拉拔怎么验,属装完受力另一关,本文只作一句分工、不展开。
常见问题(FAQ)
问:卡箍错口为啥会渗漏
答:两管端没对正、两半壳没扣平,垫圈被挤成一边厚一边薄,密封线只剩局部受压,虚着的那侧在升温或加压时就渗。这时候再去紧螺栓,力全压在偏的一侧,越紧偏得越狠。根子在扣之前两端面对没对正,不在螺栓拧得够不够紧。
问:错口和管口不圆咋分
答:不圆度是单只管口自己圆不圆,属单件几何;错口是两管端组对后轴线或扣合面相互错开,是两件之间的相对错位,内窥镜里能看到一圈内壁台阶。前者换管或校圆,后者靠对中工装重装,把相对错口当成单管不圆就白换件。
问:组对时怎么防错口
答:先上对口工装把两管端轴线拉齐、端面贴平,垫圈坐进沟槽正中再扣卡箍,按对角、分两到三级先预紧后终紧,每级看一下两半壳间隙均不均匀。顺序和级数由设计文件、验证方案或技术协议确定,属行业经验或设计院做法,别靠眼力一次拧死。
问:错口量怎么读才准
答:沿卡箍圆周均分多点用塞尺量两半壳扣合缝的深浅差,用样板比两端面外缘齐平度,再把内窥镜伸进去看内壁错台的高度与方位,三样一起读、逐点记进装配记录。布点数与允许错口量由设计文件、验证方案或技术协议确定,别只看一个方位。
问:发现错口该怎么处置
答:先卸压拆开卡箍,检查垫圈有没有被啃出偏压痕或永久变形,偏了就换新不复用,再重新上对中工装、按预紧顺序重装,复量错口并做保压确认,合格才放行。复装记录和抽检比例由设计文件、验证方案或技术协议确定,属行业经验或设计院做法。
钢管动力,关联公众号:钢标控

扫码加客服微信,说明 「招聘」 拉你进地区招工群,说明 「设备」 进二手设备群;免费领《焊管验收速查表》《二手机验机清单》
微信号:dytc1001