欢迎访问本站!
卫生级钢管到货或装完发现内壁有划伤、凹坑,不少人拿砂纸蹭两下看着平了就收,其实给洁净管路埋了雷。介质贴壁流动,划伤沟槽和凹坑底部是 CIP 液冲不到的清洁盲区,残料藏进去结垢长菌,菌检超标难定位。判废不能凭手摸眼看,要量深度、对照表面质量、修磨后复验粗糙度。GB/T 12771-2019《流体输送用不锈钢焊接钢管》对表面质量有要求,ASTM A270《卫生级奥氏体不锈钢无缝和焊接钢管》管内壁状态;修磨深度限值由设计文件确定。下面把怎么量、怎么判讲清。
划伤凹坑的根子在清洁盲区。内壁抛光面本来平整,一道划伤就是一条沟,CIP 清洗液靠湍流沿壁面剪切,沟底流速趋于零,残料和菌体沉在里面置换不掉。《卫生级不锈钢焊管,内壁光洁度为啥是命门》 讲卫生级不锈钢焊管内壁光洁度为啥是命门,划伤凹坑正是把光洁度局部打穿的起点。
依据要分清标准与验收口径。GB/T 12771-2019《流体输送用不锈钢焊接钢管》对表面质量和修磨有规定,ASME BPE(生物加工设备标准)SF 部分讲表面等级。修磨到多深算缺陷由设计文件或技术协议确定。《管件表面有划痕凹坑,修磨到多深算合格》 讲管件划痕凹坑修磨到多深算合格。
量深度别用目测。先用棉签探出划伤走向,再用深度千分表测沟底到名义壁面的最大深度,凹坑沿长轴短轴各测几点取最深值;剩余壁厚用超声测厚仪复测,确认修磨后不低于最小允许壁厚。《钢管表面结疤麻点,深度多少算缺陷》 讲钢管表面结疤麻点深度多少算缺陷,量具按缺陷量级选、经校准。
常见误判有三类:拿手摸平了当合格,指腹感不到几丝的沟菌却能藏住;只量划伤长度不看最深点,凹坑底部才最危险;修磨后只补抛光不测剩余壁厚,磨薄了还不知道。还有把外壁和内壁划伤混为一谈,外壁不接触介质可按观感处理,内壁一律按产品接触面从严,判级前先确认缺陷在哪一面。
修磨要和粗糙度、钝化一起验。用细砂带沿划伤方向过渡,禁止横向蹭出交叉纹,磨完用粗糙度仪按 GB/T 3505 复测 Ra,与母材比对不明显偏高。《卫生级管件电解抛光Ra怎么验才准》 讲电解抛光 Ra 怎么验;修磨破坏了钝化膜,还要按 ASTM A967《不锈钢部件化学钝化处理标准规范》局部再钝化。
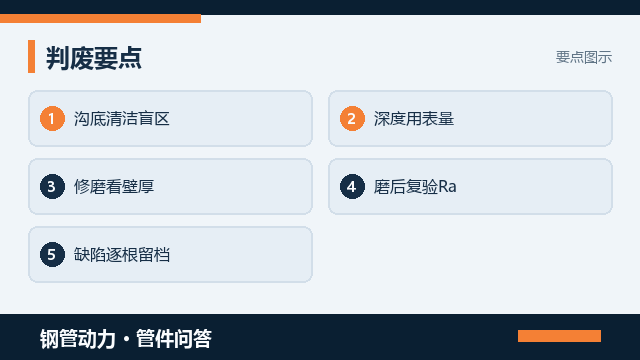
修到多深判废要有硬线。允许修磨深度和最小允许壁厚绑在一起:修磨后剩余壁厚不低于设计最小壁厚,深度不超壁厚负偏差允许范围,数值由设计文件或技术协议确定;超限值、属裂纹折叠类或位于焊口热影响区的一律判废换管。《承插焊管件表面折叠裂纹,怎么判废》 讲承插焊管件表面折叠裂纹怎么判废。
验收靠量具和记录,不靠手感。到货或安装前逐根用内窥镜普查内壁,发现缺陷就编号定位到钟点位置和轴向距离、拍影像;量最大深度、剩余壁厚,填表面缺陷记录表,写清位置、类型、深度、修磨量、复验 Ra 和结论。修磨前后各拍一张比对,QA 按技术协议限值签认,抽检比例由设计文件确定。
划伤凹坑高发在几个环节:吊装用碳钢吊具蹭内壁,穿墙或支架处硬物磕碰,内窥镜探头和清管器推进时刮伤,安装现场用碳钢工具敲打卡箍。到货防护、搬运垫木、工装接触面都要包软质材料。成批同向轴向划伤要回头查拉拔、矫直或运输工装,源头不堵下一批还会再出。
判废要和清洁验证挂钩。修磨区哪怕 Ra 达标,若处在死角、低点或 CIP 冲刷弱的位置,仍是滞流挂料点,要连坡度、支管一起看。清洁验证擦拭取样时把修磨区列为重点取样点,确认无残留;保留修磨记录和位置编号,日后菌检超标能反查到具体段落。表面状态、几何、清洗三样合起来验才算过关。
把判据写进技术文件才不扯皮:执行标准、划伤凹坑的分类与深度限值、允许修磨深度、修磨后 Ra 与再钝化要求逐项列清,限值注明由设计文件或技术协议确定。需要供方按洁净级供货并随货带表面检验记录的,到钢管动力发布需求信息把管径、材质和洁净等级一次写清,让有资质的单位主动对接。
最后提醒:内壁划伤凹坑判废,判的是可清洁、不挂料、可追溯,不是摸着平不平。把深度量法、修磨限值、粗糙度复验、再钝化和缺陷台账写进协议并逐根留痕,比投用后菌检超标再拆管找那道沟省心得多。标准给的是表面质量框架,具体限值靠设计文件和技术协议锁定,别拿砂纸蹭两下就当合格。
常见问题(FAQ)
问:内壁划伤为什么要严判
答:内壁划伤的沟槽和凹坑底部是 CIP 液冲不到的清洁盲区,湍流剪切到不了底,残料和菌体沉在里面置换不掉,菌检和微粒超标常从这里起。它只坏一小块却照样挂料,比整体粗糙度不达标更隐蔽,所以产品接触面一律从严判,不按外壁观感放行。
问:划伤凹坑深度怎么量
答:先用内窥镜定位到钟点位置和轴向距离,再用深度千分表测沟底到名义壁面的最大深度,凹坑沿长轴短轴各测几点取最深值,并用超声测厚仪复测缺陷处剩余壁厚。量具按缺陷量级选、经校准,读数记进表面缺陷记录表,不凭手摸目测下结论。
问:修磨到多深必须判废
答:没有通用死数,由设计文件或技术协议确定。行业做法把允许修磨深度和最小允许壁厚绑在一起:修磨后剩余壁厚不低于设计最小壁厚、深度不超壁厚负偏差范围即放行;超限值、属裂纹折叠类或位于焊口热影响区的一律判废换管。
问:修磨后还要复验哪些项
答:要复验粗糙度、剩余壁厚和钝化膜三样。用粗糙度仪按 GB/T 3505 复测 Ra 并与邻近母材比对;超声测厚确认壁厚够;修磨破坏了钝化膜,还要按 ASTM A967 局部再钝化并做蓝点一类检查,Ra 限值和测点数由设计文件或验证方案确定。
问:表面缺陷记录留哪几样
答:逐根编号,记缺陷位置、类型、最大深度、剩余壁厚、修磨量、修磨前后内窥影像、复验 Ra 与再钝化结果、判级结论和检验员,修磨前后各拍一张比对。QA 按技术协议限值签认,缺深度读数或影像不算验完,抽检比例由设计文件或技术协议确定。
钢管动力,关联公众号:钢标控