欢迎访问本站!
不锈钢焊管里,卫生级是价格差得最悬殊的一类。同样是 316L、同样一个规格,普通流体管和卫生级管能差出一倍还多,可两根管子摆在一起,肉眼几乎看不出区别。差就差在内壁,差在一条肉眼看不到的表面粗糙度上。
食品饮料、乳品、酿造、制药、生物制品、化妆品,这些行业用的管道,管子不只是装料的筒子,它本身就是清洁系统的一部分。管壁光不光滑、焊缝凸不凸、有没有洗不到的死角,直接决定这批料能不能洗干净、会不会长菌、批记录能不能过审。这篇把卫生级不锈钢焊管的几个关键点说清楚。
不少人以为卫生级是材质更高一档,其实材质常常是一样的。同样是 316L,普通管和卫生级管在化学成分、力学性能上并没有本质差别,差的是可清洁性,也就是内表面的完整性和光洁程度。
我们现在常用的流体输送用不锈钢焊接钢管标准是 GB/T 12771-2019,2019 年 10 月发布、2020 年 9 月实施,代替了 2008 版。它管的是强度、密实性、晶间腐蚀、尺寸和表面缺陷。比如它规定钢管内外表面应光滑,不应有分层、裂纹、未焊透、未熔合、折叠、重皮、扭曲、过酸洗这些缺陷,表面允许有局部划伤、压坑,但深度不能超过壁厚下偏差的 50%。它也规定了双面自动焊的内外焊缝应与母材齐平或有不大于 3 毫米的均匀余高。
问题在于,这本标准没有给出内壁表面粗糙度的分档要求。也就是说,一句「按 GB/T 12771 交货」,光洁度这一栏是空着的。卫生级的要求来自另一套标准体系:国际上有 ISO 2037 食品工业用不锈钢管、DIN 11850 欧洲食品乳品用管、ASTM A270 卫生级不锈钢管、ASME BPE 生物制药设备标准,北美的乳品还有 3-A 卫生标准,欧洲有 EHEDG 卫生设计指南。国内食品安全这条线,现行的是 GB 4806.9-2023。
交货状态也得分清。GB/T 12771-2019 按交货状态分三种:焊接状态 +H、热处理状态 +T、磨抛状态 +SP,默认以热处理并酸洗状态交货。卫生级管一般走 +T 或 +SP。
表面粗糙度用 Ra 表示,专业叫轮廓算术平均偏差,单位微米,数字越小越光滑。行业里为什么死盯这个数?因为管道清洗靠的是流速和湍流冲刷,也就是常说的 CIP 在线清洗。管壁上的凹坑、划痕、波谷,清洗液冲不到、蒸汽蒸不透,残留物就留在里面,成了细菌落脚和长生物膜的起点。表面越粗糙,细菌附着越快,灭菌越难穿透。
分档大致是这样。一般食品接触面,行业公认的门槛是 Ra 不超过 0.8 微米,经验上大多数致病菌在这个粗糙度以下很难建立起稳定的生物膜。乳品、饮料这类要求高一档,通常做到 0.5 到 0.6 微米。制药和纯化水系统的通行口径是 ASME BPE 的 SF1 级,内壁 Ra 不超过 0.5 微米。注射用水、无菌制剂、生物制品这些更严,按 SF4 级来,要电解抛光,内壁 Ra 不超过 0.38 微米,换算过来是 15 微英寸,实际不少项目会做到 0.25 微米。外壁的要求松一些,常见是不超过 0.8 微米,也有放宽到 1.6 微米的。
机械抛光是靠磨料一级一级磨下来的,按磨料目数大致对应:180 目对应 Ra 不超过 0.8,240 目对应 0.6,320 目对应 0.5,400 目对应 0.4。目数越高越费工时,价格也越高。光亮退火,也就是在保护气氛里退火,管壁没有氧化皮,内表面 Ra 大致在 0.4 到 0.8 之间,是很多食品级管子的默认状态。
再上一档是电解抛光,英文缩写 EP,靠电化学溶解把表面微观凸起优先溶掉,凹处溶解慢。这一手能把 Ra 再降 50% 到 80%,钝化膜也更致密、更耐蚀。代价是价格,一般比机械抛光贵三成到五成,交货期也长一些。
看报告时还有两个细节容易被忽略。Ra 是沿线取样长度取的平均值,光看沙平均不够,还要看单点最深谷的深度和波纹度,有的报告只给一个平均数,不给测点位置和评估长度,价值有限。测点位置更关键,管体、纵焊缝、弯头内侧这三处的实际粗糙度往往差很多,卫生级要求的是焊缝处也要跟管体一致。
焊管天生有一条纵向焊缝。普通流体管允许焊缝有一点余高,前面提到 GB/T 12771-2019 允许内外焊缝与母材齐平或留不大于 3 毫米的均匀余高。卫生级管不能这么交。内壁焊缝只要凸出来一点点,就是一条纵向死角,清洗液顺着管壁走,焊道背面的两侧根本冲不到。
所以卫生级焊管焊完要做内焊道整平,行业里也叫内整平或滚压。做法是用滚压工具把还没完全冷却的焊道,或者冷态下的焊道压平,压到跟母材齐平,再抛光,让焊缝处的粗糙度和管体一致。整平之后通常还要做一次退火,因为滚压是冷加工,会带来形变硬化和残余应力,不退火的话后续抛光容易出问题,耐蚀性也没有保证。
这一步是采购最容易吃亏的地方。验收时只量「齐不齐平」是不够的,还要单独量焊缝处的 Ra。有的产品管体抛光做到 0.4,焊缝处却在 0.8 以上,报告上只写一个 0.4,客户拿到手才发现。
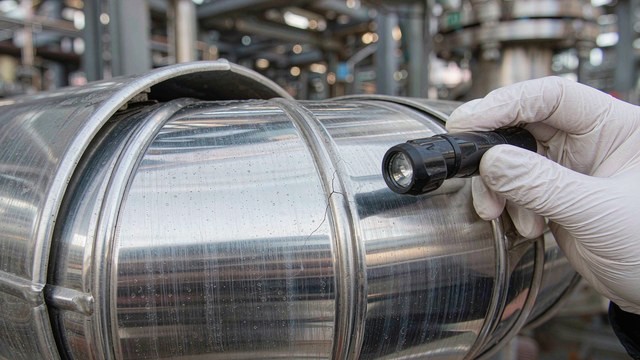
现场怎么快速判断?拿内窥镜沿管壁走一圈,看焊道处有没有一眼就能看到的棱线或者色差带;戴手套用手指摸内壁,感受有没有阻滞感。条件允许的话,用内窥镜配标尺拍下来存档。还有一个土办法,用通径规或者通球过一遍,内整平不到位、有局部凸起的管子,通径规会卡住,这一手在整批验收时很快。
卫生级管的焊接,制管线上多用自动氩弧焊或者激光焊,现场的安装环缝多用全自动轨道钨极氩弧焊。不管哪种,焊接区都要全程高纯氩气保护,管内也要充氩,把氧气挤出去。
保护到位的话,焊缝内外表面是银白色或者淡金黄色。一旦出现蓝紫、灰黑,说明保护不足、已经氧化了。氧化层下面常常是贫铬区,铬被高温氧化带走,耐蚀性大打折扣,而且这层氧化皮本身就是腐蚀和藏污的起点。所以不少卫生级规范会把焊缝颜色分成几级,把颜色当成保护效果的直接证据。银白、淡黄通常可以接受,蓝紫、灰黑要处理掉或者判废。
焊完要不要酸洗钝化,看氧化程度。走光亮退火的管子表面本来就没有氧化皮,GB/T 12771-2019 写明这类钢管可以不经酸洗交货;现场组对焊出来的环缝,一般还是要酸洗钝化处理一遍。
卫生级管首选 316L。道理不复杂,316L 含钼,耐氯离子点蚀和缝隙腐蚀的能力明显强过 304 和 304L。食品厂的 CIP 清洗常用含氯的碱洗、酸洗和消毒剂,304 在这种环境下容易起点蚀,316L 更抗得住。衡量这个能力用点蚀当量 PREN,大致等于铬含量加 3.3 倍的钼再加 16 倍的氮,316L 大约 25,304L 大约 19,差的这 6 个点全在钼上。
材质一律选低碳的 L 级,碳含量不超过 0.03%,目的是降低焊接敏化、晶间腐蚀的风险。牌号和化学成分按 GB/T 20878 查,用作基材的冷轧板带可以对照 GB/T 3280。
国内食品接触材料这条线,现行标准是 GB 4806.9-2023《食品安全国家标准 食品接触用金属材料及制品》,2023 年 9 月 6 日发布,2024 年 9 月 6 日实施,代替了 2016 版。它管的内容挺具体:食品接触面使用的金属基材和镀层,不应使用铅、镉、砷、汞、锑、铍、锂作为合金元素;感官上要求接触食品的表面应适度清洁,焊接部分应光洁,无气孔、裂缝、毛刺,迁移试验得到的浸泡液不应有异臭;理化指标里,砷、镉、铅、锑这些杂质元素的迁移量,以及铝、铬、钴、铜这些合金元素的迁移限量,都有具体限值。另外还要符合 GB 4806.1 的基本要求。
做出口的话标准还得再补一层。卖到欧洲看 EU 1935/2004 和 EU 10/2011,卖到美国看 FDA 21 CFR 和 NSF/ANSI 51。不锈钢管的耐蚀性一般还会配中性盐雾试验,方法按 GB/T 10125-2021,以及晶间腐蚀试验,按 GB/T 4334-2008 的方法 E 做。
一根管子内壁做到 0.25 微米,管路里留一个长死角,照样白搭。卫生级是系统性的概念,光洁度只是其中一环。
先说自排空。管路要有坡度,让停机时液体能自然排空,不在低点积水。行业里常用的是坡度不小于 1%,也就是每米下降 1 厘米。低点积水是生物膜最容易起来的地方。
再说死角。从主管内壁到支管上阀门密封面这一段,就是所谓死腿。这段里的液体不参与主管的循环流动,清洗液冲不到,蒸汽也不好蒸透。ASME BPE 的通行口径是支管长度不宜超过主管直径的 2 倍,注射用水这类无菌系统控制更严,有的按 1.5 倍直径来。选阀门、管件的时候如果没考虑这一点,管子本身做到再好也没用。
循环和水温也是配套的。纯化水系统一般是闭路循环,靠湍流抑制微生物,工程上常要求雷诺数大于 4000;注射用水系统把循环温度维持在 70 到 85 摄氏度,靠高温压住细菌。在线灭菌也就是 SIP,常用 121 摄氏度饱和蒸汽灭菌 30 分钟以上,管子要能反复承受这样的热循环。
连接件这块最容易出岔子。卫生级管的外径有两套体系,一套是英制,2 英寸对 50.8 毫米,配 ASME BPE 或 3-A 的卡箍管件,卡箍按 ISO 2852,螺纹按 DIN 11851;另一套是公制,按 DIN 11850、ISO 2037。两套外径不通用。管子订了英制、管件配了公制,到现场必然错位,焊缝对不齐、卡箍夹不紧,留下缝隙就是长期隐患。密封件要用符合食品接触要求的 EPDM 或者 PTFE。
固溶是为了让焊接和冷加工打乱的奥氏体组织回到均匀状态,把碳化物重新溶回去。GB/T 12771-2019 表 4 给的推荐热处理制度,奥氏体不锈钢大多是 1040 摄氏度以上快冷。含钛、铌的稳定化钢,需方要求时可以在固溶之后再补一道稳定化处理,温度区间是 850 到 930 摄氏度,做过这道处理的钢管要标识代号 ST。
普通固溶之后表面会带一层氧化皮,需要酸洗掉;走保护气氛退火,也就是光亮退火的,退完表面就是银亮的,可以直接抛光,不用酸洗。这也是光亮退火管价格更高的原因之一。
钝化是用硝酸或者柠檬酸溶液去掉表面的游离铁,让铬的氧化膜重新长起来。抛光、打磨、焊接之后,表面都会露出新的金属,钝化膜被破坏,所以要补做一次钝化,次序在酸洗之后、洁净清洗之前。
现场怎么判断钝化到不到位?常用的是蓝点试验,用铁氰化钾加硝酸的试液点在表面上,如果表面残留游离铁,会显出蓝点,颜色越深、出现越快,说明铁污染越重。标准体系里对应的是铁氰化物试验。还有一个是水膜试验,把表面彻底清洗干净之后用去离子水冲,水能连续成膜、不断开、不成珠,说明表面干净且润湿性好。药厂还会做颗粒残留和总有机碳的检测,那属于系统验证的内容了。
第一项,材质证明和可追溯性。要炉批号、化学成分、力学性能报告,能跟管子上的钢印对上。出口的一般要 EN 10204 的 3.1 证书,国内按 GB/T 2102 出的质量证明书。原料和成品对不上号,后面出问题就没法追。
第二项,内壁粗糙度报告。要有 Ra 值、测点位置、取样长度和截止波长。测点最好覆盖管体、纵焊缝和弯头内侧。只给一个笼统数字、不写测哪里的,要问清楚再收。
第三项,焊缝处理记录。内焊道有没有整平、齐平了没有,做没做光亮退火,有没有内窥镜记录。这几样是卫生级管的看家指标,也是最容易被省掉的地方。
第四项,密实性。GB/T 12771-2019 要求钢管逐根做液压试验,试验压力按 2 倍壁厚乘允许应力再除以公称外径算,允许应力取规定塑性延伸强度的 50%,最大试验压力 10 兆帕,稳压时间不少于 5 秒,不能渗漏。供方也可以用涡流检测代替,对比样管的人工缺陷按 GB/T 7735-2016 里的验收等级 E4H 或 E4。外径不大于 50.8 毫米的小管,可以用逐根水下气密性试验代替液压,试验压力不小于 1.0 兆帕,介质是压缩空气,稳压不少于 10 秒。
第五项,尺寸和连接匹配。查外径是不是跟管件、卡箍一套体系,壁厚是否均匀,端面是否跟轴线垂直。端面要求方切,现场轨道焊才焊得匀。这几项要连管件一起对,别各买各的。
第六项,合规文件和认证。食品接触的合规声明、迁移量试验报告,出口市场要的 3-A 审核、EHEDG 认证这些,按客户要求提供。卖到国内的要能对上 GB 4806.9-2023 的要求。
内壁表面粗糙度,写清 Ra 上限、检测方法和测点位置,注明包含焊缝。只写一句内壁光滑,等于没写。
焊道状态,写明内焊道整平并与母材齐平,焊缝处粗糙度与管体一致。
交货状态,写 +T 还是 +SP,要不要保护气氛光亮退火,写清楚。
材质与合规,写 316L,注明执行 GB 4806.9-2023,必要时约定提供元素迁移量报告。
管端和口径,写方切、端面与轴线垂直,要不要做坡口,外径按英制还是公制,一并注明,方便管件配套。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。
卫生级不锈钢焊管和普通流体管到底差在哪儿?
材质常常是一样的,同样 316L,化学成分和力学性能没有本质差别,差的是可清洁性。GB/T 12771-2019 管的是强度、密实性、晶间腐蚀和表面缺陷,它没有给出内壁表面粗糙度的分档要求,所以只写「按 GB/T 12771 交货」,光洁度这一栏是空的。卫生级的要求来自另一套体系:ISO 2037 食品工业用不锈钢管、DIN 11850 欧洲食品乳品用管、ASTM A270 卫生级管、ASME BPE 生物制药设备标准,乳品另有 3-A 卫生标准,欧洲有 EHEDG 卫生设计指南,国内食品安全这条线是 GB 4806.9-2023。核心指标就三条:内壁粗糙度、内焊道齐平、无死角,全部围绕清洗和灭菌能不能做干净。
内壁粗糙度 Ra 要卡到多少,才算卫生级?
看用途分档。一般食品接触面,行业门槛是 Ra 不超过 0.8 微米,多数致病菌在这个粗糙度以下很难建立稳定生物膜。乳品、饮料高一档,做到 0.5 到 0.6 微米。制药和纯化水系统按 ASME BPE 的 SF1 级,内壁不超过 0.5 微米。注射用水、无菌制剂、生物制品按 SF4 级,要电解抛光,不超过 0.38 微米,也就是 15 微英寸,实际不少项目做到 0.25 微米。外壁通常不超过 0.8 微米。机械抛光按磨料目数分,180 目对应 0.8,240 目对应 0.6,320 目对应 0.5,400 目对应 0.4。电解抛光靠电化学溶解把微观凸起优先溶掉,能把 Ra 再降 50% 到 80%,表面铬铁比提高 1.5 到 2.5 倍。看报告要认测点位置,管体、纵焊缝、弯头内侧差别很大,卫生级要求焊缝处也要跟管体一致。
内焊道凸起一点点,真有那么大影响吗?
影响很大。焊管天生有一条纵焊缝,普通流体管允许内外焊缝与母材齐平或留不大于 3 毫米的均匀余高,卫生级管不能这么交。内壁焊缝只要凸出来,就是一条纵向死角,清洗液顺着管壁走,焊道背面的两侧根本冲不到,残留物留在这里,就是细菌落脚的起点。所以卫生级管焊完要做内焊道整平,也就是滚压,把焊道压到与母材齐平再抛光,焊缝处粗糙度和管体一致;整平后一般还要退一次火,滚压是冷加工,有形变硬化和残余应力,不退火后续抛光容易出问题。验收时只量齐不齐平不够,要单独量焊缝处的 Ra,有的管子管体做到 0.4、焊缝处却在 0.8 以上。现场可以用内窥镜看有没有棱线,用通径规过一遍,整平不到位的管子通径规会卡住。
电解抛光和机械抛光,该选哪个?
看最终 Ra 和用途。机械抛光是靠磨料一级一级磨,180 目做到 0.8 微米,240 目 0.6,320 目 0.5,400 目 0.4,工艺成熟、成本低,一般食品、饮料、乳品够用。电解抛光靠通电让表面微观凸起优先溶解,凹陷处溶解慢,能把 Ra 再降 50% 到 80%,还能让表面铬铁比提高 1.5 到 2.5 倍,钝化膜更致密、更耐蚀,是制药、注射用水、生物制品这类无菌系统的首选,一般按 ASME BPE 的 SF4 级,内壁不超过 0.38 微米。代价是价格高,电解抛光通常比机械抛光贵三成到五成,交货期也长一些。很多产品的做法是先机械抛光到一定目数,再电解抛光做收尾,兼顾成本和效果。
卫生级的管子能不能跟普通管件、现场焊混着用?
不建议混用,尤其是管件。卫生级管的外径有两套体系,一套是英制,2 英寸对应 50.8 毫米,配 ASME BPE 或 3-A 的卡箍管件,卡箍按 ISO 2852,螺纹按 DIN 11851;另一套是公制,按 DIN 11850、ISO 2037。两套外径不通用,管子订了英制、管件配了公制,到现场必然错位,焊缝对不齐、卡箍夹不紧,留下的缝隙就是长期隐患。密封件要用符合食品接触要求的 EPDM 或 PTFE。现场焊接也一样,卫生级环缝要用全自动轨道钨极氩弧焊,全程高纯氩气保护、管内充氩,焊完焊缝应是银白或淡金黄色,出现蓝紫灰黑说明保护不足、已经氧化,氧化层下面是贫铬区,耐蚀性差,还容易藏污,要处理掉或者判废。