欢迎访问本站!
承插焊管件到货,外观上一道细线最让人拿不准:擦一擦像划伤,放大看又像裂。判成划伤放行,装到承压管道上可能从这道线起裂;一律判废,又会把一批可用件误杀。折叠和裂纹是两类成因、两类处置的缺陷,前者多是锻造时金属表层被折进本体,后者可能与加热、冷却、校直或材质有关。GB/T 14383-2021《锻制承插焊和螺纹管件》对表面质量、检验与试验和可追溯文件提出要求。下面按怎么认、怎么检、磨多深、何时判废这条线,把条款落到现场能执行的动作上。
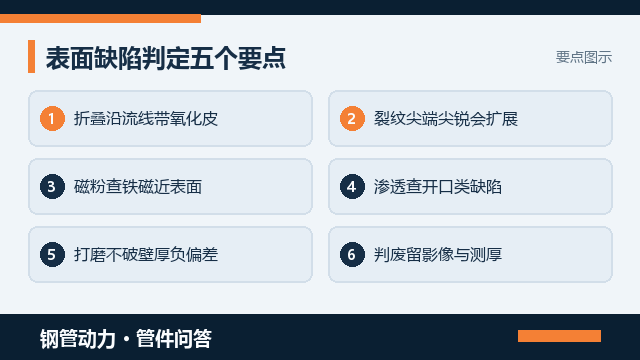
先把两类缺陷分开。折叠是模锻时飞边、毛刺或表层金属被后续变形卷压进本体形成的,常沿纤维流线方向分布,尾端圆钝,缝隙里往往夹着氧化皮,酸蚀后能看到与流线一致的走向;裂纹是金属连续性被拉开,尖端尖锐,方向可能与流线垂直,受热应力、淬硬、白点或校直过度影响。划伤和机加工刀痕则浅而规则、底部光亮。现场用放大镜加低倍酸蚀先做定性,按 GB/T 226《钢的低倍组织及缺陷酸蚀检验法》的思路取样,比凭手感摸更可靠。
成因要往工序上追。下料端面斜、毛刺没清,模锻时会折进表面;分模面与飞边槽设计不当、单火次变形量过大,容易在承口根部和外弧叠出折叠;加热过热、终锻温度过低、冷却过快或锻后校直过猛,则更倾向开裂。同一批件若缺陷位置高度一致,多半是模具或工艺的系统问题,不是偶然磕碰。审资料时把缺陷照片、炉次号和工艺记录放在一起看,能判断是个别件还是整批风险。
检测手段按材料和缺陷类型选。铁磁性碳钢、合金钢锻件的表面与近表面缺陷,按 NB/T 47013.4《承压设备无损检测 第4部分:磁粉检测》做磁粉更敏感,注意两个方向都要磁化,别只走一个方向漏掉纵向缺陷;奥氏体不锈钢等非铁磁材料或开口类缺陷,按 NB/T 47013.5《承压设备无损检测 第5部分:渗透检测》执行。检测时机放在热处理与最终机加工之后,避免把后续工序产生的缺陷漏掉,抽检比例与验收级别由技术协议约定。
打磨是允许的,但有硬边界。局部浅缺陷可以用砂轮沿缺陷方向平缓打磨去除,磨后要圆滑过渡、不留尖角,再用磁粉或渗透复验确认缺陷已清干净,并实测该处剩余壁厚。判据是磨后壁厚不得小于设计最小壁厚,且不能超出产品标准允许的壁厚负偏差;这一边界由 GB/T 14383-2021 的尺寸与公差要求、设计文件共同确定。磨过头把壁厚吃掉,等于用外观合格换强度不合格,是最典型的返工事故。
哪些情况必须判废。裂纹尖端已扩展、深度超过可磨削余量、出现在承口内台肩与密封面等关键受力部位、成片密集分布,或同一炉批系统性出现,都不宜让步;过热过烧造成的晶界破坏属于冶金缺陷,返磨也修不回。判废件要隔离、做明显标识、记录炉批号与位置照片,防止混回合格批。是否允许焊补掩盖,应按产品标准与设计文件执行,锻制承压管件通常不把焊补当作常规处置,别让补焊把追溯链弄断。
让步接收要写清边界。若缺陷浅、位置非关键、磨后壁厚与复验都合格,可由设计方或需方书面让步接收,但记录里要写明原始缺陷位置、打磨深度、复验方法、剩余壁厚实测值和批准人,不能只留一句已处理。GB/T 14383-2021 要求检验与试验、产品质量合格证明书可追溯,GB/T 18253-2018《钢及钢产品 检验文件的类型》一类规则管的是文件类型;让步结论应并入交工资料,后续该部位列为重点巡检点。
到货按四步查。查资料,质保书的牌号、炉号、检验文件类型与合同是否一致;查外观,在承口底部、内台肩、分模面和外弧逐只看有无沿流线的细线、氧化皮与折叠尾痕;查检测,按协议抽做磁粉或渗透,重点看壁厚变化处;查处置,对让步件核对打磨与测厚记录。发现同批里缺陷形态一致,先整批隔离再谈抽检加严,别挑出几只好的就签收。
把要求写进采购单。第一行写产品标准 GB/T 14383-2021、压力等级与连接型式;第二行写表面质量要求与不允许的缺陷类型;第三行写无损检测方法、时机、抽检比例与验收级别;第四行写打磨限值、复验要求与让步审批流程。需要指定表面检测级别、要求提交缺陷分布统计或按炉批号分批交付的承插焊管件,别在电话里说个大概,到钢管动力发布需求信息把口径、材料牌号、数量与资料清单一次写清,让能按标准出证、能维持追溯的厂家主动对接。《管件无损检测到底该检查哪些部位》里对管件无损检测该查哪些部位有清单,《管件关键部位壁厚怎么验,减薄到多少算废》里对关键部位壁厚怎么验给了量法,《管件重新热处理两次还不行能判废吗》里对返工后能不能放行讲了处置。
常见问题(FAQ)
问:折叠和裂纹肉眼怎么分
答:折叠多沿纤维流线分布,尾端圆钝、缝里夹氧化皮,常由飞边毛刺被卷压进本体形成;裂纹尖端尖锐,方向可能与流线垂直,跟过热、快冷或校直过度有关。用放大镜加低倍酸蚀定性,思路按 GB/T 226。
问:磁粉和渗透该选哪个
答:铁磁性碳钢、合金钢锻件选磁粉,按 NB/T 47013.4 执行且要两个方向磁化;奥氏体不锈钢等非铁磁材料或开口类缺陷选渗透,按 NB/T 47013.5。检测放在热处理与最终机加工之后,验收级别由技术协议定。
问:缺陷打磨掉就能放行吗
答:要看边界。磨后须圆滑过渡、无尖角,用原方法复验确认缺陷清除,并实测剩余壁厚不小于设计最小壁厚、不超出 GB/T 14383-2021 允许的负偏差。磨过头把壁厚吃掉,外观合格也是强度不合格。
问:哪些情况必须整只判废
答:裂纹已扩展、深度超出可磨余量、位于承口内台肩与密封面等关键部位、成片密集或同炉批系统性出现,都不宜让步;过热过烧造成的晶界破坏,返磨也修不回。判废件要隔离标识,按 GB/T 14383-2021 留炉批号、位置照片与处置结论。
问:同一批多只都有细线怎么办
答:先整批隔离,不要挑出几只好的就签收。缺陷位置高度一致通常是模具或工艺的系统问题,应要求供方出工艺分析与逐只复检方案,按技术协议加严抽检,必要时整批判退,并把处置结论并入交工资料。
钢管动力,关联公众号:钢标控