欢迎访问本站!
锅炉房的主风道、电厂的烟风道、大管径的输水干管,市面上买不到现成的管子,就得拿钢板卷。卷制管不是简单把板弯个圆焊上就完,纵缝怎么排、错边怎么控、焊完怎么验,都有规矩。这篇按钢结构验收的思路,把卷制管的事讲一遍。
什么场合用卷管。管径超出标准焊管规格、壁厚特殊、或者批量小不值得开模轧管的,就用钢板卷制。钢板按 GB/T 709 的尺寸和偏差采购,材质跟用途走,Q235B、Q355B 常见。卷管多数在加工厂里卷好运到现场,特别大的就在现场卷,两条路线的验收标准是一致的。
下料和排缝是第一道关。同一根管上纵缝越少越好,GB 50205-2020《钢结构工程施工质量验收标准》对卷管有专门条款:纵缝数量按管径限制,相邻两道纵缝的间距、纵缝与环缝的错开距离都有下限,同一截面只允许一道纵缝。排缝图先行,避开开孔位置,板宽不够对接加宽的,对接焊缝要探伤合格才能卷。
卷板之前先预弯。板头直接上卷板机,卷出来两端口是直的,俗称直边,所以要先在压力机上把两头预弯出弧度,再上卷板机卷圆。卷制过程勤用样板卡弧度,圆度差了及时调辊。卷好的管筒先点焊定位,检查错边再焊,顺序别反。
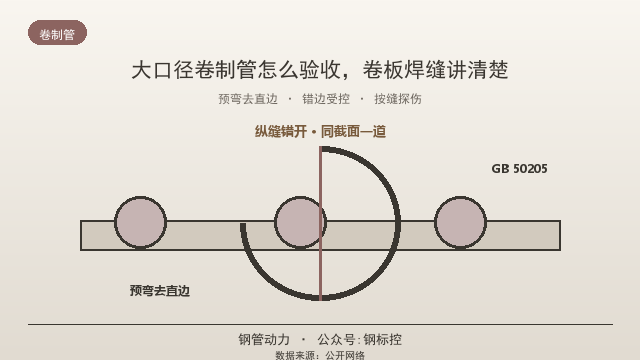
错边是卷管的硬指标。对接纵缝和环缝的错边量,GB 50205 按板厚给限值,一般控制在壁厚的四分之一以内且不超过几毫米,具体查表。错边大了焊缝受力偏心,探伤也容易出问题。纠正错边靠压机微调,硬拉硬顶会把圆度搞坏,两头不讨好。
焊接分纵缝环缝两条线。纵缝在管筒上焊,环缝把一节节管筒接成整根。坡口按 GB/T 985 选型,开坡口的讲究见《方矩管焊接坡口怎么开,组对间隙钝边讲清楚》。厚板要预热,多层多道焊控制层间温度,先焊内侧清根后焊外侧,或者加衬垫单面焊双面成型。焊接变形的控制见《方矩管焊接变形怎么控制,先焊哪边有讲究》,卷管的焊序安排同理,跳焊、分段退焊都用得上。
探伤按焊缝等级走。卷管焊缝属于受压或承载焊缝的,按设计定等级做无损检测,射线按 NB/T 47013.2、超声按 47013.3 执行,方法选择和等级判定的思路见《方矩管焊缝要不要探伤,方法和等级怎么定》。焊完先把表面处理干净再探,咬边、气孔这类表面缺陷修完复探。
圆度校圆和管端加工。焊接完成后整体校圆,椭圆度按验收标准控制,大管用千斤顶内撑法校,撑完稳定一段再测,回弹要留量。管端按接口方式加工:焊接对接的开坡口,法兰连接的端面要平。管段长度按运输和吊装能力定,现场拼装的环缝位置提前规划好。
防腐在验收单上是独立一项。卷管的内外表面除锈等级、涂装配套按设计执行,喷砂等级和涂料配套见《方矩管喷砂除锈怎么验收,Sa2.5和涂装配套》。焊缝部位除锈做不透的,先手工除锈再补涂,防腐死角见《方矩管焊缝为什么先锈,焊接接头防腐有方》。烟风道这类内壁受冲刷的,内衬耐磨层单独验收。
常见毛病有几样。排缝时纵缝排在开孔正下方,孔开在焊缝上,验收一票否决;错边超标硬焊,探伤全裂;校圆只校管口不管中段,中间瘪着;防腐只刷外面,内壁锈穿得更快。卷管是一次成型、终身难改的结构,验收要在工序里做,别等成品才看。
钢板复验是卷管的第一道验收。卷管的材质单要跟炉批号对上,重要工程的钢板按批次做力学复验,复验不合格的板子一张都不能上机。板面划伤、压痕深度超标的挑出来,卷成管子这些伤就成了内应力源。下料前把板的正负公差实测一遍,卷管壁厚是板厚直接决定的,板亏了管就亏,这跟无缝管靠工艺控制是两个道理。
卷管比直缝焊管多出来的检验项还有一块,就是成型质量。管筒的圆度不光看管口,中段也要卡样板,波浪度按标准查,局部鼓包的说明卷制应力没释放好,得回炉或者校圆。焊接完成的管段做整体直线度检查,长管多节对接,蛇形弯超了限值现场对接就对不上,返工起来一段一段找平。
安装环节的配合再提一点。卷管通常按现场实测长度下料,土建误差、设备接口位置跟图纸总有出入,留出调整节,安装时现场配割。配割口的坡口现场开,质量盯紧,别让抢工期的电焊工糊弄。卷管交付不只交管子,排缝图、焊接记录、探伤报告一套交齐,后续检修的人才知道焊缝都藏在哪。
卷管的厚度和椭圆度精度再强调一次。卷管没有焊管机组那样的定径工序,尺寸精度天然比标准焊管粗一档,验收允差要在合同里按 GB 50205 的卷管条款单独约定,别拿成品焊管的表去卡,卡出来的都是不合格,谁也交不了货。设计选卷管时就该知道这个前提,精度要求特别高的部位,改用无缝管或者订制焊管更合适。
卷管机操作的匹配问题也提一句。卷板机的辊长决定能卷的板宽,板宽超了辊长强行上机,卷出来的管子中间鼓两边瘪。锥形件、变径管要在卷板机上配斜垫卷制,工装提前备好。设备能力跟工件尺寸对上号,活才干得漂亮。
卷管的焊缝位置在图上编号标注,探伤报告按编号对应,焊缝藏在管内壁的还要注明施焊侧,检修补焊时按图找缝。
卷制完成的管段临时封口再吊运,风灌进管腔带着砂土转一圈,内壁防腐就白做了。封口板固定牢靠,卸货后拆下回收,别散落在沟槽里。
总结一下:卷制管按 GB 50205-2020 验收,排缝先出图,同一截面一道纵缝,错边控制住,坡口焊接按工艺来,焊缝按等级探伤,校圆后再加工管端,防腐单独成项。工序里把关,卷管质量就能做到心里有底。
常见问题(FAQ)
什么情况下用卷制管?
管径超出标准焊管规格、壁厚特殊或批量小不值得专门订货时,用钢板卷制,材质常用 Q235B、Q355B。
卷管纵缝有什么限制?
按 GB 50205-2020,纵缝数量按管径限制,相邻纵缝及纵缝与环缝要错开一定距离,同一截面只允许一道纵缝。
卷板前为什么要预弯?
板头直接卷会有直边,先在压力机上把两端预弯出弧度,再上卷板机卷圆,管口圆度才有保证。
错边允许多少?
对接错边按 GB 50205 的板厚分档控制,一般不超过壁厚四分之一,具体数值查表执行。
卷管焊缝要探伤吗?
承载或受压焊缝按设计等级做无损检测,射线按 NB/T 47013.2、超声按 47013.3,表面缺陷修复后复探。
卷管防腐要注意什么?
内外表面分别按设计除锈涂装,焊缝部位补做手工除锈补涂,内壁受冲刷的工况加耐磨内衬单独验收。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控