欢迎访问本站!
热力管道上要一根弯头,师傅图省事拿直管在弯管机上硬弯,弯出来内侧三道褶子,外侧还鼓了一圈椭圆,直接报废两根管。煨弯看着是个粗活,里头的门道不少:半径怎么定、冷弯热弯怎么分、芯棒怎么调,一样做错,管子就废。这篇按管道施工的规矩讲。
先定弯曲半径。管道施工对弯管的最小弯曲半径,GB 50235-2010《工业金属管道工程施工规范》里有明确要求,常用做法是弯管半径不小于管外径的三到四倍,直径越大、壁厚越薄,半径就要相应放大。半径越小,内侧受压越狠,起皱和外侧减薄都从这儿来。设计图上标了半径就照图,没标的按规范下限往上取。
冷弯和热弯怎么分。一般钢管,公称直径不大、壁厚足够的,冷弯就行,弯管机一次成型,效率高。口径大、壁厚相对薄的,或者弯后要求椭圆度小的,走中频煨弯:感应圈把加热带窄窄一圈,边加热边推进边喷水定径,弯出来的弧度均匀,截面保持得好。热弯温度控制在九百度上下,过高晶粒长大,过低变形抗力大,都伤管子。
起皱是内侧失稳闹的。弯管时内侧材料受挤压,没有支撑就往里鼓包。对付它靠三样:芯棒撑住管腔、防皱块顶住起皱点、夹紧力给足。芯棒要提前一点伸过弯曲点,位置靠经验调,伸多了外侧拉裂,伸少了内侧起皱。防皱块贴在模具起皱侧,把褶子压在萌芽里。这三件东西配合好了,薄壁管也能弯得漂亮。
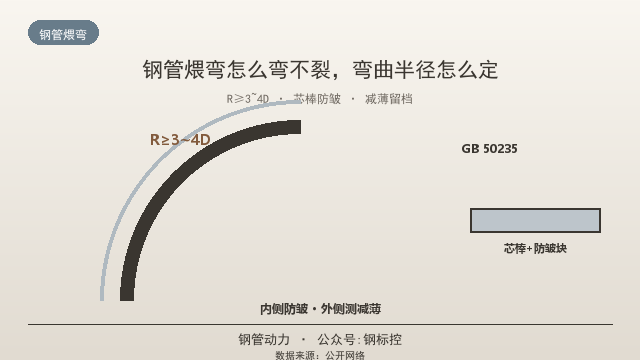
椭圆度和减薄是弯管的两条验收线。GB 50235 对弯后截面有要求,椭圆度一般按工程约定,高压管道从严;外侧壁厚减薄率也有上限,通常不超过壁厚的百分之十几,具体按设计文件。弯前弯后各测一次壁厚,测点落在弯曲段的外侧弧顶,数据留档。弯后壁厚怎么复检,方法见《方矩管到货壁厚存疑怎么办,测厚复检这样做》。
弯后要不要热处理,看钢种和工况。碳素钢一般弯完就完事;合金钢管弯后按规范做热处理,消除应力,不然弯制应力存着,运行温度一循环,弯头先出问题。有低温韧性要求的管子,弯后冲击功可能下降,重要管线要复验。弯制温度、速度、冷却方式这些工艺参数,施工方案里写清楚,照单执行。
常见毛病给你数一数。半径贪小省模具,弯出来全报废;芯棒位置没调好,起皱拉裂两头冒;夹紧力不够,管子打滑弯不进;中频弯推进速度忽快忽慢,弧段厚薄不匀。还有拿火焰烧红土法煨弯的,温度凭眼睛看,弯完一段一个样,工程上禁用这种做法。
弯坏了怎么办。轻度起皱、轻微椭圆,能校则校,矫直的门道见《方矩管到货是弯的怎么矫直,压力矫还是滚矫》。褶子深了、壁厚减薄超限、开裂的,别心疼料,直接判废换新,判废尺度参照《矩形管压瘪扁塌怎么矫正,什么情况直接报废》,弯管件从严执行。弯头是管线的应力集中点,带伤上岗等于埋雷。
拉弯卷圆是另一门手艺,方矩管卷弧、做大半径弧形梁的活儿,讲究不一样,见《方矩管拉弯卷圆怎么做,不塌边不起皱》,两篇对照着看,冷弯成型的事就都齐了。管子弯完要及时封口防锈,弯管段内壁进水比直管段更难排。
给施工队几条实在建议。开弯前先做试件,拿同规格短管试弯一段,量椭圆度、测减薄,参数对了再上正式料。芯棒、防皱块、模具的尺寸按管径配套,缺件别硬干。批量弯管做首件检验,中间抽检,弯管机的磨损会让参数悄悄跑偏。
弯管的模具配套单独提醒。一套弯管模具对应一个管径加一个弯曲半径,管径差一档,模具就不能混用,硬套出来的弯内壁压痕、外壁拉伤。模具磨损到起毛边、沟槽变形的要修要换,磨损模具弯出来的管,椭圆度悄悄超标,抽检频率要加密。模具台账记清楚使用次数,到了寿命换新的钱不能省。
管子的材质状态也影响弯制表现。刚出厂的管子塑性储备足,弯起来听话;存放久了时效硬化,同样的参数弯出来就容易裂。作弯管料的管子尽量用新料,库存陈料先做试弯。材质低温性能在冬天还要打折扣,弯管作业尽量安排在气温高一点的时段,冬天弯管前把管子搬进车间回温半天再干,成功率明显不一样。
弯管段后面的配套工序再补两句。弯完的管段在总装前要做通球检查,球径按内径的八成五左右选,通不过的说明截面变形超了,挑出来别往管线上装。弯管段焊接对接的坡口在弯后加工,弯前开好的坡口经过弯曲变形,角度尺寸都变了。管线水压试验时弯头段重点听渗漏,起皱的背面是应力集中点,也是渗漏的高发点。
弯管的质量记录也建起来。每批弯管记下模具编号、芯棒伸出量、加热温度、弯后测厚数据,下次同规格的活照单施工,试弯这道工序能省一半。记录积累多了,哪些参数组合弯哪种管最稳,就成了自己的工艺卡。老师傅的手艺值钱,手艺变成卡片,全班组都值钱。
弯管机操作的安全几句话。弯制中管子受力很大,卡具松脱管子弹出伤人的事故出过,开机前卡爪、挡料机构逐项确认,弯制过程人站在管子侧面,别站在弧线延长线上。薄壁管弯制尖叫异响要停机查,多半是模具错位。
弯完的管段编号打钢印,跟管线轴测图对应,装错弯向返工的活儿谁都干过,编号对图安装,一装一个准。
芯棒的保养也顺带一提。芯棒表面拉伤起毛刺后继续用,管内壁会被划出一圈圈痕迹,弯管机的芯棒定期抛光检查,磨损件及时更换,这笔小钱花得值。
总结一下:钢管煨弯,半径按 GB 50235-2010 取不小于三到四倍外径,小管冷弯、大管薄壁走中频热弯;内侧起皱靠芯棒加防皱块,外侧减薄和椭圆度按限值验收;合金钢弯后热处理,报废件从严判定。试件先行、首件检验,弯头质量就稳了。
常见问题(FAQ)
弯管半径最小取多少?
按 GB 50235-2010,一般不小于管外径的三到四倍,直径大壁厚薄的要放大,设计标注的照图执行。
冷弯和热弯怎么选?
小口径壁厚足的冷弯即可,大口径薄壁或椭圆度要求高的用中频热弯,加热约九百度边推边冷定径。
内侧起皱怎么防?
芯棒提前伸过弯曲点撑住管腔,配合防皱块顶住起皱侧,夹紧力给足,三者配合调整到位。
弯后壁厚允许减薄多少?
外侧弧顶减薄率一般不超过原壁厚的百分之十几,具体按设计文件执行,弯前弯后测厚留档。
哪些管弯后要热处理?
合金钢管弯后按规范做消除应力热处理,有低温韧性要求的按设计复验,碳素钢一般可不处理。
弯坏的管能修吗?
轻微椭圆和浅皱可冷校修复,褶深、减薄超限或开裂的直接报废换新,弯头是应力集中点不能带伤用。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控