欢迎访问本站!
做油缸的老客户抱怨,换了一批缸筒,活塞装进去没跑多久就拉缸,密封件三个月一换。拆开一看,内壁有螺旋刀痕,粗糙度根本达不到要求,便宜货图省了珩磨这道工,代价全转嫁给了用户。缸筒是油缸的心脏,这篇把缸筒管的选型、精度和验收讲清楚。
缸筒的来路有三条。第一条,冷拔精密无缝钢管直接用,标准 GB/T 3639-2021,精度好的冷拔管内径公差能做到 H8、H9,表面状态也不错,中小缸径、载荷平缓的场合省掉机加工,成本最低。第二条,热轧管镗孔滚压,先把内孔镗到尺寸再滚压硬化,适合大缸径。第三条,珩磨管,冷拔或镗孔后上珩磨机,精度和表面质量最高。
精度指标看三个数。内径公差,常用 H8 或 H9,配合间隙按密封件厂的要求定;直线度,缸筒弯了活塞杆别劲,一般要求每米零点五毫米以内,长缸还要严;内壁粗糙度,珩磨能做到 Ra0.4 左右,滚压能到 Ra0.2 到 Ra0.4,越光越省密封件。公差体系的定义按 GB/T 1800.1《产品几何技术规范 线性尺寸公差 ISO 代号》执行,图纸上写清公差带,验收才有依据。
材质按工况选。轻载低压用 20 号钢,中高压用 35 号、45 号调质钢,矿山支架这类重载冲击工况用 27SiMn,执行 GB/T 17396《液压支柱用热轧无缝钢管》。钢号和壁厚定了,才谈得上精度,基材壁厚不均的管子,镗孔时余量忽大忽小,加工出来内壁硬度也跟着不匀,拉缸多半从这儿起。
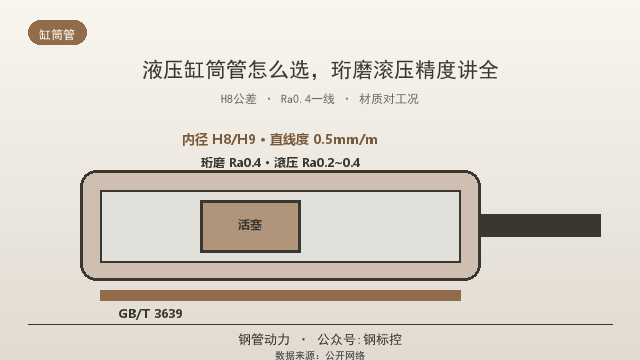
冷拔和镗滚怎么取舍,算的是综合账。冷拔精密管省机加工,但大缸径冷拔能力有限,冷拔内壁还有加工硬化不均的问题;热轧管便宜、口径随便选,代价是必须镗滚,一道镗孔一道滚压,设备钱和工时钱摆在那里。批量大的厂自己上镗床,单件小批就买珩磨管成品,各算各的账。
滚压不只是让表面变光。滚压头挤压内壁,表层被压实强化,硬度上去了,耐磨性跟着涨,还留了一层残余压应力,抗疲劳。这层强化层的深度有限,后续再加工或者过热处理就废了,所以工艺顺序定好了别乱改。珩磨网状纹路能存油,配合跑合期的效果,比镜面还实用,别一味追求光。
到货验收量什么。内径用内径千分尺或气动量仪,在管子两端和中部多个截面测,转着圈量椭圆度;直线度用长芯棒或激光轴对中检查;粗糙度拿粗糙度仪抽测,对照图样要求。壁厚存疑的用超声波测厚复检,方法见《方矩管到货壁厚存疑怎么办,测厚复检这样做》。力学性能和化学成分对质保书,复验流程见《方矩管力学性能怎么复检,取样检验讲清楚》。
下料和管端加工也有讲究。缸筒按定尺订货,锯切口要平,端面垂直度差了,导向套装不正,缸筒天生歪脖子。切口精度控制见《方矩管定尺锯切精度怎么保证,毫米级有门道》。管端倒角要去毛刺,装配时划伤密封圈的屑子,多数是端面毛刺带进去的。
常见毛病列几样。一是内壁螺旋刀痕没珩磨干净,活塞跑起来像锉刀,密封件寿命砍半;二是直线度超差,长行程油缸爬行;三是材质单与实物对不上,27SiMn 的价格拿 20 钢的管顶,硬度一打就露馅;四是内壁磕碰划伤,吊装转运时没防护,见《方矩管吊装怎么捆不伤管,吊点位置怎么选》,缸筒转运同样适用。
给采购的清单。订货写清五样:钢号与标准、内径公差带、直线度、粗糙度、交货长度。到货查四样:内径多截面测量、直线度、粗糙度抽测、质保书对钢印。装机前再补一道通径检查,芯棒过不去的管子提前挑出来,别等总装时才发现。
缸筒的试验和跑合再交代两句。装配前把缸筒内壁再检查一遍,白光侧照看有没有磕碰亮点,有疑问的拿内窥镜走一趟。总装后先空载跑合,低压试程几十个来回,让密封件跟缸筒壁互相磨合,再逐级升压。一上来就满载冲击,再好的缸筒也容易拉出划痕,跑合这道工序省一小时,寿命短半年。
维修环节同样是缸筒寿命的关口。拆缸的场地要干净,活塞杆吊出时别磕缸口,缸筒内壁涂洁净液压油保护。旧密封件换新的同时,缸筒内壁要测一次内径,磨损量超了配合间隙,光换密封件治标不治本,跑不了多久又漏。建立缸筒台账,每支缸的实测内径、维修日期记录在案,备件计划就好排了。
精度和成本的平衡最后说透。不是所有油缸都要珩磨 Ra0.4,农业机械、工程机械的低压油缸,冷拔管内壁直接用,寿命一样够;压力高、行程长、密封贵的缸,才值得上镗滚珩磨。把精度等级跟工况对上号,每一分钱都花在有用的地方,这才是选缸筒管的正路。
缸筒跟活塞杆是配套件,选管时一起考虑。缸筒内壁的精度再高,活塞杆弯了、镀铬层起皮了,缸照样拉伤。杆的直线度和镀层质量跟缸筒同批验收,配合间隙按密封件厂家给的对表,别凭老师傅手感。一支油缸出问题,八成不是单一零件的事,配套精度一起抓,故障率才能真降下来。
缸筒存放也提一句。加工好的缸筒内壁涂防锈油,两端堵上防尘盖,立放或者平放垫匀,别让自重压出弯曲。库存半年以上的,装机前重新验一遍内径和粗糙度,油膜干掉的内壁直接装,头几个行程就把密封件磨了。
缸筒订货周期通常比普通管长,镗滚珩磨要排队,急用的工程提前一个月下单,别让油缸拖住整机下线的后腿。
总结一下:缸筒管按精度分三条路,冷拔精密管按 GB/T 3639-2021 直接用,热轧管走镗孔滚压,高要求上珩磨;内径公差按 GB/T 1800.1 定 H8、H9,粗糙度 Ra0.4 一线,直线度每米半毫米上下;材质 20 号到 27SiMn 按 GB/T 17396 和工况选。验收多截面量内径、查直线度、抽粗糙度,对上质保书再入库。
常见问题(FAQ)
缸筒管有哪三条来源?
冷拔精密管直接用、热轧管镗孔滚压、冷拔或镗孔后珩磨,精度和成本依次提高,按工况选。
内径公差常用哪一档?
常用 H8、H9,按 GB/T 1800.1 的公差带定义,具体配合间隙按密封件厂家要求确定。
珩磨和滚压差在哪?
珩磨留网状纹路能存油,粗糙度 Ra0.4 左右;滚压表层强化带残余压应力,粗糙度可到 Ra0.2 到 0.4,耐磨性更好。
重载油缸用什么材质?
矿山支架等重载冲击工况常用 27SiMn,执行 GB/T 17396,中高压可用 35 号、45 号调质钢。
缸筒到货怎么验收?
内径千分尺多截面量内径和椭圆度,查直线度,粗糙度仪抽测,超声波复测壁厚,质保书对钢印。
拉缸是什么原因?
内壁刀痕未除净、硬度不均、直线度超差或装配带入毛刺,都会导致活塞与缸筒异常磨损拉伤。
数据来源:来自公开网络
有钢管、方矩管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控












