欢迎访问本站!
框架焊起来横不平竖不直,追根溯源多数是下料尺寸没守住。方矩管按定尺买还是普尺买、定尺误差多少算正常、工厂怎么把锯切做到毫米级,这篇一次讲清,买卖双方都用得上。
先分清定尺和普尺。普尺是厂里的常规长度(常见6米为主),定尺是按客户要求的长度切好交货。定尺长度允许偏差在GB/T 6728-2025的交货条款里有规定,总体口径是正偏差为主(宁可长一点不能短);贸易实务里,框架、货架这类装配精度要求高的订单,买卖双方常在合同里约定到毫米级(比如正负5毫米甚至正负3毫米),这属于加严约定,价格里含锯切费,订货时要写清楚,别到了货才谈。规格报法本身在《方矩管规格怎么报才不买错,边长壁厚一次说清》里说过,长度和定尺要求是报规格之外的另两项。
工厂锯切精度靠三件事撑起来。第一是送料定位,主流锯床配数控定尺送料,伺服或气动挡块定位,精度能压到正负0.5毫米级;老式人工挡尺送料,误差全看工人手感,批量下料忽长忽短。第二是夹紧防转,方矩管锯切时必须夹紧,管子在锯切力下一转,切出来的面就斜了,异形截面和薄壁管尤其明显。第三是锯片状态,带锯条钝了偏摆、圆锯片端跳超差,切口宽度忽大忽小,长度一致性跟着崩。三件事里任何一件掉链子,毫米级就是空话。
端面质量是定尺锯切的另一半考卷。看三个指标:垂直度(端面与管轴线的垂直程度,框架对接焊缝间隙均匀性全靠它,贸易上常按端面斜度不大于1毫米每100毫米边长控制)、毛刺(锯切必然产生,管内毛刺要处理,不然穿线穿缆刮破绝缘)、烧口(高速锯切发热把切口烧蓝发黑,影响后续涂装附着)。这些指标合同里不写,验收时就是扯皮项,尤其是配套喷塑的订单,烧口和毛刺直接影响前处理。
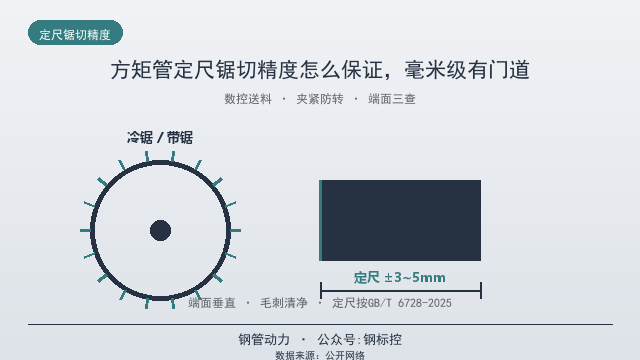
锯切方式怎么选。带锯切口窄、噪音小、成本低,是方矩管下料的主力,批量中等精度好;高速圆锯(冷锯)切口光洁垂直度好,速度快,适合批量大的精密下料;激光切割精度最高还能切异形口,成本也高,多用于相贯线这类特殊切口,《方矩管桁架相贯线怎么切,节点焊接注意啥》里的相贯线就靠它;砂轮切割工地应急用,切口烧口严重毛刺大,定尺批量活别用它。锯切和冲剪、气割的边界在《镀锌管开孔,能不能气割》里也提过,镀锌管气割烧锌,能锯不气割。
批量下料怎么保精度。三检制度是老办法:首件全检(长度、垂直度、毛刺三项都过才开机)、巡检按批抽、末件复核,锯切参数中途没动过,末件合格整批基本没跑。数控锯床的定尺要定期校对,送料链轮磨损、挡块松动会让长度悄悄漂移,一天下来尾批和头批差出几毫米很正常。这跟《方矩管切割下料怎么套裁,省料有门道》里讲的套裁是一套工序,套裁管省料,精度管验收,两件事一起抓。
到货验收怎么查。定尺管按批抽检:长度用卷尺或钢直尺量,读数到毫米,抽检量按合同约定(常见每批抽百分之几);垂直度用直角尺靠端面看透光;毛刺摸内壁;端面看有无烧口裂纹。查完按《方矩管堆放怎么垫,压弯变形怎么防》的要求码放,不同定尺长度分垛标识,混了垛下料全乱,分色管理的做法在《脚手架钢管堆放有讲究,分色标识防混用》里可借鉴。
结算环节也有个坑:定尺管按理重还是过磅,《方矩管理论重量和过磅对不上,按哪个结算》里说过口径。定尺锯切下来的余料、锯口损耗归属要在合同里写明,按米计价的定尺单子,锯口宽度算谁的,小事,但月底对账就靠这些细节。
采购口径清单:材质规格(含壁厚和负偏差要求,参照《方矩管壁厚怎么量,负偏差留多少才稳》)、定尺长度及允许偏差、端面垂直度、毛刺处理方式、包装运输(长细比大的定尺件运输防弯,按《方矩管长途运输怎么包装,防变形防锈两手抓》的做法)。五项写全,定尺单子基本无扯皮。
锯切精度的环境因素也提一下。夏天车间温度高,钢卷和管材热胀冷缩,早晨锯的和中午锯的长度能差出零点几毫米,精密下料的车间把来料先在车间恒温存放几个小时再用;锯切区温度不均也会让长尺料局部弯垂,送料时翘头,挡块定位就不实。车间地面的铁屑清理同样影响精度,送料辊道上卡一颗铁屑,管子就垫高一丝,切出来的端面就歪。毫米级精度是系统工程,设备是基础,环境和管理是另一半,看一个厂的下料水平,先看锯床区的卫生和定尺校对记录,比看设备铭牌准。
再说一个和定尺相关的延伸服务:厂里下料件打标识。批量框架的定尺件,规格长度相同的有好几种,锯完不打标,装配时张冠李戴,孔位对不上返工一上午。做法是锯切后按件喷码或贴标(件号、长度、用途部位),打包按装配单元分组,到现场按标取件。这笔标识费很低,省下的返工时间不少,定制定尺单子谈价时把打标要求一并写进去。定尺锯切的终点不是切完,是装配顺畅,围绕这个终点安排工序,钱才花在刀刃上。
薄壁方矩管的锯切单独叮嘱两句。壁厚2毫米以下的薄壁管,锯切压力大了管壁震颤,切口出波浪毛刺,夹紧力大了又压瘪。经验做法是换细齿锯条(齿距密、每齿切削量小)、降低进给速度、管口塞填充物或用带V形槽的专用夹块受力。薄壁管定尺下料的废品率比厚壁高,报价时也别拿厚壁的锯切价去套,工艺时间翻倍是实情。定尺精度这门功课,薄壁管才是真正的考试题。
总结一下:定尺交货GB/T 6728-2025口径正偏差为主,毫米级靠合同加严约定;工厂精度靠数控送料、夹紧防转、锯片状态三件事;端面看垂直度毛刺烧口三指标;带锯主力冷锯精密激光切异形口;批量靠首件巡检末件三检;到货抽长度查垂直度,分垛标识防混。
常见问题(FAQ)
定尺长度偏差国家标准是多少
GB/T 6728-2025交货条款对长度偏差有规定,口径以正偏差为主。装配精度高的订单合同里常约定正负3到5毫米,属加严约定需另计锯切费。
方矩管锯切精度靠什么保证
三件事:数控定尺送料(精度可到正负0.5毫米级)、夹紧防转(管子转动切口就斜)、锯片状态(钝了偏摆长度一致性崩)。
端面垂直度怎么验收
直角尺靠端面看透光,贸易常按端面斜度不大于1毫米每100毫米边长控制。对接焊缝间隙均匀性全靠端面垂直度。
带锯和圆锯怎么选
带锯切口窄成本低,中批量主力;高速冷锯切口光洁垂直度好,适合大批量精密下料;激光用于相贯线等异形切口;砂轮切割只作工地应急。
批量下料怎么防尺寸漂移
首件全检、按批巡检、末件复核的三检制,定期校对锯床定尺。送料机构磨损会让长度慢慢漂移,尾批和头批能差几毫米。
定尺管到货查什么
按批抽长度(读数到毫米)、直角尺查端面垂直度、摸内壁毛刺、看烧口,查完分垛标识码放,不同定尺长度混垛会全乱。
数据来源:来自公开网络
有方矩管、钢管、焊管的采购或供应需求,欢迎到钢管动力发布,几分钟对接同行。
钢管动力,关联公众号:钢标控












