欢迎访问本站!
2026 年 7 月,河北一家做消防管件生意的贸易商出了一批 DN50 镀锌管,送到工地第三天,管工打电话过来,说管钳拧不动,上了加长杆硬拧,丝扣崩了。退回来 60 根,两头都崩。
他一开始以为是管件不对,让厂里把可锻铸铁的弯头、三通量了一遍,通规止规全过。后来把退回来的管子拿去量螺纹,通规进不去两圈半。问题不在管件,在这批管子的螺纹是镀锌之前车的。
镀前车螺纹这件事,在现场看着只是「省一道工序」,到了管工手上就是拧不进、拧不严、返工退料三件事。这篇把螺纹的时点、镀层厚度、牙深、补锌和验收一条条摆开。
镀锌管的螺纹,按标准只有一个正确时点:镀完之后车。
GB/T 3091《低压流体输送用焊接钢管》对螺纹交货的镀锌钢管有专门一句:带螺纹交货的镀锌钢管,螺纹应在镀锌后车制。螺纹本身按 GB/T 7307 的 55 度非密封管螺纹执行。早期版本引的是 YB 822,后来并到 GB/T 7307,说法没变。
这句话不是工艺习惯,是尺寸逻辑。镀锌层有厚度,几十微米堆在牙型上,螺纹的配合间隙就那么点,镀前车好的牙,镀完必然被撑大。标准把时点写死,就是为了不让工厂在这件事上自作聪明。
顺带说清一个常见误会。热镀锌管和电镀锌管在这里不是一回事。GB/T 3091 里的「镀锌钢管」默认是热浸镀锌,电镀锌层薄、附着力差,不在这个标准的语汇里。有些厂报「镀锌带螺纹」,实际是电镀锌,镀层只有十几微米,螺纹问题反而不明显,耐蚀性却差一截。
按 GB/T 3091,普通级镀锌层重量不低于 300 克每平方米,加厚级不低于 500 克每平方米。这两个数是内外表面合计,折算双面平均厚度约 42 微米和 70 微米,单面就是 21 微米和 35 微米。
牙型有两个侧面,两面都镀。35 微米镀在 55 度牙型的两个斜面上,折算到中径上的增量不是 70 微米,要按牙型角除一个正弦值,实际约 0.15 毫米。G 螺纹的外螺纹中径公差本身只有零点二毫米级,镀层几乎吃掉大半。
所以镀前车螺纹的管子,通规进不去是常态,不是偶然。有的厂为了让通规过得去,把牙车小一号,镀完刚好;这种管子不镀的地方就对不上,管件拧上去旷,靠生料带和麻丝填。现场拧三圈就到底,还觉得是管件公差大。
第一个是拧不进。管工在现场的办法只有加长杆,加长杆一上,薄壁管的管端就胀圆,丝扣崩牙。崩了牙的管子没人敢用,只能切掉重车,一根 6 米的管切两刀,剩 5.6 米,料就废了一截。
第二个是拧进不严。牙被镀层填了,配合面接触不好,压力水从牙缝渗。消防管道试压打到 1.4 兆帕,接口渗水,返工要把整段拆开重新上麻丝。一个接口返工半小时,一层楼几十个接口,工期就压不住。
第三个更隐蔽:管端镀层被管钳咬掉。镀层在牙顶最薄,管钳一咬,锌层剥落,露出钢基体。这个位置正好是积水、积垢的地方,两三年就从管端开始锈,锈水发黄。
镀锌层本身的质量要求,重量、均匀性、附着力这三条,前面镀锌管(热浸镀锌钢管)的锌层怎么才算合格?重量、均匀性、附着力三条红线,GB/T 3091 说清已经拆得比较细,螺纹这一项是它的延伸,不是另一套标准。
镀完再车,螺纹尺寸是对的,但车掉的那一层锌也带走了。牙面是裸钢,这是工艺的必然,不是缺陷。要处理的是裸钢怎么保护。
常规做法是两道。第一道在出厂前涂螺纹脂,石油脂类,稠一点,能填满牙缝;第二道加塑料护帽或护丝套,防止运输磕碰。管端螺纹保护这件事,钢管管端螺纹、护丝到底要不要做?螺纹标准、保护器、捆扎位置,GB/T 2102 说清里讲得比较全,镀锌管同样适用。
有些项目要求螺纹处补锌。补的办法是富锌涂料,干膜厚度不低于 100 微米,涂前把牙面的油和锌屑清干净,两道成活。热喷涂锌也可以,但螺纹牙型小,喷枪不好对,实际用得少。补完不要马上拧,等漆膜实干,否则漆被管件刮掉,等于白补。
这里有个细节容易被忽略:补锌层会占尺寸。干膜 100 微米,双边 200 微米,又回到拧不进的老问题。所以螺纹补锌只能补在牙底和外露段,牙侧要薄,或者干脆用螺纹脂代替。这个尺度靠现场手感,靠不住,最好在合同里写清补不补、补哪里。
GB/T 13912《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》给螺纹件单列了一档要求:螺纹件直径大于 6 毫米时,镀层局部厚度最小值 40 微米、平均 50 微米;其他制件厚度 3 毫米以上是局部 45 微米、平均 55 微米。螺纹件明显低一档。
这一档差不是标准放松,是给配合留空间。螺纹件镀太厚,装配就废了,防腐再好也没用。所以采购在写技术要求时,螺纹段不能套用管体的 500 克每平方米,要按螺纹件的口径写,否则供方两头为难。
管体 300 档还是 500 档,是另一个决定。这两个档的验收和复验怎么做,镀锌钢管300/500档验收与复验实操里有具体取样和判定,这里只提一句:室外、埋地、沿海、消防环管按 500 档写进合同,室内给水可以按 300 档,不写清楚供方默认走 300。
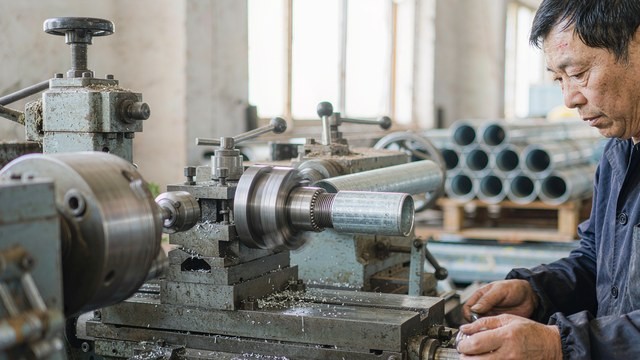
镀锌层软,车削时粘刀。刀片要锋利,前角大一点,别用磨钝的旧刀硬啃。锌屑是粉末加薄片,缠不成长屑,但会糊在牙侧,车完要用钢丝刷过一遍,再用压缩空气吹。牙侧挂锌屑,通规照样过不去。
切削液能不用就不用。水基切削液留在牙缝里,装护帽一封,闷出白锈。要冷却就吹压缩空气,风冷足够。这一条在南方梅雨天特别明显,拆开护帽一股味,牙面一层白霜。
车丝机的夹紧力也要看。薄壁管夹三段卡爪,力大了管端变椭圆,螺纹车出来不圆,通规过了止规也过,看着合格,装上去还是漏。夹爪接触面加软爪或者衬套,比调小压力稳。
螺纹牙深约等于 0.64 倍螺距。G2 英寸的螺距是 2.309 毫米,牙深约 1.48 毫米。DN50 普通管壁厚 3.8 毫米,车完螺纹牙底剩 2.3 毫米;加厚管 4.5 毫米,剩 3.0 毫米。
剩两毫米多,能不能用?能,但前提是管端不胀圆、不上加长杆硬拧。DN15 到 DN32 这些小口径,普通管壁厚 2.8 到 3.5 毫米,牙深 1.48 毫米,牙底只剩 1.3 到 2.0 毫米,这时候壁厚下差就是大问题。壁厚按负 10% 走,DN25 普通管 3.2 毫米实际 2.88,牙底只剩 1.4 毫米,管钳一紧就裂。
所以小口径镀锌管带螺纹交货,合同里要把壁厚下差卡死,或者直接指定加厚管。省下的那点料钱,一次崩牙退料就赔回去了。
管子这头是外螺纹,管件那头是内螺纹。可锻铸铁管路连接件按 GB/T 3287,内螺纹在镀锌之后攻丝,攻完同样补防锈。市面上便宜的管件有镀前攻丝的,内螺纹被镀层填小,拧两圈就卡死,硬拧直接把管件撑裂。
配管件的时候看两件事:内螺纹能不能用手把管子拧进四到五扣,拧进后有没有明显旷量。手拧不进、非得用钳子从第一扣开始咬,就是内螺纹小了;手拧很松、左右晃,就是大了。这两种在试压时都会露出来。
通规止规是硬指标。通规应能旋合通过全部螺纹,止规旋入不超过两扣。现场没量具的时候,拿配套的管件手拧,能进四到五扣算合格。
螺纹长度要够。长度不够,拧进去的牙少,强度不够,试压时先从这里渗。长度按管件配合要求,DN50 有效螺纹一般 25 到 30 毫米。
牙面不许有崩牙、毛刺、双牙。崩牙一处就要切掉重车,不要试图用锉刀修,修出来的牙型不对,越修越漏。
补锌层要测厚。有测厚仪就测三点取平均,没有就用刀片刮,看是不是刮到基体。补锌层一刮就露铁,等于没补。
第一句:带螺纹交货的镀锌钢管,螺纹在镀锌后车制,符合 GB/T 7307,通规通过、止规旋入不超过两扣。第二句:螺纹段镀层按螺纹件要求执行,管体镀层按 300 或 500 档执行,两者分别判定。第三句:螺纹出厂涂脂、加护帽,运输磕碰由供方负责。
三句话不到一百字,写进技术协议,退料纠纷少一大半。真正难的是第三句,运输磕碰的责任划分,很多合同只写「妥善包装」,等于没写。
镀锌管、管件、螺纹脂这些货,要找现货或者比价,可以到钢管动力发布供需信息,把规格、数量、交货期写清楚,同行看得见,报价也来得快。
镀锌管能不能先车好螺纹再镀锌?
技术上能镀,尺寸上不行。GB/T 3091 明确要求带螺纹交货的镀锌钢管螺纹在镀锌后车制。原因很直接:镀层 35 微米堆在牙侧,折算到中径约 0.15 毫米,而 G 螺纹外螺纹中径公差只有零点二毫米级,镀完通规基本过不去。硬把牙车小一号去迁就,镀不到的地方配合就旷,试压会渗。正确顺序是镀完再车,车完补脂加护帽。
螺纹车完露铁,一定要补锌吗?
看用在哪。室内干燥环境的给水、采暖管,涂螺纹脂加护帽就够,螺纹被管件包住,不接触大气。室外、埋地、潮湿车间、消防环管,螺纹外露段要补,用富锌涂料两道,干膜不小于 100 微米,涂前把油和锌屑清干净。补的时候注意别把牙侧补厚,否则又拧不进。补完做刮擦检查,一刮露铁就是没补住。
DN25 的薄壁镀锌管车螺纹,牙底还剩多少?
G1 英寸螺距 2.309 毫米,牙深约 1.48 毫米。DN25 普通管壁厚 3.2 毫米,按负 10% 下差实际 2.88 毫米,牙底只剩约 1.4 毫米,管钳一上加长杆就容易裂。这类小口径建议直接指定加厚管,或者在合同里把壁厚下差卡到负 5% 以内。牙底厚度不够是崩牙和管端开裂的主因,不是操作问题。
工地手拧四五扣,能代替通规止规吗?
只能当粗判,不能当验收。手拧能进四到五扣,说明螺纹没被镀层撑大,也没车小;但它查不出牙型角偏差、锥度、局部崩牙这些细节。正式验收还是要通规通过、止规旋入不超过两扣。做法是每批抽几根,两头都查,别只查一端,管端两头是两台车丝机干的活,水平可能不一样。
镀锌管螺纹处老是渗水,是螺纹的问题还是生料带的问题?
先看螺纹再看填料。G 螺纹是非密封管螺纹,密封靠填料,但前提是牙型配合到位。牙被镀层撑大,管件只能拧到两三扣,填料压不实,必然渗。判断办法:拆开看螺纹接触痕迹,正常应覆盖大部分牙侧;只有牙顶一条亮线,说明配合不对,换管子比换生料带有效。填料本身用麻丝加厚白漆或聚四氟乙烯带都行,缠的方向别反。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。