欢迎访问本站!
浙江嘉兴一家做薄壁家具管的厂,2026 年 4 月接手一条 2005 年的 1250 纵剪分条线。卖家把整条线拆成单件卖:主机架 4.8 万,圆盘剪 6 万,涨缩轴 4.5 万,两台主减速机各 8,000。设备两个月装起来,卡在涨缩轴上。外圆磨过 0.6 mm,四块扇形板下面的楔块没换,涨径量只剩 4 mm,新轴是 8 mm。第一卷 1.2 mm 薄料上机就滑卷,卷取张力建不起来。返工换楔块、补焊磨外圆,搭进去 3.2 万和 26 天。
这条轴按件卖 4.5 万,新做一套 12 万,账面上省了 7.5 万。省下来的是外圆那零点几毫米,没省下楔块那点余量。拆机件的事故很少出在旧字上,出在你不知道自己买的到底是哪一层货,也不知道这一层的余量该怎么量。
同一批从产线上拆下来的零件,单价能差十倍。原因不是成色,是承力方式不一样,能验的东西也不一样。
第一层是结构件,机架、牌坊、大梁、底座、地脚板。这些东西只承力,不做相对运动,二十年用下来尺寸几乎不变,值钱的是那块铁和已经加工到位的孔。计价按吨走。
第二层是功能件,电机、减速机、液压泵、电控柜、变频器。它们有标准型号,有出厂参数,能不能用可以通电试出来。计价按新件折价走,三折到五折是常见区间。
第三层是磨损件,轧辊、剪刃、涨缩轴的楔块、轴承、齿轮、丝杠。好坏全写在尺寸和硬度上,量一遍就知道还剩多少寿命。计价按剩余寿命走,一件一价,没有统一折扣。
按吨卖的是铁,按件卖的是余量。买家最常犯的错有两种:拿第三层的价钱买了第一层的东西,或者拿第一层的眼光去验第三层,只看外表不看数据。
价格有一个可以查得到的底。2026 年 10 月中旬,全国样本市场重废(6 mm 以上)均价 2,159 元/吨;10 月 21 日江苏沙钢重废采购价 2,420 元/吨,南钢 2,445 元/吨,中天 2,510 元/吨。拆机结构件的成交价常见在 3,500 到 5,500 元一吨,是废钢的一点五到二点二倍。
这个溢价讲得通。一套 12 吨的焊接机架,新做要走下料、焊接、去应力退火、粗加工、精加工,按 9,000 到 12,000 元一吨算,合 10.8 万到 14.4 万,工期 30 到 45 天。拆机件 4,500 元一吨是 5.4 万,加拆解 1.2 万、运输 0.54 万,落地 7.14 万,差不多是新件的五到六折,还省掉一个半月的等待。结构件这一层的账是成立的。
成立的前提是没有裂纹、没有补焊、孔位还对得上。验三样东西。
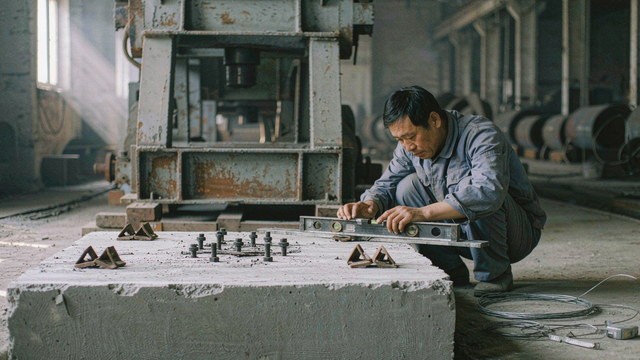
看焊缝。原厂焊缝连续,鱼鳞纹均匀,颜色一致。后补的焊缝窄,熔深浅,边上留打磨痕和飞溅,颜色跟周围不一样。牌坊窗口的四个转角、地脚螺栓孔周围、机架与底座连接的法兰边,这三处是补焊高发区。蹲下去看收弧点,补过的收弧点有明显凸起,砂轮磨不掉。
查裂纹。铸件用磁粉,按 GB/T 15822.1 做;不锈钢或者非磁性件用渗透,按 GB/T 18851.1 做。灰铸铁件先问牌号,HT250 和 HT300 差一个强度档,补焊工艺也不一样,牌号对照查 GB/T 9439。窗口转角裂过又补上的牌坊,受交变载荷两年内会在原位再裂。
量孔位和平面度。孔距拿钢卷尺量不出来,要用内径千分尺配芯棒,或者直接上三坐标。图纸没标公差的地方按 GB/T 1804 的一般公差,平面度按 GB/T 1184 的未注公差值。孔距超差 2 mm 以上,能不能用取决于底座螺栓是穿孔还是配作:穿孔有余量能凑,配作的孔只能扩,扩孔又要重算接触面。
功能件最怕的是看着新。油漆一喷,铭牌一擦,外表都一样。里面绕组受了潮、齿面点了蚀、轴承位拉出沟,从外面看不出来。
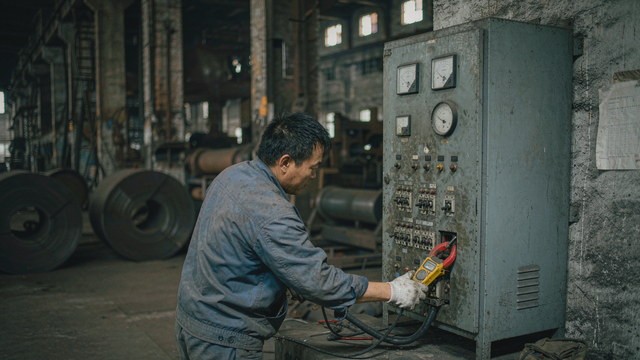
电机按 GB 50150-2016《电气装置安装工程 电气设备交接试验标准》第 7.0.3 条验。额定电压 1000 V 以下的,常温下绕组绝缘电阻不低于 0.5 MΩ;1000 V 及以上的,折算到运行温度,定子绕组不低于 1 MΩ/kV,转子绕组不低于 0.5 MΩ/kV;1000 V 及以上还要测吸收比,不低于 1.2。
现场拿 500 V 或 1000 V 兆欧表,测绕组对地,摇到 60 秒读表。刚淋过雨、刚用水冲过的电机,读数会虚,要等表面干透再测。同一台电机三相读数差得远,说明有一相受潮或者有伤。这一项只能说明绝缘没被击穿,说明不了绕组是否健康。
第 7.0.4 条管直流电阻。1000 V 以上或 100 kW 以上的电机,各相绕组直流电阻相互差别不超过最小值的 2%;中性点没引出的,测线间,差别不超过 1%。这一项能抓出匝间短路和接头虚焊,绝缘电阻测不出来。有经验的电工还会顺手做空载转动检查和空载电流测量,三相空载电流不平衡超过 10%,问题在转子或者气隙,不在绕组。
减速机开盖。齿面点蚀面积超过三成、有胶合拉痕、有断齿,直接放弃,修的钱够买一台同规格的。齿厚用齿厚卡尺量固定弦齿厚,磨损超过原齿厚一成就要换齿轮副。回差用百分表顶住输出轴盘车测,轧机用的硬齿面减速机,新机回差通常只有几个弧分,拆机件超过 15 弧分就要拆开找原因。齿轮精度按 GB/T 10095.1 分 7 级、8 级,拆机件是几级只能从原厂资料查,查不到就按 8 级当底线,别当 7 级用。
箱体另外看两处。结合面有没有被强行撬开过的痕迹,撬过的平面会留下月牙状的压痕,回装后漏油。轴承位量圆度,装过假轴承或者烧过瓦的位会拉出沟,圆度超 0.02 mm 就得镶套。
液压泵按额定压力测容积效率,柱塞泵低于八成,基本该大修。液压站开起来听声音,看压力表能不能稳在设定值,保压十分钟掉压超过 0.5 MPa,问题在阀或者蓄能器。电控柜通电自检,看变频器直流母线电容有没有鼓包漏液,看 PLC 后备电池上的生产日期,超过五年的电池一断电就丢程序。伺服驱动器和触摸屏要问固件版本,太老的型号备件断供,坏了只能整套换。
磨损件的价钱全在余量上。卖家说八成新没有意义,量出来的数才有意义。
轧辊先验孔型。拿孔型样板卡,或者上轮廓仪扫一遍,样板和辊面的缝用塞尺量,超过 0.1 mm 说明孔型已经磨偏,压出来的管壁厚公差收不住。再看辊颈,千分尺量圆度和圆柱度,辊颈磨细 0.05 mm 还能配轴承,磨出椭圆就得磨修,磨完尺寸链又变了一截。
硬度用里氏硬度计打,按 GB/T 17394.1 做。测点表面磨到金属光泽,粗糙度到 Ra 6.3 μm 以下;工件厚度不小于 5 mm,测点曲率半径不小于 30 mm;同一区域至少打 5 点取平均。里氏值换算成 HB 或 HRC 只能当参考,验收要拿台式硬度计复核。辊面是曲面,里氏读数普遍偏低,看到 HRC 55 先别急着否,磨开复测一次再定。
焊管轧辊常用 9Cr2Mo 一类的材料,淬硬层硬度 HRC 58 到 62。辊面打下来低于 HRC 55,说明淬硬层磨掉了或者退过火,这种辊子装上去,孔型两天就塌。孔型设计得再好也救不回来,《焊管孔型设计,辊径定错全盘错》里讲的是设计端的事,选旧辊是另一回事。
剪刃看崩口。刃口崩口深度超过 0.5 mm 的,刃磨一次要磨掉 1 mm 以上。一副剪刃的刃磨总余量 3 到 4 mm,每磨一次去 0.3 到 0.5 mm,总共能磨 6 到 8 次。余量只剩 1 mm 的剪刃,等于买到手就该报废。刃口硬度同样用里氏打,低于 HRC 58 的,切 1.5 mm 以上的料会翻边,切口毛刺压不下去。
涨缩轴量涨径量。新轴 6 到 10 mm,看机型。低于 5 mm,楔块和扇形板的斜面已经磨平,换一套楔块的费用在两万上下。还要看四块扇形板同步:把轴撑到最大,量四块板外圆到中心的距离,差 0.5 mm 以上,卷出来的卷会偏心,分条张力一波动就跑偏。那一卷料废掉的钱,比换轴贵。
轴承例外,拆机轴承一律换。一套轴承几千块,拆机件上的轴承已经跑掉大半寿命,装上去三个月异响,再拆一次的人工比轴承贵。这条上不要省,也别信刚换过的说法,拆开看滚道,有压痕就是跑过。
GB/T 28619-2012《再制造 术语》把再制造和一般翻新分开了。GB/T 28620-2012《再制造率的计算方法》给了三条口径:数量再制造率、质量再制造率、价值再制造率,算法是合格再制造件的数量、质量、价值之和,除以对应产品的总数量、总质量、总价值。价值再制造率高的件,才撑得起按新件六折七折的报价;价值再制造率低的件,卖家报高价就是拿再制造三个字做包装。
现实里的翻新,多数到不了再制造的水准。三种工艺各有边界,买之前问清用的是哪一种。
堆焊。辊面和轴颈补尺寸最常用,成本低,热输入大,焊后要退火。碳当量高的件焊完容易裂,这一层判断在《焊管轧辊堆焊修复,先算碳当量》里讲得细。
镀铬。恢复尺寸用,硬铬层厚度 0.05 到 0.3 mm,耐磨,结合强度靠前处理,除油不干净就起皮。轴颈镀铬后要磨,磨完圆度比原件还好,尺寸链却变了,配轴承要重新选游隙。
激光熔覆。结合强度比堆焊高,热影响区小,成本是堆焊的三到五倍。涨缩轴的楔块斜面、齿轮齿面这类薄壁高价值的部位,用这个工艺修得住;普通机架面用它是浪费。
翻新件有三个隐性成本。一是尺寸链变了,轴磨小 0.5 mm,轴承游隙和装配预紧都得重算。二是修复层和基体的结合,探伤能看出一部分,剩下的靠运行时间验证。三是质保期短,行业里普遍 3 到 6 个月,出了事扯不清是翻新没做好还是用得不对。
一条判断标准:能按原图纸把尺寸复检完的翻新件可以买,只能装到机器上试出来的不要买。前者是商品,后者是赌。
同样标着拆机件,来路不一样,后面出问题的概率差得远。问清货源,比砍价重要。
第一种是产线升级换下来的。厂子还在生产,设备是替换下来的,拆的时候有人管,零件编号和原始资料可能还留着。这类货最好,能追到原来装在哪条线、跑了多少年。判断方法不难:约在对方厂里看货,厂区在开工、有在制品、有电工和机修在场,基本就是这一类。
第二种是整厂关停拆的。设备本身可能不差,但拆的人不懂,吊装、割断、堆放都随意,机架被氧气割过,轴头被砸过,电控柜在露天淋了半年。这类货要看拆解痕迹:机架上有没有气割口,法兰结合面有没有被撬,电机接线盒里有没有进水锈迹。价格能压得低,验货要更狠。
第三种是拼装的。从几台机器上拆好件凑成一台,或者事故机、水淹机修过再卖。特征是不配套:电机和减速机的出厂年份差五年以上,机架编号和铭牌对不上,同一台设备上有三种颜色的油漆,螺栓新旧混用。这类货不是不能买,是不能按整机价买,只能按件核价。
还有一个容易漏掉的细节:随机资料。原厂图纸、电气原理图、PLC 程序备份、变频器参数表,这四样有没有,直接决定后面的维护成本。一套二手机组没有 PLC 源程序,改一个联锁要请人反编译,费用从几千到几万。谈价的时候把资料写进清单,比压 5% 的价有用。
拆机件的残值有个粗算的式子:可用件按功能折价之和,加结构件吨位乘拆机单价,减拆解费,减运输费。拆解费 800 到 1,200 元一吨,300 km 内的运输 300 到 600 元一吨。
拿那台 12 吨机架套一遍。结构件 12 吨乘 4,500 元是 5.4 万,加拆解 1.2 万、运输 0.54 万,落地 7.14 万,新件 10.8 到 14.4 万。省下来的钱是真的,前提是验过焊缝和孔位。
再拿一台 315 型硬齿面减速机套一遍。新件 3.8 万,自重 2.2 吨,按吨算 4,500 元一吨只有 9,900 元。可它换套轴承油封还能干五年,翻新后市场价 1.2 万。卖家不会按吨卖给你。
所以有一句话可以记住:按吨卖给你的东西,说明卖家已经算过按件卖不掉。反过来,坚持按件卖、还愿意让你通电试机开盖看齿面的卖家,货通常不会太差,因为他不怕你验。
整机估值和单件定价是两套逻辑,混着算容易出错。《二手机组八成新,为什么只值四折》讲的是整机折价从哪来,拆到单件上,每一件的折扣率都不一样,结构件按吨,功能件按功能,磨损件按余量。
SB/T 10529-2009《二手设备流通技术规范 通则》是这一行现行的行业标准,商务部 2009 年发布、2010 年 3 月实施,管的就是分类、品质要求、鉴定估价要求、估价过程和交易要求,规范性附录里还给了品质鉴定报告的样本。合同和验收单照着改,比自己从零写省事,也比口头约定有分量。
计价口径写一行。按吨的,写清是过磅净重还是含包装,含税还是不含税,磅差超过千分之三怎么算。按件的,写清型号、出厂编号、台数,附照片和实测数据。含糊的写法是写总价不写单价,出了争议无法逐件扣钱。
验收标准写一行。空载试机几小时,负载用什么料试、试多久,精度验哪几项、用什么量具、判定值多少。写得越具体,后面越少吵。结构件的验收动作是看焊缝、打探伤、量孔距;功能件是通电测绝缘和直流电阻、开盖量齿厚回差、保压试验;磨损件是量尺寸打硬度,留一份带照片的实测记录。
质保写一行。结构件 6 到 12 个月,翻新件 3 到 6 个月,拆机磨损件不保。起算点写投产日,不要写发货日,两者差好几个月。质保期内的运费和拆装费谁承担,这一条最容易被漏掉。
付款节点跟合同里的几笔钱是对应的,《二手设备合同,五笔钱各管一段》拆得更细。拆机件这一块,建议留 20% 到 30% 的尾款到负载试机合格再付,这笔钱是唯一能让你在出事之后还有话语权的东西。
下面这张表按件名列,采购拿着去现场,一格一格填,填不满的不要签字。
| 件名 | 层级 | 计价口径 | 现场量的数 | 不买红线 |
| 焊接机架、牌坊 | 结构件 | 元/吨,过磅净重 | 孔距、平面度、收弧点 | 转角有裂纹、孔距超 2 mm 且为配作孔 |
| 主减速机 | 功能件 | 新件 3 到 5 折 | 齿厚、回差、点蚀面积 | 点蚀超三成、有胶合、断齿 |
| 交流电机 | 功能件 | 新件 3 到 5 折 | 绝缘电阻、三相直流电阻、空载电流 | 绝缘低于 0.5 MΩ、直流电阻差超 2% |
| 圆盘剪、剪刃 | 磨损件 | 按件,看刃磨余量 | 崩口深度、刃口硬度、剩余余量 | 余量不足 1 mm、硬度低于 HRC 58 |
| 涨缩轴 | 磨损件 | 按件,看涨径量 | 涨径量、扇形板同步、楔块斜面 | 涨径量不足 5 mm、同步差超 0.5 mm |
| 液压泵、液压站 | 功能件 | 新件 3 到 5 折 | 容积效率、保压掉压、噪声 | 容积效率低于八成、保压十分钟掉压超 0.5 MPa |
买拆机件这件事,说到底是在买别人用剩下的余量。余量能不能量出来,决定了这笔钱是省下来的还是搭进去的。设备装起来之后精度回不去,往往不是安装的问题,是某一层的余量在进场那天就已经不够了,《二手设备拆了再装,精度为啥回不去》讲的就是这个链条。
常见的问题整理在下面,采购和车间主任可以先看这几条,再翻上面的正文。
拆机件和翻新件,哪一个更划算?
看件在哪一层。结构件买拆机件划算,它不磨损,翻新反而是多花钱;磨损件买翻新件划算,前提是能按原图纸复检尺寸。功能件两台都不划算,电机和减速机的翻新质量差别太大,除非卖家愿意通电试机、开盖看齿面,并且给半年质保。
卖家只肯按吨卖,里面有什么讲究?
多数是卖家已经判断按件卖不掉。按吨卖常见三种情形:结构件本来就该按吨,正常;整批混装、好坏搭着走,买家要自己分选;功能件按吨卖,往往说明修的钱超过卖铁的钱。碰到第三种,要求拆开单卖,或者把吨价压到废钢的一点五倍以内再谈。
拆机减速机开盖看过齿面,就能定价了吗?
不够。齿面只是第一关。还要量齿厚判断磨损量、盘车测回差、量轴承位圆度和箱体结合面平面度。装过假轴承或者被强行撬开过的箱体,齿面再漂亮也不能要。回差超过 15 弧分的,拆开基本都能找到原因,谈价前先把这一项测出来。
二手轧辊用便携硬度计打一下,数能算数吗?
能当筛查,不能当验收。里氏硬度对表面状态敏感,辊面粗糙度要到 Ra 6.3 μm 以下、测点曲率半径不小于 30 mm、同一区域打 5 点取平均,读数才稳。换算成 HRC 只是参考,验收要拿台式硬度计复核。辊面是曲面,里氏读数普遍偏低,看到 HRC 55 先别急着否,磨开再打一次。
拆机件的质保,怎么写才不吃亏?
分三层写。结构件保裂纹和变形,6 到 12 个月;翻新件保修复部位,3 到 6 个月;拆机磨损件不保,靠买前实测。起算点写投产日,不要写发货日。再补一条,质保期内的运费和拆装费谁承担,这一条最容易漏,实际争议也最多。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。