欢迎访问本站!
某螺旋焊管厂的精整台上,同一炉钢、同一台机组、一卷带钢连续做出来的管子,夏比冲击报告上却出现两根明显低落的值:管体和其他几根差不多,热影响区那一组却比别处低了一大截。追溯焊接记录,这两根管子正好赶上一个班次提速、又想保产量的时段。
同样一卷料、同样的设备和焊材,性能为什么会飘?答案常常落在四个字上:焊接线能量。它不是设备参数栏里的一个格子,而是电压、电流、焊接速度三样算出来的一个结果。三样里任何一样动了,线能量就跟着动,热影响区的组织跟着变,韧性就会忽高忽低。
焊接线能量,也叫热输入,等于电弧电压乘焊接电流,再除以焊接速度。速度按每分钟多少厘米算,得到的是焦每厘米;平时习惯用千焦每厘米,再除以一千。三个参数里,电压和电流在焊机上看得见,速度却常常是「这个班干快一点」这种口头状态,所以现场最容易失控的,恰恰是速度这一项。
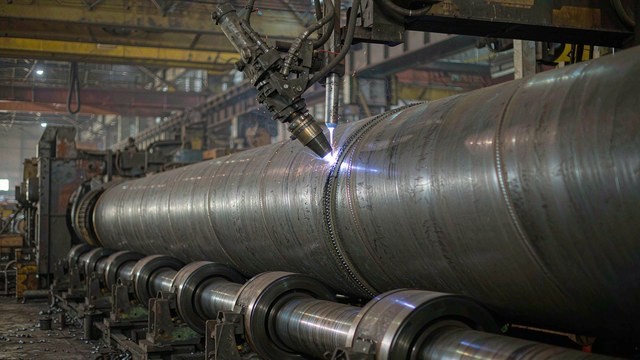
螺旋焊管为什么比直缝管更敏感,有两点。一是它是双面埋弧焊,先内焊、后外焊,两道焊的热循环一层叠一层,热影响区已经被烤过一次,外焊再来一次。二是壁厚大、坡口深,一道焊要熔的金属多,线能量天然偏高。厚壁加双面,热影响区的粗晶问题就被放大了。
线能量大,等于单位长度上多给了热量,加热时间长、冷却慢。焊缝旁那圈温度最高的区域,叫粗晶热影响区,温度刚过一千四百摄氏度,晶粒会长得特别粗。晶粒一粗,韧性就往下掉。
冷却慢还会改变组织的成分。公开的焊接冶金研究给出的规律很直白:热输入偏高时,热影响区里的多边形铁素体增多,韧性下降;热输入偏低时,会出现少量板条马氏体,同样不利于韧性;只有中等热输入才容易得到针状铁素体,韧性最好。
《材料工程》2010 年第 9 期有一篇《焊接热输入对 X80 焊管焊缝组织与性能的影响》,作者是张骁勇、高惠临、毕宗岳等。文章针对双面螺旋埋弧焊先内焊、后外焊的顺序,用焊接热模拟做了一组试验,结论是:焊接线能量在 17 到 35 千焦每厘米时,X80 粗晶热影响区能拿到较好的韧性,其中 20 千焦每厘米附近最好;低于 17 或者高于 35,韧性都往下走。文章据此把 17 到 35 千焦每厘米列为 X80 外焊缝的推荐焊接规范。这个区间不是凭空定的,是一组组热模拟试样试出来的。
还有一处更隐蔽的地方,叫临界粗晶区。它夹在粗晶区和细晶区之间,温度刚好落在一个不上不下的带里,晶界上容易连成链状的 M-A 组元,也就是马氏体加奥氏体的混合组元。这东西一旦在晶界上连成串,冲击韧性会掉得比粗晶区还狠,公开资料里提到夏比低值常常压到五十焦以下。线能量偏大,正是这一类组织的温床。
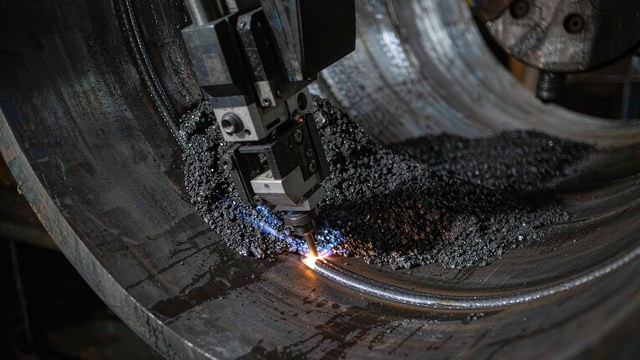
反过来,线能量小,熔池浅、冷却快,出的是另一类问题。埋弧焊的熔深几乎和焊接电流成正比,电流一降,熔深跟着降。螺旋焊管的坡口内一个、外一个,内焊要熔到壁厚的一半到五分之三,外焊要熔到大约三分之二,两边叠加的部分要够,才能把内焊缝根部的夹杂物除掉。
线能量不够,直接的后果是未熔合、未焊透。焊头偏到坡口一侧,还会带出咬边。电流小、速度又快,熔池里的气体和夹渣来不及浮出来,气孔和夹渣也跟着来。焊缝形状也会变差:电流一大,熔深和余高一起长,熔宽几乎不变,形状系数变小,太尖太窄的焊缝不利于气体逸出,也容易裂。
所以车间有一句经验:焊缝韧性不行,回头多半是线能量给大了;焊缝查出未熔合,回头多半是线能量给小了。两个毛病方向相反,看报告上出现的是哪一类,大致就知道参数往哪个方向偏了。
线能量只是给了多少热,热量用得怎么样,还要看它怎么散。同样的线能量,板厚不同、预热温度不同、层间温度不同、环境温度不同,冷却速度就不同。反映在数据上,是从八百摄氏度冷却到五百摄氏度用了多少秒,也就是 t8/5。这个时间定了,热影响区的组织基本就定了。
厚壁管散热快,同样的线能量下冷却更快,t8/5 更短,容易出现硬脆组织;薄壁管散热慢,t8/5 长,容易出现粗晶。所以壁厚一变,线能量窗口就要跟着调,不能一套参数从八毫米用到二十二毫米。
预热和层间温度也在这里起作用。预热把起点的温度抬上去,等于降低了冷却速度,能防冷裂纹,但它同时把 t8/5 拉长,预热过了头,韧性反而会下降。厚壁高钢级的管子上,预热温度、层间温度、线能量这三样要一起定,只看线能量一项不够。这就是为什么同样一本标准、同样的线能量记录,两家厂的管子韧性还会不一样:冷却速度的差别,藏在壁厚、预热和气温里。
直缝管焊一道纵缝,线能量好算。螺旋焊管不一样,内焊在外焊之前,两条焊道要各分一部分能量,还要保证两头接上。
公开的工艺口径是:内焊电流小于外焊电流,内焊熔深控制在壁厚的一半到五分之三,外焊熔深控制在壁厚的三分之二左右,内外焊缝重合量要在一点五毫米以上。这么分有讲究。内焊熔深浅一些,是为了让外焊有活干,把内焊缝根部的夹杂物烧掉;同时避免内焊熔得太深,后续热循环一叠,内焊道被撕开。外焊熔深足,才能保证整条焊缝熔透。
再看丝数。早年是单丝,现在常见双丝甚至三丝。多丝不是简单把能量加上去,而是分工:前丝用大电流、低电压,负责打熔深;后丝用小电流、高电压,负责盖面,让焊缝和母材平滑过渡,减少咬边。前丝直流、后丝交流是常见搭配。用三丝时,把原本集中在一两根丝上的能量摊到三根上,盖面顺畅了,单个热源的峰值也低了。
公开的数值模拟研究对双丝、三丝螺旋埋弧焊都建过温度场模型,算过八百到五百摄氏度的冷却时间 t8/5。丝数一多,熔池变长、温度梯度变缓,冷却过程也跟着变。这里有个容易忽略的点:多丝焊的线能量,要按整条焊道的总能量算,不能只算前丝。前丝调了、后丝没动,总能量其实也变了。
线能量不是设好了就不动的。下面这几项,都会悄悄改变它。
第一是焊速。为了保产量把速度提上去,线能量立刻降下来;为了压缺陷把速度放慢,线能量又涨回去。速度一改,熔深、熔宽、余高、冷却速度全跟着变。
第二是坡口和钝边。铣边工序的钝边厚了、坡口角度小了,要熔的金属多了,同样的电流反而熔不透。
第三是焊丝干伸长和送丝稳定性。干伸长变了,电弧特性和电流分布跟着变;送丝不稳,实际电流就是跳的。
第四是焊剂。焊剂受潮、回收掺得太多,电弧稳定性和熔池保护都受影响,间接改变热输入的实际效果。
第五是跟踪和对中。焊头偏了,热量集中到坡口一侧,那一侧的实际加热过大,另一侧又不足。
第六是电源和网压。焊接电流电压的波动,本身就是线能量的波动。把这六样串起来看,「同一批管子韧性忽高忽低」就不奇怪了:不是某一根管子运气差,是这几项里有一项在某个时段飘了。
标准管的是结果,不直接给你线能量。GB/T 9711-2023《石油天然气工业 管线输送系统用钢管》2023 年 11 月 27 日发布、2024 年 3 月 1 日实施,代替 GB/T 9711-2017,修改采用 ISO 3183:2019。它对 PSL 2 的焊缝和热影响区都规定了夏比冲击最低吸收能量,管径小于 1422 毫米、X80 及以下钢级的管线管,焊缝和热影响区常见口径是 27 焦耳,单个试样不得低于平均值的四分之三,试验温度默认 0 摄氏度,除非协议另定。对 PSL 2,标准还规定了管体、焊缝和热影响区的硬度上限,X70 是 275HV10、X80 是 285HV10,这一条和线能量偏大导致组织硬化、软化都有关系。补焊上,PSL 2 限制每条焊缝最多补两次。
普通流体输送用的埋弧焊钢管走 SY/T 5037-2023,这一版 2024 年 4 月 11 日实施,代替 2018 版;低压流体用的焊管走 GB/T 3091-2025。三本对韧性、无损检验、补焊的要求不一样,合同里要写清按哪一本。
标准给的是下限和上限,真正的线能量窗口要靠焊接工艺评定定出来。做法是:把拟定的一组电流、电压、速度写进工艺文件,按评定要求焊试板,做拉伸、弯曲、冲击,看焊缝和热影响区的组织与韧性,合格了才把这三项固化成参数卡。这一步做完,才算有了本厂、本材质、本规格的线能量窗口,而不是照抄别家的数。
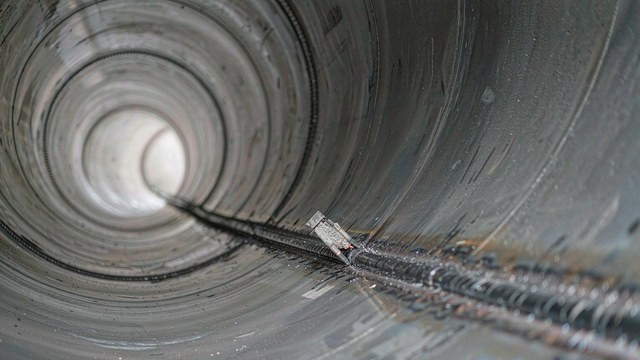
守住窗口靠记录。每个班把电流、电压、焊接速度记下来,按公式把线能量算出来,和工艺卡上的窗口对一对。出了异常值,回头查是提速了、换卷了还是坡口变了。首件解剖也要做,换规格、换材质、换焊材的第一根,切一段磨抛腐蚀,看熔深和熔合线落在坡口的什么位置。
采购和监理可以盯三样:技术规格里写清按哪本标准;要看焊接工艺评定报告和参数卡,别只要一份合格证;驻厂时看焊接参数的记录是否连续、线能量有没有算、报警和返修记录对不对得上。这三样能对上的厂,性能一般不会飘。
一根螺旋管上的两条螺旋焊缝,说到底是电压、电流、速度三样凑出来的一个热过程。线能量就是这三样的合成结果,它偏一点,热影响区的组织和韧性就偏一片。把窗口定住、把参数记全、把异常追到底,比出问题以后一根根挑管子有用得多。
焊接线能量是什么?螺旋焊管的线能量一般多大?
焊接线能量也叫热输入,等于电弧电压乘焊接电流,再除以焊接速度。速度按每分钟多少厘米算,得到的是焦每厘米,再除以一千换成千焦每厘米。螺旋焊管用的是双面埋弧焊,壁厚大、坡口深,线能量天然偏高。公开的《材料工程》2010 年第 9 期对 X80 螺旋管的研究给出,按一次焊道计的线能量落在 17 到 35 千焦每厘米时,粗晶热影响区韧性较好,20 千焦每厘米附近最佳,低于 17 或高于 35 韧性都下降。这是参考窗口,实际数值要按本厂材质、壁厚、丝数和焊接工艺评定实测来定,不能照抄。
线能量给大了、给小了,各会在管子上留下什么问题?
给大了,坏在组织。热影响区加热时间长、冷却慢,粗晶区晶粒粗大,多边形铁素体增多,韧性下降;临界粗晶区晶界上容易连成链状的 M-A 组元,冲击低值更明显。给小了,坏在熔深。熔池浅、冷却快,容易出现未熔合、未焊透,焊头偏到一侧还会带出咬边,熔池里的气孔和夹渣来不及浮出。一句话:韧性不达标,回头看线能量是不是大了;查出未熔合,回头看是不是小了。
为什么同一批螺旋管、同一台机组,焊缝韧性会忽高忽低?
因为线能量是电压、电流、速度算出来的结果,不是设死的。焊速一提一降、钝边和坡口一变、焊丝干伸长和送丝一变、焊剂受潮或回收掺多、焊缝跟踪偏到一侧、电源网压波动,都会改变实际线能量。这几项里只要有一项在某个时段飘了,那个时段出的管子韧性就会低一截。所以与其盯着这根管子查,不如去翻那一班次的焊接参数记录。
螺旋埋弧焊的内焊、外焊线能量怎么分配?
常见口径是内焊电流小于外焊电流,内焊熔深控制在壁厚的一半到五分之三,外焊熔深控制在壁厚的三分之二左右,内外焊缝重合量要在一点五毫米以上。内焊浅一些,是为了让外焊把内焊缝根部的夹杂物烧掉,也避免内焊道在后续热循环里被撕开。丝数上,双丝、三丝是分工:前丝大电流、低电压打熔深,后丝小电流、高电压盖面。要注意多丝焊的线能量要按整条焊道的总能量算,前丝后丝都要看。
标准对螺旋焊管焊缝韧性怎么卡,线能量窗口怎么定住、怎么守?
标准管结果。GB/T 9711-2023 对 PSL 2 的焊缝和热影响区规定了夏比冲击最低吸收能量,管径小于 1422 毫米、X80 及以下常见口径是 27 焦耳,单值不得低于平均值的四分之三,试验温度默认 0 摄氏度;对 PSL 2 还规定了硬度上限,X70 为 275HV10、X80 为 285HV10。窗口靠焊接工艺评定定:拟定电流、电压、速度,焊试板做拉伸、弯曲、冲击,合格后固化成参数卡。守住靠记录:每班记电流、电压、速度并算出线能量,和参数卡对;换规格、换材质、换焊材的第一根做首件解剖,看熔深和熔合线的位置。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。