欢迎访问本站!
某螺旋焊管厂的试验室里摆着两根管子,同一卷 X70 带钢、同一台机组、同一套电流电压和焊接速度做出来的,外观和探伤都没毛病。差别只有一个:焊外缝那阵子,车间换了一批新到的焊剂。等到夏比冲击报告出来,前一根焊缝和热影响区都在一百焦以上,后一根压到了五十焦上下。管子尺寸、外形、无损检测全合格,只有低温韧性这一项掉了队,这批料最后只能压着等结论。
跑去查焊接参数,参数没动。问题出在焊材上。螺旋焊管的埋弧焊,用的从来不是一件东西,而是焊丝加焊剂这一对。现场的注意力常常都在焊机上,电压电流盯得很紧,反倒把这对焊材当成标准件,谁家便宜、哪批到货就上哪批。韧性飘、强度不稳、气孔多,回头一看,根子常常就在这里。
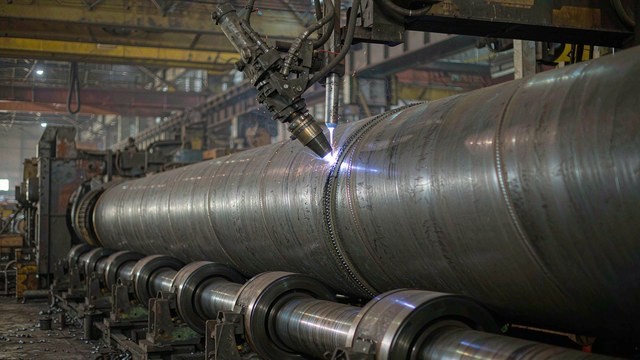
焊条电弧焊有药皮,埋弧焊有焊剂。焊剂铺在电弧和熔池上方,熔化后形成熔渣,把空气隔开,这是它的机械保护作用。可它的作用不止于此。
熔渣和熔池之间会发生化学反应,脱氧、脱硫、去杂质,还会向焊缝里过渡合金元素,或者反过来把焊缝里的硅、锰烧掉一部分。焊丝提供主要的合金成分,焊剂决定这些成分能留下多少、氧化掉多少、硫磷还能剩多少。换句话说,同样一根焊丝,配不同的焊剂,出来的焊缝化学成分、组织、韧性都可能不一样。
正因为焊剂参与冶金,国家标准里的型号不是单独给焊丝或焊剂编的,而是按「组合之后的熔敷金属性能」来划分。碳钢埋弧焊走 GB/T 5293,低合金钢埋弧焊走 GB/T 12470,两个标准都要求给出焊丝与焊剂的配对型号,比如 F5A2-H08MnA 这样一串。这串字符代表的是一对焊材做出来的结果,不是某一根焊丝自己的指标。
螺旋焊管的母材是热轧卷板,从 Q235B、20 号钢、Q345B 这类碳素结构钢,到 L245 一直到 L690 的管线钢都有。焊丝的选择大致按两步走。
第一步看强度。焊缝金属的抗拉强度要和母材匹配。低碳的普通输送管,配 H08A、H08MnA 这类低合金含量的焊丝就够;强度高一些的,配 H10Mn2,靠锰来补强度和韧性;到了 X70、X80 这种级别,往往要上 H08MnMoA、H08Mn2MoA,用钼来提高强度并兼顾韧性。特殊用途的还有 H08CrMoA 这类含铬钼的焊丝。管线管上常见一种做法叫低强匹配,就是让焊缝金属强度略低于母材,换取更好的塑性和韧性,避免焊缝成为整条管线最硬最脆的一段。
第二步看要不要补合金。多数情况下焊缝成分主要由焊丝决定,焊剂不额外过渡合金。可有些烧结焊剂里加了硅铁、锰铁、钛铁这类合金粉,焊的时候会往焊缝里过渡锰、硅、钛。用这种合金化焊剂,就不能只看焊丝牌号了,要按「焊丝加焊剂组合」来看最终成分,否则容易补过头,强度是上去了,韧性又下来了。
焊丝直径上,螺旋管双丝三丝埋弧焊常用的多在 3.0 毫米到 4.0 毫米之间,具体跟着焊机和丝数走。直径一变,送丝速度、电流密度、熔敷效率都跟着变,参数要重新对。
焊剂按制造方法分两大类,熔炼焊剂和烧结焊剂。
熔炼焊剂把原料在一千三百到一千六百度熔化,再水淬、破碎、筛分。颗粒致密,吸潮率低,公开数据里二十四小时吸潮率能压在百分之零点一以内,放得住、也能多次回收,烘干要求相对宽松,两百五十到三百度保温两小时就行。缺点是成分调整不灵活,不容易往焊缝里加合金。常见型号有 HJ431、HJ350、HJ260。
烧结焊剂把粉料加粘结剂造粒,再在七百到一千度烧结。它的成分调节很灵活,可以加合金粉,脱渣也好,适合要高韧性的焊缝。代价是颗粒多孔、容易吸潮,吸潮率公开口径在百分之零点三到零点五,烘干要求更严,常常要三百到四百度保温两小时。常见型号有 SJ101、SJ301、SJ501。
另一条线是按化学性质分酸性和碱性。酸性焊剂里酸性氧化物含量高,二氧化硅加氧化锰往往到百分之六十以上,工艺性好、脱渣容易,电弧稳,但抗裂性一般。碱性焊剂里碱性氧化物和氟化钙含量高,加起来能到百分之五十以上,低氢、抗裂性好、焊缝冲击韧性高,代价是吸潮性强、工艺性稍差,对烘干和保管要求更严。衡量这个性质的指标叫碱度,国际焊接学会给过一个计算式,把氧化钙、氧化镁、氟化钙、氧化钠这类碱性组元放分子,把二氧化硅、氧化铝、二氧化钛这类酸性组元放分母。碱度越高,冶金净化能力越强,焊缝里硫磷和氧含量越低。
《钢铁研究学报》2001 年第 5 期有一篇《焊剂碱度对管线钢埋弧焊熔敷金属显微组织和韧性的影响》,作者是国旭明、钱百年、张艳、李晶丽、杨柯,文中第 51 到 54 页给出了一组试验结果:焊剂碱度提高后,焊缝里的锰和钛含量增加,氧和硅含量下降,同时出现了有利于针状铁素体形核的夹杂物尺寸和分布,促进了晶内针状铁素体的形成,熔敷金属的低温冲击韧性随之提高。这就是管线钢埋弧焊为什么偏爱氟碱型、碱度偏高的烧结焊剂的道理。
现场报焊材时常说「HJ431」,这是行业牌号,好记,但不够严谨。标准里更完整的是组合型号,拿 F5A2-H08MnA 举例。
最前面的 F 代表焊剂。紧跟着的数字代表熔敷金属抗拉强度的最小值,在 GB/T 5293 里 4 是四百二十兆帕、5 是四百八十兆帕,到 GB/T 12470 里 48、55、62 分别对应四百八十、五百五十、六百二十兆帕。再往后一个字母,A 表示焊态,P 表示焊后热处理状态。末尾那个数字是冲击试验的温度,0 是零度、2 是零下二十度、4 是零下四十度,都要求冲击吸收功不低于二十七焦。横杠后面的 H08MnA 是推荐配用的焊丝牌号。
这么拆开看就明白了:这串字符描述的是「这对焊材焊出来的熔敷金属能到什么水平」。买焊材时按组合型号提要求,比只说一个 HJ431 要清楚得多,因为同一个牌号的焊剂,配不同焊丝、不同炉批,做出来的强度和韧性是有差别的。以 SJ101 为例,说明书上给出它配 H08MnA 的抗拉强度在四百五十到五百五十兆帕,配 H10Mn2 在四百八十到六百五十兆帕,零下二十度冲击都在五十七焦以上,扩散氢控制在每百克五毫升以内。
回到开头那两根管子。同样是 X70 带钢、同样的焊接参数,仅仅换了一批焊剂,冲击韧性就掉了一半。原因可以从几个方向去找。
一是碱度不同。从高碱度的氟碱型换成低碱度的酸性焊剂,焊缝里的氧含量上去、夹杂物变多、针状铁素体变少,冲击韧性自然往下走。文献里那条「碱度升高、韧性提高」的规律,反过来也成立。
二是合金过渡不同。有些焊剂几乎不往焊缝里过渡硅和锰,有些则加了不少合金粉。换焊剂等于换了焊缝的化学成分,配着同一根焊丝,出来的强度和韧性就不一样了。
三是扩散氢不同。焊剂受潮,或者烘干温度时间不够,焊时分解出的氢进入熔池,一方面抬高气孔倾向,另一方面给冷裂纹埋下隐患。对高钢级厚壁的螺旋管,这一点尤其要命。
四是批次差异。哪怕是同一个牌号、同一家厂,不同批次的焊剂成分也会有波动,波动大了,熔敷金属性能就跟着飘。这也是为什么换焊材、换批次之后,一般要重新做焊接工艺评定,而不能拿着旧参数直接开线。
焊材进厂只是开始,怎么管才是关键。车间最容易出问题的有三个地方。
第一是烘干。焊剂开封后要按要求烘,熔炼焊剂两百五十到三百度保温两小时,烧结焊剂三百到四百度保温两小时,具体按说明书来。烘完不能放在敞口盆里等,要放进保温筒,随用随取,当天没用完的按规定处理。烘干记录要跟着班次走。
第二是回收。焊剂回收再用是常规做法,但筛分、除渣要到位,掺新料的比例要控制。回收料里粉尘多、成分偏、含杂质,掺得太多,焊缝的气孔和韧性都会出问题。这个比例各家有各家的规定,写进工艺文件才算数。
第三是批号。焊丝和焊剂都要按批号上账,质保书对应到批,使用记录对应到管子。出了问题能一路追回到哪一批焊材、哪个班次,这在返修和索赔的时候很管用。混料是最忌讳的,酸性和碱性、不同牌号的焊剂一旦混进同一个料斗,焊缝性能就没法保证了。
埋弧焊焊材的产品标准,碳钢走 GB/T 5293《埋弧焊用碳钢焊丝和焊剂》,低合金钢走 GB/T 12470《埋弧焊用低合金钢焊丝和焊剂》,两个标准都按组合型号给出熔敷金属的强度和冲击要求。熔敷金属里的扩散氢按 GB/T 3965《熔敷金属中扩散氢测定方法》测。
产品标准之外,钢管产品标准对焊材还有一层要求。GB/T 9711-2023《石油天然气工业 管线输送系统用钢管》2023 年 11 月 27 日发布,2024 年 3 月 1 日实施,代替 GB/T 9711-2017,修改采用 ISO 3183:2019,它要求焊接材料与母材匹配并经评定合格。普通流体输送用的埋弧焊钢管走 SY/T 5037-2023,2024 年 4 月 11 日实施;低压流体用的焊管走 GB/T 3091-2025。合同里写清楚按哪一本,焊材该符合什么要求就定下来了。
焊材真正能不能用,靠焊接工艺评定。做法是:把拟定的焊丝牌号、焊剂牌号、规格和电流电压速度写进评定方案,焊试件做拉伸、弯曲、冲击,焊缝和热影响区都合格了,才把这对焊材固化成可用于生产的工艺文件。以后换焊材牌号、换牌号内的明显批次差异、换母材钢级或壁厚范围超出评定覆盖时,都要重新评定。
采购和监理可以盯几样:技术规格里按组合型号提要求,不要只写一个行业牌号;看焊材的质量证明书和批号,按批复验;看烘干和外发记录是否连续、保温筒和料斗是否干净;再看焊接工艺评定报告覆盖的焊材组合,和生产实际用的是不是同一对。这几样对得上,焊缝的强度和韧性一般不会无缘无故飘。
焊丝和焊剂在螺旋管成本里占的比例不大,可它们决定的是焊缝那一条的性能。省下来的焊材钱,往往还不够一次返工的损失。把这对焊材选对、评对、管住,比出了问题再一根根挑管子划算得多。
螺旋焊管的焊丝和焊剂为什么要配套选?只挑焊丝行不行?
不行。埋弧焊的焊剂不是只起保护作用,它熔化后参与熔池的冶金反应,脱氧、脱硫,还会向焊缝过渡或烧损合金元素。同样一根焊丝配不同焊剂,焊缝的化学成分、氧含量、夹杂物和组织都可能不同,强度和韧性跟着变。国家标准也是按组合给型号的,GB/T 5293 和 GB/T 12470 里的 F5A2-H08MnA 这类写法,代表的是这一对焊材做出来的熔敷金属性能,不是单根焊丝的指标。选焊材要按焊丝加焊剂的组合来定。
酸性焊剂和碱性焊剂,螺旋焊管到底该用哪种?
看用途。酸性焊剂的酸性氧化物含量高,二氧化硅加氧化锰常到百分之六十以上,工艺性好、脱渣容易、电弧稳,适合普通碳素钢的输送管,但抗裂性一般。碱性焊剂里碱性氧化物加氟化钙常到百分之五十以上,低氢、抗裂、冲击韧性高,适合高钢级、厚壁、低温工况的管线管,代价是吸潮性强、烘干要求严、工艺性稍差。管线钢上常用的是氟碱型烧结焊剂,比如 SJ101 这种碱度在 1.8 上下的。具体用哪种,要用母材钢级和韧性要求说话,并按焊接工艺评定确认。
焊剂型号 F5A2-H08MnA 这串字符怎么读?
拆开看就清楚。F 表示焊剂。后面的数字表示熔敷金属抗拉强度最小值,在 GB/T 5293 里 4 是四百二十兆帕、5 是四百八十兆帕,在 GB/T 12470 里 48、55、62 分别对应四百八十、五百五十、六百二十兆帕。再后的字母 A 表示焊态,P 表示焊后热处理状态。末尾的数字是冲击试验温度,0 是零度、2 是零下二十度、4 是零下四十度,要求冲击吸收功不低于二十七焦。横杠后面是推荐配用的焊丝牌号。买焊材按组合型号提要求,比只报一个行业牌号严谨得多。
同一台机组、同一卷带钢,为什么换个焊剂焊缝冲击功就差一大截?
四个方向。一是碱度,从高碱度氟碱型换成低碱度酸性焊剂,焊缝氧含量上升、夹杂物增多、针状铁素体减少,韧性往下走。二是合金过渡,有的焊剂加合金粉,有的几乎不往焊缝过渡硅锰,换焊剂等于换了焊缝化学成分。三是扩散氢,焊剂受潮或烘干不到位,氢进入熔池,既抬高气孔倾向,又给冷裂纹留隐患。四是批次波动,同牌号不同批次成分也会有差异。所以换焊材或出现明显批次变化时,一般要重新做焊接工艺评定。
螺旋焊管的焊材该怎么烘干、保管和复验?采购和监理盯哪几样?
烘干上,熔炼焊剂一般两百五十到三百度保温两小时,烧结焊剂三百到四百度保温两小时,具体看说明书,烘后放保温筒随用随取,记录跟班次走。回收上,筛分除渣要到位,回收料掺新料的比例写进工艺文件,不能混料。保管上,焊丝焊剂按批号上账,防潮防混。复验上,焊材要有质量证明书并按批复验,扩散氢按 GB/T 3965 测。采购和监理可以盯四点:技术规格按组合型号提要求、质保书与批号是否对应、烘干与发放记录是否连续、焊接工艺评定覆盖的焊材组合与生产实际是否一致。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。