欢迎访问本站!
有家螺旋焊管厂碰到过这么一件事。同一卷带钢、同一台成型器、同样的内外焊接参数,做出来的管子却时好时坏。有时候成型缝那条红线清清楚楚,一次通过;有时候焊丝明明对得挺正,内焊缝还是偏了,外缝底下还夹着渣。探伤挑出问题,操作工先把电流电压翻来覆去调了一遍,没找着原因。一路往前追,追到带钢进成型器之前的那道工序上,是铣边没铣稳。
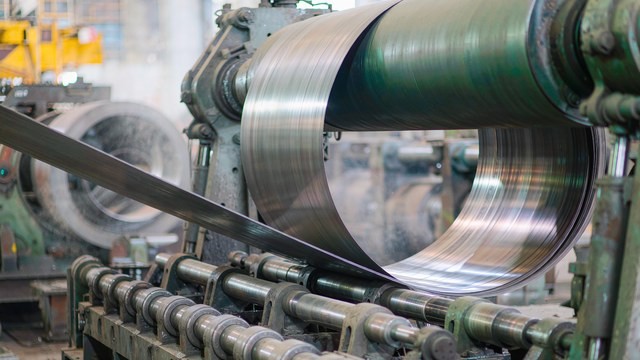
螺旋焊管的带钢在卷成管子之前,要先过一道边缘加工。带钢边缘的形状、平直度、坡口尺寸,直接决定成型缝合得紧不紧、焊接稳不稳。这道工序看着不起眼,可它管的是基准,偏差一旦留在边缘上,后面焊得再认真也很难补回来。
带钢边缘加工的技术,是分三个阶段走过来的。上世纪九十年代以前,机组普遍用圆盘剪剪边,就是上下两片圆盘形剪刃把带钢边缘纵向剪掉一条。到了九十年代到本世纪初,焊管壁厚提上来了,开始出现剪边加刨边、剪边加铣边的组合做法。本世纪以后,油气管道用的钢级和壁厚一路往上走,老工艺跟不上,双铣边工艺慢慢成为主流,也就是一套机组装两台铣边机,一台粗铣铣直口,一台精铣铣坡口。
剪边的问题在哪?它的剪切质量受上下剪刃的间隙、重合量和剪刃磨损影响很大,剪切面容易带毛刺、塌边和硬化层。更要紧的是,剪边后的边缘一般不开焊接坡口,带着毛刺和硬化层直接进成型器,焊接时缺陷就多,一次通过率低。要保证剪得干净,剪掉的余边得有板厚一点二到二点五倍那么宽,材料浪费不小。
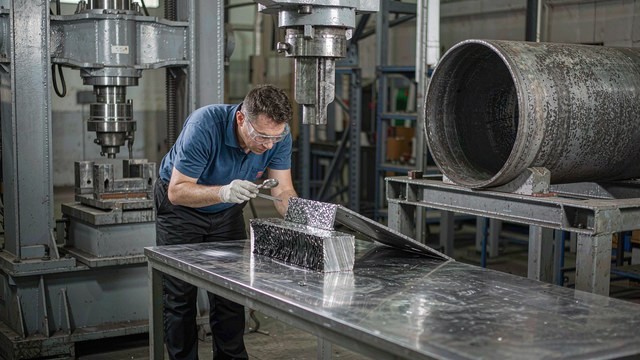
铣边是拿高速旋转的铣刀把边缘切削掉一层。它能给出更规整的坡口形状和更平整的边缘表面,切削量又比剪边小得多,公开资料里铣边精度的量级能做到零点一五毫米上下。行业里常说它有几条好处,也就落在这上面:带钢宽度更准,钢管几何尺寸有保证;边缘质量改善,成型和焊接更稳定;坡口开得合适,焊接速度能提上去;材料利用率提高,材耗降下来。顺带还解决了两件事,一是剪边时为了避开带钢的月形弯,得用立辊硬把带钢推过去,反倒消不掉弯,铣边只是让单边多铣一点,不影响去弯;二是厚壁高钢级带钢剪边时板条断掉伤人,一直是个安全隐患,铣边改成铁屑自动收集,安全多了。
别看就是切一刀,铣边其实要同时完成三件事。
第一件是定宽。螺旋焊管的成型角一定,管径就由带钢的工作宽度决定,宽度差一点,管径和周长就跟着差。铣边要把热轧卷板边缘那些不规则的部分切掉,得到一条准确、平直的工作宽度,这是后面管径控制的基准。
第二件是开坡口。带钢两条边合到一起就是成型缝,焊接要靠这条缝熔透。壁厚不大的带钢,一般铣成直口,也就是常见的一型坡口;壁厚大了,通常要铣成 X 型或者 Y 型坡口,给焊丝留出穿透的通道,让内外焊缝能在壁厚中间搭接上。
第三件是去弯度。热轧卷板的边缘多多少少带点波浪弯或者月形弯。铣边把边部切一刀,能在一定程度上把不规则的边部去掉,让带钢进成型器时边缘更规整。这三件事里,定宽和开坡口是主线,去弯度是附带效果。
一套焊管机组配几台铣边机,要看做什么管。做小口径、薄壁的管子,一台铣边机就够,边部只铣成直口,这叫单铣边,简单也稳定。做大口径、厚壁的管子,往往要两台搭配,先粗铣再精铣,这叫双铣边。
粗铣用的是直型刀盘,能装比较多的刀片,扛得住大切削量,负责把边部的毛刺、硬化层和不规则的边缘铣掉,铣出一条直口,把带钢的工作宽度定下来。精铣接着在这条直口上铣出 X 型或 Y 型坡口,控制坡口角度和钝边。一台机组配三台铣边机的也有,多一道预铣。行业里一般按壁厚分,带钢厚度小于八毫米的多铣成直口,大于八毫米的通常铣成 X 型或 Y 型坡口。
这里有个常见误区:有人觉得两台铣边机反正都是切边,随意换用。其实粗铣和精铣刀盘的刀片布置、切削量都不一样,混用很容易让坡口尺寸走样,吃亏的还是焊缝。
铣削量定得合不合理,直接关系到边缘质量。铣少了,边缘的缺陷层没切干净,还留着原始毛刺和氧化皮;铣多了,材料和刀片都白白消耗。行业里常见的做法是留八到十毫米的铣削量,也就是说,铣削后的工作宽度等于最窄处的实际原板宽度再减掉八毫米左右,这样不管带钢有多大的宽度波动,都能保证边缘被完整削掉一层。
有现场资料讲过一个例子:原料带钢宽度在一千五百五十毫米上下,铣边后工作宽度做到一千五百四十毫米。这个宽度定下来之后,成型缝的松紧才有基准。资料里提到,成型缝宽度稳定在一千五百四十三到一千五百四十五毫米这个区间时,缝合得比较紧,内焊不容易烧穿,红线也清楚,焊接过程中不容易焊偏。
反过来说,如果铣边后工作宽度偏大,成型缝就松,成型工会把缝往里推。缝一紧,内焊为了防烧穿只能把电流压得很小,熔深就不够了,底部的渣留得深,气孔和气渣也难往外冒,外焊再想把它们翻出来就费劲。这就是为什么宽度控制不能只看平均值,还得看稳定性。
铣边产生的偏差,会在焊缝上以几种典型缺陷的形式暴露出来。
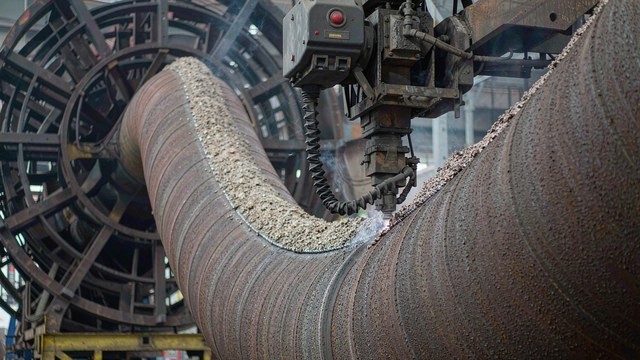
最常见的是内焊偏。螺旋焊管焊接时,操作工主要靠看成型缝那条红线来微调焊点。如果两侧坡口铣得不对称,一边薄一边厚,薄的那边更容易被熔池加温,红线显示会偏向这一边,操作工按经验往另一边调,结果焊点反而偏了。坡口不对称还会让熔池里的铁水在重力作用下往一侧偏流,偏离成型缝中心。焊偏一来,侧壁未熔合、夹渣的机会就大了。
第二种是未焊透和烧穿。铣坡口的目的之一,就是把焊缝处的板厚减薄一点,让焊丝更容易穿透。可要是铣边坡口形状不稳定,时深时浅,等于焊接时钢板厚度一直在变,而焊接参数来不及跟着变,薄的地方容易烧穿,厚的地方又焊不透。这两种缺陷往往在同一根管子的不同部位交替出现,说明问题就在边缘加工的稳定性上。
第三种是焊道不规则、余高超标。坡口过大,焊丝填进去的金属显得不够,焊道就凹;坡口过小,填充金属过剩,余高就顶起来。余高超标的管子,内毛刺、通径和内检测都可能受影响。
除了这三种,铣边质量差还会间接带出气孔、夹渣、烧塌。边缘带着氧化皮、毛刺进成型缝,焊接温度一旦不够,这些东西就熔不进金属里,直接变成夹渣或者气孔。现场的经验是,焊缝毛病反复出现在固定部位,又找不到焊接参数上的原因,就该回头查边缘加工和坡口尺寸。
铣边机用得对不对,也有一套路数。
切削方式上,铣刀旋转方向和带钢前进方向相同,叫顺铣,相反叫逆铣。螺旋焊管机组大多用顺铣。顺铣时刀齿一开始就从最大切削厚度处切入,逐渐切到零,不在已经加工好的表面上来回滑行,减少了加工表面的冷硬和刀片后刀面的磨损,切削路程也短,公开资料里说能比逆铣省下约百分之十的切削功率。
刀片更换上,讲究整盘换。铣刀盘追求的是整圈刀片一起工作的效果,只换其中几片,会让没换的刀片承压更大,还会在边缘上留下一条凸起的金属线。所以换刀时一般整盘一起换,同时定期润滑保养,保证刀盘稳定。
设备本身的稳定性也很重要。铣边机一般带随动装置,让刀盘能跟着钢板的波浪弯上下浮动,贴住板边切削。可要是带钢的波浪弯太大,局部板边平整度太差,随动装置跟不上,刀盘就会相对钢板偏移,铣出来的宽度或者坡口深度就会忽大忽小。所以进铣边机之前,带钢的平直度和送料稳定性也得管住,不能全指望铣边机自己兜。
带钢边缘加工本身没有单独的产品标准,它的要求分散在焊管产品标准里。高端管线管走 GB/T 9711-2023《石油天然气工业 管线输送系统用钢管》,2023 年 11 月 27 日发布,2024 年 3 月 1 日实施,代替 2017 版,修改采用 ISO 3183:2019,对错边、坡口角度和钝边都有规定。普通流体输送用的埋弧焊钢管走 SY/T 5037-2023,2024 年 4 月 11 日实施,里面明确管端坡口角度在三十到三十五度、钝边零点八到二点四毫米,错边一般不超过三毫米。低压流体用的焊管则走 GB/T 3091-2025。合同里写清楚按哪一本,边缘和坡口的要求就跟着定下来了。
采购和监理可以盯几样。一是看带钢边缘加工的方式,是剪边、刨边还是铣边,写进技术协议,别只口头约定。二是看工作宽度的控制记录,铣削量是否稳定在工艺范围内,波动大不大。三是看坡口尺寸的抽检,角度、钝边、对称性有没有在控。四是看铣边机的维护和刀片更换记录,刀盘是不是整盘换、有没有定期保养。五是看异常处理,出现焊偏、未焊透时有没有回头查边缘加工的记录,而不是只在焊接参数上打转。
带钢边缘加工看着是成型焊接前的一道小工序,占的成本也不高。可它管的是成型缝的基准,基准一乱,后面焊缝的毛病就跟着来。把这道工序管稳,比焊接出问题之后再一根根挑管子、返修,省事得多。
螺旋焊管的带钢为什么必须铣边,直接剪边焊接不行吗?
剪边也能切掉边部,但剪切面容易带毛刺、塌边和硬化层,而且剪边后一般不开坡口,带着缺陷的边缘进成型缝,焊接缺陷多、一次通过率低。要剪得干净,剪掉的余边得有板厚一点二到二点五倍,材料浪费大。铣边用旋转铣刀切削,边缘更平整,能直接加工出坡口,切削量小、材料利用率高,还减少了厚壁带钢剪边时板条断掉伤人的风险。现在大口径、厚壁、高钢级机组,主流做法是双铣边。
带钢铣边到底做了哪几件事,为什么说它决定成型稳不稳?
三件。一是定宽,把不规则的边部切掉,得到准确的带钢工作宽度,这是管径和周长控制的基准。二是开坡口,薄壁铣成直口也就是一型坡口,厚壁铣成 X 型或 Y 型,给焊丝留穿透通道,保证内外焊缝在壁厚中部搭接上。三是去弯度,把边部的波浪弯、月形弯切掉一部分,让边缘更规整。定宽和开坡口是主线,带钢工作宽度稳了,成型缝的松紧才有基准,成型才稳。
单铣边和双铣边怎么选,粗铣和精铣各管什么?
看管径和壁厚。小口径、薄壁用单铣边,一台机器铣直口,简单稳定。大口径、厚壁用双铣边,两台搭配。粗铣用直型刀盘,装刀多、吃刀大,负责去毛刺和硬化层、铣出直口、把工作宽度定下来;精铣在直口上铣出 X 型或 Y 型坡口,控制坡口角度和钝边。也有配三台的,多一道预铣。粗铣和精铣的刀盘布置、切削量都不同,别混用,混用容易让坡口尺寸走样。
铣边没铣好,焊缝最容易出哪几种毛病?
三种最典型。一是内焊偏,两侧坡口不对称时,薄的一侧更易被熔池加温,红线显示偏,操作工按红线调,焊点反而偏了,坡口不对称还会让铁水重力偏流。二是未焊透和烧穿,坡口深度不稳等于板厚一直在变,焊接参数跟不上,薄处烧穿、厚处焊不透。三是焊道不规则、余高超标,坡口过大填充不足、过小填充过剩。边缘带氧化皮和毛刺,还会间接带出气孔、夹渣、烧塌。
铣削量和工作宽度怎么定,铣边机和刀片又该怎么维护?
铣削量常见留八到十毫米,铣削后工作宽度等于最窄处的实际原板宽度减八毫米左右,保证边缘被完整削掉一层。工作宽度稳定,成型缝的松紧才有基准。切削方式多用顺铣,比逆铣省约百分之十切削功率,还能减少表面冷硬和刀片磨损。刀片整盘更换,只换几片会留下凸起的金属线。设备要定期润滑保养,随动装置保持有效,进铣边机之前带钢的平直度也要管住。
数据来源:来自公开网络。
钢管动力,关联公众号:钢标控。